Příkon svářečky faktory a výpočetní vzorec krok za krokem
Příkon svářečky závisí na několika klíčových faktorech, mezi které patří svařovací proud, pracovní cyklus i typ zařízení, například invertorová nebo trafosvářečka. Správný výpočet příkonu pomáhá optimalizovat výkon a zajistit bezpečný provoz při svařování. Porozumění těmto parametrům umožňuje efektivní využití svářečky v praxi.
Rychlý přehled
- Příkon svářečky se běžně pohybuje od 2 000 do 5 000 W, u profesionálních modelů až do 10 000 W.
- Pracovní cyklus svářečky určuje, jak dlouho lze zařízení provozovat bez přehřátí, typicky v desetiminutovém intervalu.
- Doporučený svařovací proud pro elektrodu 2,0 mm je přibližně 80 A, což ovlivňuje příkon svářečky.
- Metoda svařování (MMA, MIG/MAG, TIG) zásadně ovlivňuje spotřebu energie a příkon.
- Výpočet příkonu zohledňuje parametry jako svařovací proud, pracovní cyklus, typ svařování a spotřebu materiálu.
Jaký je základní vzorec pro výpočet příkonu svářečky?
Příkon svářečky lze spočítat pomocí jednoduchého vzorce, který zohledňuje svařovací proud, pracovní cyklus a provozní faktor. Výpočetní vzorec pro příkon svářečky vypadá takto:
P = I × U × k
kde P je příkon ve wattech (W), I představuje svařovací proud v ampérech (A), U je pracovní napětí ve voltech (V) a k je provozní faktor (bezrozměrná hodnota od 0 do 1), který zohledňuje pracovní cyklus a efektivitu zařízení.
Svařovací proud přímo ovlivňuje spotřebu energie – vyšší proud znamená větší příkon. Pracovní cyklus vyjadřuje, jak dlouho může svářečka běžet v daném časovém úseku bez přehřátí, a provozní faktor zpřesňuje vzorec tím, že snižuje výsledný příkon podle skutečného zatížení.
Návod na výpočet příkonu svářečky
- Změření svařovacího proudu – zjistěte hodnotu proudu, například 120 A pro elektrodu 2,5 mm
- Určení pracovní napětí – typicky 20-30 V podle typu svářečky (invertorová svářečka má nižší napětí než trafosvářečka)
- Zjištění provozního faktoru – vychází z pracovního cyklu, např. 0,6 pro 60 % zatížení
- Výpočet příkonu – dosadíte do vzorce P = I × U × k, tedy například 120 A × 25 V × 0,6 = 1800 W
Tento výpočet příkonu svářečky pomáhá přesně určit spotřebu energie a plánovat provoz tak, aby nedošlo k přetížení zařízení.
Jaké faktory ovlivňují příkon svářečky a jak?
Příkon svářečky závisí na několika klíčových faktorech, které výrazně ovlivňují spotřebu energie a dobu provozu zařízení. Pro správný výpočet příkonu je třeba porozumět roli svařovacího proudu, pracovního cyklu, typu svařování a vlivu teploty okolí.
Jak proud ovlivňuje příkon svářečky?
Svařovací proud je hlavním parametrem, který přímo zvyšuje příkon svářečky. Maximální proud u běžných invertorových a trafosvářeček dosahuje až 250 A. Vyšší proud znamená větší spotřebu energie, protože zařízení musí dodávat dostatečnou sílu pro udržení oblouku a průnik svaru. Při práci s elektrodou 2,5 mm se běžně používá proud kolem 90-110 A, což ovlivňuje příkon svářečky nejen okamžitě, ale i v dlouhodobém provozu.
Jak pracovní cyklus ovlivňuje příkon a provoz?
Pracovní cyklus svářečky popisuje procento času, během kterého může zařízení pracovat bez přehřátí. Například pracovní cyklus 70 % znamená 7 minut svařování a 3 minuty chlazení v desetiminutovém intervalu. Vyšší pracovní cyklus umožňuje delší dobu provozu a tím i vyšší průměrný příkon svářečky. Naopak nižší provozní faktor znamená častější přestávky, což snižuje spotřebu energie, ale může zpomalit práci.
Jak teplota okolí a prostředí ovlivňuje pracovní cyklus a příkon?
Standardní pracovní cyklus se udává při teplotě okolí 40 °C. Pokud teplota stoupne, svářečka se přehřívá rychleji, což nutí k častějším přestávkám a snižuje efektivní pracovní cyklus. To vede k nižšímu průměrnému příkonu v reálném provozu, ale zároveň k delší době svařování a potenciálním výkyvům ve spotřebě energie. V extrémních podmínkách je proto třeba počítat s upraveným provozním faktorem.
- typ svařování a spotřeba materiálu také ovlivňují příkon, protože různé metody a elektrody vyžadují odlišné proudy a pracovní režimy
- trafosvářečky mají obvykle nižší účinnost než invertorové, což se projeví v odlišném provozním faktoru a spotřebě energie
Tip: Častou chybou je ignorovat vliv teploty okolí na pracovní cyklus, což může vést k přehřátí svářečky a neplánovaným odstávkám.
Jak pracovní cyklus ovlivňuje příkon a provoz svářečky?
Pracovní cyklus je klíčovým parametrem, který určuje délku provozu svářečky během desetiminutového intervalu. Například pracovní cyklus 70 % znamená, že svářečka může pracovat 7 minut a poté musí 3 minuty chladnout, aby nedošlo k přehřátí. Tento provozní faktor přímo ovlivňuje příkon svářečky, protože kratší doba svařování vyžaduje nižší trvalý výkon a zároveň snižuje spotřebu energie.
Invertorové svářečky mají díky moderní technologii delší pracovní cyklus, často kolem 70-100 %, což zvyšuje efektivitu a umožňuje delší pracovní dobu bez přerušení. Naopak trafosvářečky mají typicky pracovní cyklus mezi 40-60 %, což znamená častější pauzy a nižší průměrný příkon během provozu.
| Typ svářečky | Pracovní cyklus (%) | Doba svařování (min) | Doba chlazení (min) |
|---|---|---|---|
| Invertorová | 70-100 | 7-10 | 0-3 |
| Trafosvářečka | 40-60 | 4-6 | 4-6 |
Tip: Při výpočtu příkonu svářečky je nutné zohlednit pracovní cyklus, protože uváděný příkon platí pro maximální zatížení, nikoli pro skutečnou průměrnou spotřebu během svařování. Pro bezpečný provoz doporučuji sledovat intervaly provozu a chlazení podle specifikace výrobce.
Jaký je vliv typu svařovací metody na příkon?
Různé svařovací metody výrazně ovlivňují příkon svářečky a celkovou spotřebu energie. Znalost těchto rozdílů pomáhá při výběru vhodného zařízení i při plánování efektivního provozu.
Jaké jsou energetické nároky metod MMA, MIG/MAG a TIG?
Metody MMA, MIG/MAG a TIG se liší svými energetickými nároky zejména kvůli principu svařování a technickému vybavení. MMA (ruční obloukové svařování) používá jednoduchý svařovací proud a elektrody, což znamená nižší spotřebu energie a menší příkon svářečky. Naopak MIG/MAG vyžaduje vyšší příkon kvůli podávání drátu a používání ochranného plynu, což zvyšuje provozní faktor a celkovou spotřebu energie. TIG metoda je citlivá na stabilitu svařovacího proudu, a proto vyžaduje přesné řízení příkonu svářečky, často s invertorovou technologií. Trafosvářečky u těchto metod mají jiný pracovní cyklus, který také ovlivňuje energetické nároky.
Co je metoda svařování 135 a jak ovlivňuje příkon?
Metoda svařování 135 označuje MIG/MAG svařování drátem v ochranné atmosféře, kde svářečka musí zajistit stálý svařovací proud a současně podávání drátu. Tento způsob svařování zvyšuje příkon svářečky, protože spotřeba energie zahrnuje nejen vlastní oblouk, ale i motor podavače a plyn. Provozní faktor u této metody bývá vyšší než u MMA, což znamená delší dobu aktivního provozu a tím i vyšší celkovou spotřebu energie. Pro výpočet příkonu svářečky v této metodě je třeba zohlednit svařovací proud, pracovní cyklus a provozní faktor, což pomáhá přesněji odhadnout spotřebu energie v praxi.
- MMA má nižší spotřebu energie, hodí se pro jednoduché a občasné svařování
- MIG/MAG (metoda 135) vyžaduje vyšší příkon a je vhodná pro profesionální a průmyslové využití
- TIG je ideální tam, kde je potřeba preciznost a stabilní příkon svářečky
Tip: U svařovacích metod s vyšším příkonem (MIG/MAG) doporučuji kontrolovat pracovní cyklus a provozní faktor, aby nedošlo k přetížení invertorové nebo trafosvářečky.
Jak spočítat doporučený svařovací proud pro elektrody?
Pro správné nastavení svařovacího proudu je rozhodující průměr elektrody, který přímo určuje doporučenou hodnotu proudu. Tento parametr ovlivňuje příkon svářečky, což je klíčové pro efektivní provoz zařízení, ať už jde o invertorovou svářečku nebo trafosvářečku. Správný výběr proudu také zohledňuje pracovní cyklus a provozní faktor, které ovlivňují spotřebu energie a životnost svářečky.
Jak spočítat doporučený svařovací proud pro elektrody?
Doporučený svařovací proud se vypočítá podle pravidla 40 A na 1 mm průměru elektrody. To znamená, že pro elektrodu o průměru 2,0 mm použijete proud kolem 80 A, pro 2,5 mm elektrodu pak přibližně 100 A. Tento proud zajistí stabilní oblouk a vyhovující kvalitu svaru. Správné nastavení také optimalizuje příkon svářečky, což ovlivňuje její spotřebu energie a provozní faktory. V tabulce jsou uvedeny konkrétní hodnoty doporučeného proudu pro běžné průměry elektrod.
| Průměr elektrody (mm) | Doporučený svařovací proud (A) | Poznámka |
|---|---|---|
| 1,6 | 64 | Menší elektrody |
| 2,0 | 80 | Běžná hodnota pro sváření |
| 2,5 | 100 | Vyšší proud, silnější elektroda |
Kolik ampér na 2,5 mm elektrodu?
Pro elektrodu o průměru 2,5 mm je doporučený svařovací proud přibližně 100 A, což odpovídá univerzálnímu pravidlu 40 A na 1 mm elektrody. Toto nastavení zajišťuje optimální svařovací oblouk a vyvážený příkon svářečky, který odpovídá její spotřebě energie a pracovnímu cyklu. Správný proud minimalizuje riziko přehřátí zařízení a zlepšuje kvalitu svaru.
Jak teplota okolí a prostředí ovlivňuje pracovní cyklus a příkon?
Teplota okolí přímo ovlivňuje pracovní cyklus svářečky, který se standardně uvádí při 40 °C. Při této teplotě je zajištěna optimální délka svařování bez přehřátí zařízení. Pokud teplota okolí stoupne nad 40 °C, dochází k rychlejšímu přehřívání svářečky, což zkracuje dobu aktivního svařování a nutí zařízení častěji přerušovat provoz kvůli ochlazení.
Snížení pracovního cyklu znamená, že svářečka může být aktivní například jen 4-6 minut ze 10, místo standardních 7-10 minut, což přímo ovlivňuje průměrný příkon během svařování. Vyšší teplota tedy zvyšuje zatížení svářečky v aktivní fázi, protože zařízení musí pracovat intenzivněji během kratší doby, aby splnilo požadovaný výkon. Tento provozní faktor je klíčový pro přesný výpočet příkonu svářečky, protože ignorování teplotního vlivu vede k podcenění spotřeby energie a riziku přehřátí.
Doporučení pro provoz ve vyšších teplotách:
- Zajistit účinné chlazení svářečky, například zvýšením proudění vzduchu nebo instalací dodatečných ventilátorů
- Omezit dobu nepřetržitého svařování podle výrobních specifikací, například snížením svařovacího proudu, aby se prodloužil pracovní cyklus
- Pravidelně kontrolovat a čistit chladicí systémy, zejména ventilátory a otvory pro proudění vzduchu, aby nedocházelo k zhoršení chlazení
Jak příkon svářečky ovlivňuje její výkon
Vyšší teplota okolí snižuje pracovní cyklus, což znamená kratší dobu svařování v desetiminutovém intervalu a tím vyšší zatížení svářečky v aktivní fázi. To zvyšuje okamžitý příkon a celkovou spotřebu energie během provozu. Proto je nezbytné při výpočtu příkonu svářečky zohlednit aktuální pracovní cyklus přizpůsobený teplotním podmínkám, aby se předešlo přetížení a zkrácení životnosti zařízení.
Tip: Častou chybou je nebrat v úvahu teplotu okolí při výpočtu příkonu, což vede k nesprávnému odhadu spotřeby energie a může způsobit přehřátí svářečky během provozu.
Praktické příklady výpočtu příkonu svářečky
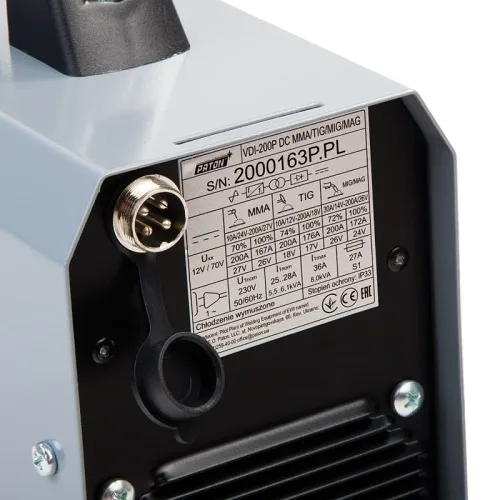
Výpočet příkonu svářečky závisí především na svařovacím proudu, pracovním cyklu a provozním faktoru, které ovlivňují její spotřebu energie během provozu. Pro přesný výpočet doporučuji vždy zkontrolovat hodnoty uvedené na štítku zařízení, ať už jde o invertorovou svářečku nebo trafosvářečku.
- Stanovení svařovacího proudu – například 80 A, který určuje elektrický výkon při svařování.
- Určení napětí svařovacího oblouku – typicky kolem 25 V, což je napětí při svařování.
- Zjištění pracovního cyklu – například 70 %, tedy doba, kdy svářečka aktivně pracuje v rámci 10 minut.
- Výpočet provozního faktoru – například 0,9, který zohledňuje skutečné využití zařízení v praxi.
Vzorec pro výpočet příkonu svářečky je:
Příkon (W) = svařovací proud (A) × napětí (V) × pracovní cyklus (%) × provozní faktor
Při uvedených hodnotách je příkon přibližně 80 × 25 × 0,7 × 0,9 = 1260 W. Tento výpočet pomáhá odhadnout spotřebu energie a správně dimenzovat elektrickou síť pro svařovací zařízení.
Praktické rady pro výpočet příkonu svářeček
Při výpočtu příkonu svářečky je nezbytné zohlednit rozdíly mezi invertorovou a trafosvářečkou, protože provozní faktory a účinnost se liší. Častou chybou je ignorování pracovního cyklu, což vede k nadhodnocení spotřeby energie. Pro přesný odhad doporučuji vždy použít aktuální hodnoty z technické dokumentace svářečky.
Časté dotazy k příkonu svářečky
Otázka: Jaký je základní vzorec pro výpočet příkonu svářečky?
Příkon se vypočítá jako P = I × U × k × d, kde I je svařovací proud v ampérech, U napětí ve voltech, k provozní faktor a d pracovní cyklus v desetiminutovém intervalu.
Otázka: Kolik ampér doporučit pro elektrodu o průměru 2,5 mm?
Doporučený svařovací proud je přibližně 100 ampér, což odpovídá pravidlu 40 A na 1 mm průměru elektrody.
Otázka: Jak pracovní cyklus ovlivňuje délku provozu svářečky?
Pracovní cyklus 70 % znamená, že svářečka může pracovat 7 minut a poté musí 3 minuty chladnout v desetiminutovém období.
Otázka: Jaký vliv má teplota okolí na pracovní cyklus svářečky?
Pracovní cyklus se uvádí při 40 °C; při vyšší teplotě se doba svařování zkracuje kvůli rychlejšímu přehřívání zařízení.
Otázka: Jaký je rozdíl v příkonu mezi invertorovou a trafosvářečkou?
Invertorová svářečka má obvykle vyšší pracovní cyklus až 100 % a efektivnější spotřebu energie než trafosvářečka s pracovním cyklem 40-60 %.
Otázka: Jaké faktory ovlivňují příkon svářečky?
Příkon ovlivňují svařovací proud, pracovní cyklus, typ svářečky, teplota okolí a způsob svařování.
Otázka: Co znamená provozní faktor ve výpočtu příkonu?
Provozní faktor upravuje výpočet podle reálné doby svařování v rámci pracovního cyklu, typicky kolem 0,9.
Otázka: Jaký je příkon svářečky při proudu 80 A, napětí 25 V a pracovním cyklu 70 %?
Výpočet: 80 × 25 × 0,9 × 0,7 = 1260 wattů příkonu.
Otázka: Jak správně nastavit svařovací proud pro elektrodu 2,0 mm?
Doporučený proud pro 2,0 mm elektrodu je kolem 80 ampér pro optimální kvalitu svaru.
Otázka: Jaké jsou běžné chyby při výpočtu příkonu svářečky?
Časté chyby jsou přehlédnutí pracovního cyklu, nesprávné použití provozního faktoru nebo volba nesprávného svařovacího proudu.
Otázka: Jak typ svařovací metody ovlivňuje spotřebu energie?
MIG/MAG spotřebovává více energie kvůli podávání drátu, MMA má nižší příkon a TIG vyžaduje stabilní proud pro efektivitu.
Otázka: Jaký je pracovní cyklus běžné trafosvářečky?
Trafosvářečky mají obvykle pracovní cyklus mezi 40 a 60 procenty.
Otázka: Proč je teplota okolí důležitá při svařování?
Vyšší teplota zvyšuje riziko přehřátí, zkracuje pracovní cyklus a ovlivňuje spotřebu energie.
Otázka: Jak svařovací proud ovlivňuje příkon svářečky?
Vyšší proud přímo zvyšuje příkon, protože roste proudová spotřeba během svařování.
Otázka: Jaký je doporučený svařovací proud pro elektrodu 3,2 mm?
Pro elektrodu o průměru 3,2 mm se doporučuje proud mezi 90 a 120 ampéry.