Návod a tabulka teploty doby svařování polypropylenových trubek
Polyfúzní svařování polypropylenových trubek vyžaduje přesné nastavení teploty a doby, aby spoje byly pevné a těsné. Správná teplota svařování PPR a doba svařování polypropylenu závisí na průměru trubky a hloubce zasunutí, kterou je nutné dodržet podle tabulky parametrů. Dodržení těchto hodnot zajistí dlouhodobou spolehlivost instalace bez rizika netěsností.
Hlavní poznatky
- Standardní pracovní teplota polyfúzní svářečky pro PPR trubky je 260 °C.
- Hloubka zasunutí trubek do tvarovek se liší podle průměru, např. u 25 mm je to cca 16 mm.
- Doba zahřívání pro trubky 32 mm je 8 sekund, spojování 6 sekund a chlazení 4 minuty.
- Při teplotách pod 10 °C je nutné prodloužit dobu zahřívání o 50 %.
- Po zasunutí spoje je potřeba držet spoj nehybně po dobu 2-4 minut, před zatížením minimálně 10 minut.
Jak nastavit teplotu a připravit svářečku pro PPR trubky
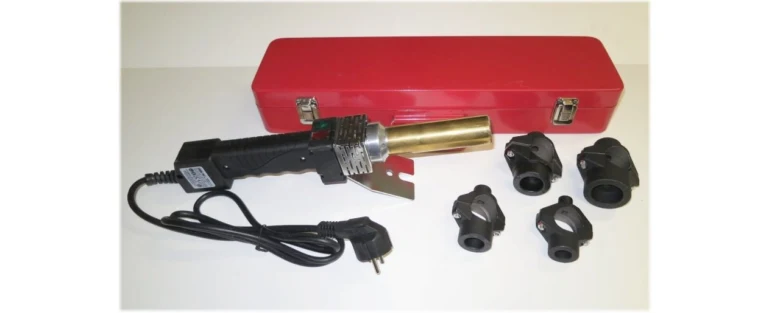
Správná teplota svařování PPR trubek je 260 °C, což polyfúzní svářečka dosahuje za 5-10 minut. Po dosažení této hodnoty je nutná stabilizace teploty dalších 2-3 minuty, aby bylo zajištěno rovnoměrné zahřátí trubek a tvarovek.
Trysky svářečky mají konstrukci kombinující válcovou a kuželovou část. Válcová část zajišťuje přímý kontakt s trubkou, zatímco kuželová část přesně zapadá do tvarovky, čímž zajišťuje optimální rozložení tepla na svařovaném spoji.
- Nastavte polyfúzní svářečku na 260 °C
- Počkejte 5-10 minut na dosažení teploty
- Nechte teplotu stabilizovat 2-3 minuty před svařováním
- Dbáte na bezpečnost svařování a vyhýbejte se kontaktu s horkými částmi
- Připravte PPR trubky správnou hloubkou zasunutí do trysky podle doporučení výrobce
Tip: Nedodržení doby stabilizace teploty vede k nerovnoměrnému ohřátí a slabému spoji. Bezpečnost svařování vyžaduje ochranné pomůcky při manipulaci s rozžhavenou svářečkou.
Příprava trubek a tvarovek před svařováním
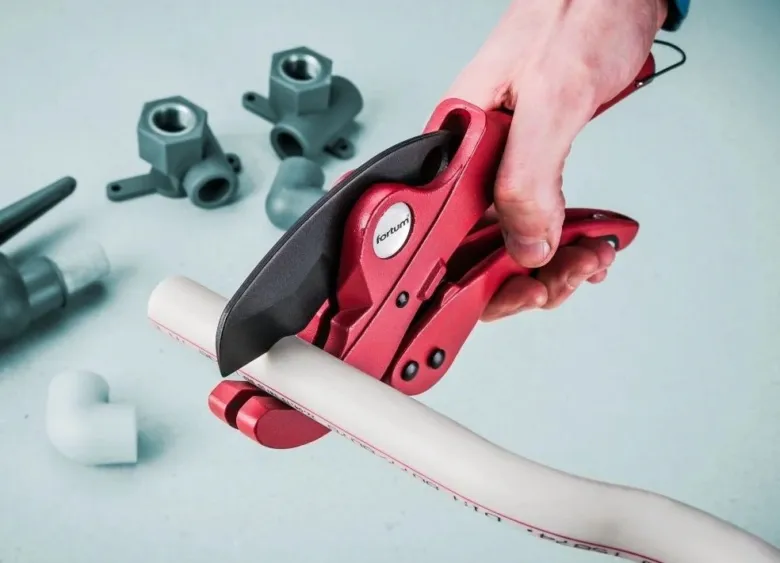
Pro správné a bezpečné polyfúzní svařování polypropylenových trubek je nezbytné připravit trubky a tvarovky s přesností na milimetry. Řez trubky musí být kolmý k ose trubky, aby se zajistila pevnost a těsnost spoje. Nejvhodnější nástroje jsou nůžky na trubky nebo ráčnový řezač, které zajistí hladký řez bez otřepů. Použití pily se nedoporučuje, protože vytváří otřepy a nerovnosti, které mohou způsobit netěsnost a snížit kvalitu polyfúzního spoje.
Povrchy trubek i tvarovek je nutné těsně před svařováním odmastit izopropylalkoholem nebo speciálním čističem určeným pro plastové materiály. Tento krok odstraní tuky, prach a jiné nečistoty, které by mohly ovlivnit přilnavost a správnou hloubku zasunutí trubky do tvarovky. Nedostatečné odmastění vede k poruchám spoje a snížení jeho mechanické pevnosti.
- Řežte trubky přesně kolmo pomocí nůžek na trubky nebo ráčnového řezače
- Nepoužívejte pilu kvůli vzniku otřepů a nerovností na řezu
- Odmašťujte povrchy trubek a tvarovek izopropylalkoholem těsně před svařováním
Hloubka zasunutí trubky do tvarovky závisí na průměru trubky a je klíčová pro správnou pevnost spoje. Doporučené hodnoty jsou:
| Průměr trubky (mm) | Hloubka zasunutí (mm) |
|---|---|
| 20 | 14 |
| 25 | 16 |
| 32 | 19 |
| 40 | 22 |
Správná příprava trubek a tvarovek je základem pro následnou tlakovou zkoušku spoje a dodržení parametrů svařování, jako je teplota 260 °C a doba svařování uvedená v tabulkách výrobce. Tento přesný návod na svařování polypropylenových trubek výrazně zvyšuje pravděpodobnost kvalitního a trvanlivého spoje.
Tip: Častou chybou je nedostatečné odmastění povrchu, které vede k nedokonalému spojení materiálu a následnému úniku vody. Pro koho se příprava hodí? Pro instalace s požadavkem na dlouhodobou těsnost a tlakovou odolnost. Pro koho není vhodná? Pro rychlé provizorní spoje, kde není kladen důraz na trvanlivost a bezpečnost.
Tabulka teplot a dob svařování podle průměru trubek
Níže najdete přehlednou tabulku doby a teploty svařování polypropylenových trubek podle průměru, která slouží jako základní návod pro správné polyfúzní svařování. Dodržení uvedených časů pro zahřívání, spojování a chlazení je klíčové pro bezpečnost svařování a pevnost spoje.
Časové parametry svařování podle průměru trubek
| Průměr trubky (mm) | Doba zahřívání (s) | Doba spojování (s) | Doba chlazení (min) |
|---|---|---|---|
| 20 | 5 | 4 | 2 |
| 25 | 7 | 4,5 | 3 |
| 32 | 10 | 5 | 4 |
| 40 | 12 | 6 | 4 |
Časy zahřívání se pohybují od 5 sekund u průměru 20 mm do 12 sekund u 40 mm. Doba spojování se zvyšuje z 4 sekund na 6 sekund. Chlazení trvá nejméně 2 minuty u menších průměrů a až 4 minuty u větších. Hloubka zasunutí trubky do svářečky odpovídá doporučeným parametrům výrobce a je také důležitá pro kvalitu spoje. Po dokončení svařování doporučuji provést tlaková zkouška spoje, která ověří jeho těsnost.
Doporučení pro svařování při nízkých teplotách
Pokud teplota okolí klesne pod 10 °C, je nutné prodloužit dobu zahřívání polypropylenových trubek o 50 %. Toto prodloužení kompenzuje nižší teploty a zajišťuje dostatečné roztavení materiálu, což je nezbytné pro pevný spoj. Nedodržení tohoto doporučení často vede k chybám při svařování PPR, například nedostatečnému spojení nebo slabému spoji, který může selhat pod tlakem. Proto zvýrazňuji, že bezpečnost svařování závisí i na správné úpravě parametrů podle aktuálního prostředí.
Jak postupovat při svařování polypropylenových trubek
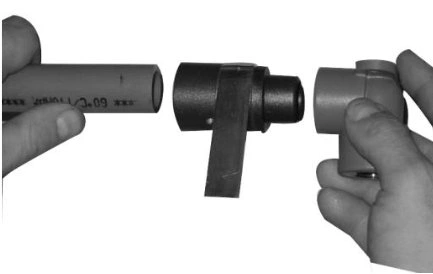
Jak svařovat polypropylenové trubky krok za krokem vyžaduje přesný postup svařování, který zahrnuje nastavení svářečky, přípravu trubek i správné zahřívání, zasunutí a chlazení spoje. Následující návod a doporučené parametry svařování polypropylenových trubek s tabulkou teplot a dob svařování vám pomohou dosáhnout kvalitního a bezpečného spoje.
Příprava a nastavení svářečky
- Nastavte polyfúzní svářečku na teplotu 260 °C, což je optimální pracovní teplota pro svařování PPR trubek.
- Počkejte 5 až 10 minut, než se topné desky nahřejí, a následně dalších 2 až 3 minuty pro stabilizaci teploty a rovnoměrné zahřátí trysek.
Řezání a čištění trubek
- Řežte trubku přesně kolmým řezem pomocí nůžkového nebo ráčnového řezače, aby nedošlo ke vzniku otřepů, které by mohly narušit kvalitu spoje.
- Odmašťujte povrchy trubky i tvarovky izopropylalkoholem nebo speciálním čističem těsně před svařováním, aby se odstranily mastnoty a nečistoty ovlivňující přilnavost.
Zahřívání a zasunutí trubky
- Zahřívejte trubku i tvarovku na svářečce po dobu odpovídající průměru trubky, obvykle 5 až 12 sekund, podle tabulky doby svařování polypropylenu.
- Zasuňte trubku do tvarovky bez otáčení a váhání do hloubky zasunutí, která se pohybuje mezi 14 až 22 mm podle průměru trubky (viz tabulka níže).
- Doba na zasunutí trubky je 4 až 6 sekund, během níž musí být spoj přímý a plynulý.
Chlazení a fixace spoje
- Držte spoj pevně a nehybně po dobu chlazení, která trvá 2 až 4 minuty v závislosti na průměru trubky, aby se spoj správně zafixoval.
- Po chlazení nechte spoj vychladnout minimálně 10 minut před mechanickým namáháním nebo provedením tlakové zkoušky.
| Průměr trubky (mm) | Hloubka zasunutí (mm) | Doba zahřívání (s) | Doba spojování (s) | Doba chlazení (min) |
|---|---|---|---|---|
| 20 | 14 | 5 | 4 | 2 |
| 25 | 16 | 7 | 4 | 2 |
| 32 | 19 | 8 | 6 | 4 |
| 40 | 22 | 12 | 6 | 4 |
Tip: Častou chybou je nedodržení správné hloubky zasunutí trubky, což vede k nedostatečné pevnosti spoje a riziku netěsnosti. Tento postup je vhodný pro běžné polyfúzní svařování vodovodních instalací do provozních tlaků 6-9 bar a teplot do 95 °C, ale ne pro vysokotlaké aplikace bez další certifikace a kontroly kvality.
Bezpečnost a kontrola kvality svařovaných spojů
Bezpečnost svařování polypropylenových trubek a kontrola kvality spojů jsou zásadní pro dlouhodobou spolehlivost instalace. Dodržení správných pracovních postupů a provedení tlakové zkoušky zajistí bezpečný a trvanlivý výsledek.
Bezpečnost při práci se svářečkou
Při svařování polyfúzním svařováním vždy používejte ochranné rukavice, které chrání před popálením od horkých trysek. Pracujte výhradně ve větraném prostoru, aby nedocházelo k hromadění výparů vznikajících při teplotě svařování PPR. Pozornost věnujte i hloubce zasunutí trubky, aby nedošlo k přehřátí materiálu.
Tlaková zkouška svárů
Po dokončení svařování proveďte tlakové zkoušky spoje tlakem 6-9 bar po dobu 30-60 minut. Během zkoušky nesmí dojít k poklesu tlaku a povrch spoje musí zůstat suchý, což potvrzuje kvalitu a těsnost sváru. Tato kontrola kvality svařených spojů odhalí případné vady způsobené nesprávnou dobou svařování polypropylenu.
Údržba a kalibrace svářečky
Pravidelná kalibrace svářečky udržuje přesné svařovací parametry, což je klíčové pro správnou teplotu svařování PPR trubek a optimální dobu svařování. Údržba svářečky zajišťuje bezpečnost svařování a minimalizuje riziko chyb při přípravě trubek na svařování.
Nejčastější chyby při svařování polypropylenových trubek a jak se jim vyhnout
Při polyfúzním svařování je klíčové přesně dodržet teplotu svařování PPR a dobu svařování polypropylenu, protože přehřátí materiálu vede k tmavému, lesklému povrchu spoje, který může být křehký a náchylný k prasknutí. Naopak nedohřátí způsobuje chybějící roztavený prstenec, čímž vzniká slabý mechanický kontakt a spoj není dostatečně pevný. Častou chybou je také otáčení při spojování, které narušuje homogenní strukturu spoje a snižuje jeho pevnost.
Dalšími riziky jsou vlhkost a mastný povrch trubek, které brání správnému svaření a mohou způsobit netěsnosti. Špatný úhel řezu ovlivňuje hloubku zasunutí trubky a tím i bezpečnost svařování. Po svaření je nezbytné provést tlakovou zkoušku spoje, aby se odhalily případné netěsnosti.
- Nepřehřívejte trubky – udržujte doporučenou teplotu svařování PPR podle návodu.
- Dodržujte správnou dobu svařování polypropylenu, přehřátí i nedohřátí oslabují spoj.
- Nevytáčejte trubku při spojování, aby se zabránilo oslabení spoje.
- Zajistěte suchý a čistý povrch bez mastnoty.
- Řežte trubky pod správným úhlem pro správnou hloubku zasunutí.
Tipy a triky pro svařování PPR trubek s přehledem teplot a časů
Přesný návod na svařování polypropylenových trubek s tabulkou teplot a dob svařování pomáhá eliminovat chyby a zajistit dlouhodobou spolehlivost spoje. Dodržení parametrů je základem bezpečnosti svařování a úspěšné tlakové zkoušky spoje.
Doporučení výrobce a výběr materiálu pro kvalitní spoje
Výrobci polypropylenových trubek (PPR) důrazně doporučují používat trubky a tvarovky od stejného výrobce nebo alespoň stejné třídy trubek. Tento požadavek zajišťuje jednotnou tloušťku stěny a konzistentní mechanické vlastnosti materiálu, které jsou klíčové pro pevnost a těsnost spoje. Polyfúzní svařování s přesným dodržením teploty 260 °C a doby svařování podle tabulek výrobce minimalizuje riziko vzniku vad spoje, jako jsou přehřátí nebo nedostatečné roztavení materiálu.
Hloubka zasunutí trubky do tvarovky, která se liší podle průměru a třídy trubek, ovlivňuje kvalitu spojení a musí odpovídat doporučeným hodnotám, například 16 mm pro 25mm trubky třídy PN20. Po dokončení svařování je nezbytné provést tlakovou zkoušku spoje při tlaku 1,5násobku provozního, typicky 6 až 9 barů po dobu 30 až 60 minut, aby se ověřila jeho těsnost a bezpečnost.
Dodržování těchto parametrů a používání kompatibilních materiálů podle návodu na svařování polypropylenových trubek s tabulkou teplot a dob svařování výrazně snižuje riziko běžných chyb, jako je otáčení trubek při spojování nebo použití nevhodných trubek rozdílné třídy, které mohou vést k netěsnostem a předčasnému selhání spoje. Tento přístup zaručuje dlouhodobou funkčnost a bezpečnost instalace.
Časté dotazy k svařování polypropylenových trubek
Otázka: Jaká je správná teplota pro svařování polypropylenových trubek?
Standardní teplota svařování PPR trubek je 260 °C. Svářečka by měla být stabilizována minimálně 5-10 minut, aby bylo dosaženo optimální teploty pro polyfúzní svařování.
Otázka: Jak dlouho trvá svařování trubek o průměru 25 mm?
Doba zahřívání je zhruba 7 sekund, následné spojení trubek trvá 4 sekundy a chlazení spoje při teplotě okolo 20 °C zabere minimálně 2 minuty.
Otázka: Jak připravit trubky před svařováním?
Povrch trubek je nutné řezat přesně kolmo ráčnovým řezačem nebo nůžkami a poté odmastit izopropylalkoholem nebo speciálním čističem, aby byla zajištěna správná kvalita spoje.
Otázka: Jaká je doporučená hloubka zasunutí trubky do tvarovky?
Hloubka zasunutí závisí na průměru trubky, například pro 20 mm je to přibližně 14 mm, pro 40 mm pak kolem 22 mm, což odpovídá doporučením výrobců.
Otázka: Co dělat při svařování za nízkých teplot pod 10 °C?
Doba zahřívání se prodlužuje o 50 % pro kompenzaci nižší okolní teploty, aby svařovaný spoj dosáhl požadované pevnosti a těsnosti.
Otázka: Jaké jsou nejčastější chyby při svařování PPR trubek?
Časté chyby zahrnují přehřátí spoje s lesklým povrchem, nedostatečné zahřátí bez roztaveného prstence, otáčení trubek při zasunutí a nesprávný úhel řezu.
Otázka: Jak provést tlakovou zkoušku svařených spojů?
Tlaková zkouška se provádí tlakem 6 až 9 bar po dobu 30-60 minut. Tlak nesmí klesat a spoj musí být suchý, což potvrzuje správnou kvalitu polyfúzního spoje.
Otázka: Proč je důležitá kalibrace svářečky?
Kalibrace svářečky zajišťuje přesné nastavení teploty, což je zásadní pro správnou dobu svařování polypropylenu a bezpečnost svařování, aby nedošlo ke špatnému spoji.
Otázka: Jaká bezpečnostní opatření je třeba dodržovat při svařování?
Doporučuje se používat ochranné rukavice, pracovat ve větraném prostoru a vyhnout se přímému kontaktu s horkými částmi svářečky.
Otázka: Lze svařovat trubky různých výrobců dohromady?
Pro konzistentní kvalitu spoje doporučují normy použít trubky a tvarovky stejného výrobce nebo stejné třídy, aby se předešlo rozdílům v tloušťce stěny a materiálu.
Otázka: Jaký je správný postup při zasunutí trubky do tvarovky?
Trubku je třeba zasunout plynulým pohybem bez otáčení do doporučené hloubky během 4-6 sekund, aby nedošlo k poškození polyfúzního spoje.
Otázka: Jak dlouho je třeba držet spoj nehybně po svařování?
Spoj by měl být zafixován nehybně během chlazení, které trvá 2-4 minuty, a před plným zatížením je vhodné nechat spoj vychladnout nejméně 10 minut.
Otázka: Jaké nástroje jsou vhodné pro řezání polypropylenových trubek?
Nejvhodnější jsou ráčnový řezač nebo nůžky určené na plastové trubky, pila se nedoporučuje kvůli vzniku otřepů, které zhoršují kvalitu spoje.
Otázka: Jaký vliv má teplota okolí na svařování?
Při teplotách pod 10 °C se doporučuje prodloužit dobu zahřívání o 50 %, aby bylo možné dosáhnout správné doby svařování polypropylenu a zajistit pevnost spoje.
Otázka: Jaké jsou doporučené časy chlazení pro trubky o průměru 32 mm?
Chlazení by mělo trvat minimálně 4 minuty při standardní teplotě prostředí kolem 20 °C, což zaručí dostatečnou pevnost a těsnost spoje.