Jak správně určit a dosáhnout optimálního poloměru ohybu trubky
Optimální poloměr ohybu trubky určuje, jak bezpečně a bez poškození lze trubku ohnout podle jejího materiálu a průměru. Správný ohyb zabraňuje deformacím a prasklinám, což je zásadní zejména u plastových a ocelových trubek. Porozumění minimálnímu poloměru ohybu pomáhá zajistit dlouhou životnost a spolehlivost instalace.
⭐ Co byste měli vědět
- Minimální poloměr ohybu plastových trubek (PP, PVC) je obvykle 6× vnější průměr trubky.
- U uhlíkových ocelí je minimální poloměr ohybu 3 až 5× jmenovitý průměr trubky.
- Nerezové oceli umožňují menší ohyby s poloměrem 1,5 až 3× průměr díky vyšší tažnosti.
- Ohřev plastových trubek na 60-80 °C zvyšuje jejich tvárnost a usnadňuje ohýbání.
- Překročení povoleného poloměru ohybu vede k deformaci, ovalizaci a riziku prasklin, což snižuje životnost trubky.
Co je optimální poloměr ohybu trubky a proč je důležitý
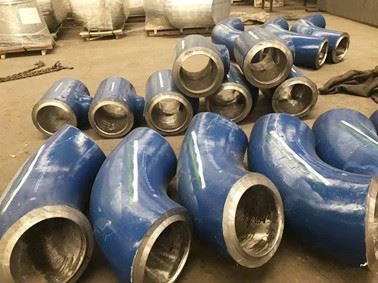
Optimální poloměr ohybu trubky je nejmenší zakřivení, při kterém nedochází k deformaci trubky, prasknutí nebo poškození materiálu. Správný poloměr ohybu trubky je klíčový pro zachování integrity trubky a zajišťuje bezpečnost instalace, protože příliš ostrý ohyb způsobuje změnu tloušťky stěny trubky a může vést k prasklinám či zúžení průřezu. Minimální poloměr ohybu představuje nejmenší možný poloměr, který trubka snese bez okamžitého poškození, zatímco optimální poloměr ohybu trubky je větší a umožňuje dlouhodobou spolehlivost a odolnost celého rozvodu.
Poloměr ohybu trubky se liší podle materiálu – například plastové trubky vyžadují větší poloměr než ocelové trubky, protože jsou méně pevné a snadněji se deformují. Při ohýbání trubek je proto nezbytné používat vhodné ohýbací zařízení, které umožní nastavit potřebný poloměr ohybu přesně podle tloušťky stěny trubky a typu materiálu.
Proč je důležitý správný poloměr ohybu trubky
Správný poloměr ohybu trubky zabraňuje deformaci trubky, která by mohla vést k netěsnostem, snížení průtoku nebo mechanickému poškození. Použití optimálního poloměru ohybu trubky je proto nezbytné pro bezpečnost instalace a dlouhou životnost potrubí. Jak určit optimální poloměr ohybu trubky závisí na průměru a materiálu trubky – obecně platí, že optimální poloměr je 3 až 6násobek vnějšího průměru trubky, přičemž u ocelových trubek je tento poměr obvykle nižší než u plastových.
Jak spočítat minimální a optimální poloměr ohybu podle materiálu a průměru
Správný výpočet poloměru ohybu trubky závisí především na materiálu a jmenovitém průměru trubky. Níže najdete konkrétní metody a hodnoty, které minimalizují riziko deformace a poškození během ohýbání.
Výpočet minimálního poloměru ohybu podle materiálu trubky
Minimální poloměr ohybu trubky se určuje jako násobek jejího jmenovitého průměru. U plastových trubek je obvyklý koeficient 6, tedy minimální poloměr ohybu činí 6× jmenovitý průměr trubky. U uhlíkové oceli se používá koeficient mezi 3 až 5× průměr podle konkrétního typu a tloušťky stěny trubky. Tento výpočet chrání trubku před prasklinami a deformacemi při ohýbání, přičemž vhodné ohýbací zařízení musí respektovat tyto parametry.
Určení optimálního poloměru ohybu pro konkrétní průměr trubky
Optimální poloměr ohybu trubky představuje kompromis mezi požadavkem na co nejmenší ohyb a nutností zachovat mechanickou integritu materiálu. U plastových trubek se doporučuje volit poloměr ohybu minimálně 6× vnější průměr, což odpovídá i bezpečnostním normám. Pro ocelové trubky platí rozmezí 3-5× průměr v závislosti na tloušťce stěny a typu oceli. Správný výběr poloměru ohybu zajišťuje dlouhou životnost potrubí a efektivní ohýbání s minimem deformací.
| Materiál trubky | Minimální poloměr ohybu (násobek průměru) | Doporučený optimální poloměr ohybu (násobek průměru) |
|---|---|---|
| Plastové trubky | 6× | 6× |
| Uhlíková ocel | 3-5× | 3-5× |
| Nerezová ocel | 4-6× | 4-6× |
Tip: Při ohýbání trubek s malým poloměrem je třeba pečlivě volit ohýbací zařízení s odpovídajícím nastavením. Častá chyba je použití příliš malého poloměru ohybu, což vede k trvalé deformaci nebo prasknutí materiálu.
Správné určení optimálního poloměru ohybu trubky podle průměru a materiálu výrazně zvyšuje kvalitu a životnost instalace.
Doporučené poloměry ohybu pro různé typy trubek
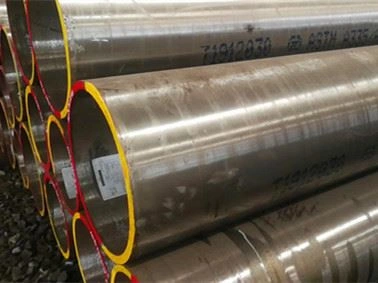
Minimální poloměr ohybu se výrazně liší podle materiálu a typu trubky. U plastových trubek je doporučený poloměr ohybu obvykle 6× vnější průměr trubky. Tento větší poloměr je nutný kvůli vyšší náchylnosti plastu k deformacím a praskání při příliš ostrých ohybech. U ocelových trubek závisí minimální poloměr ohybu nejen na materiálu, ale také na tloušťce stěny trubky a konstrukci (bezešvé vs. svařované).
Pro uhlíkovou ocel platí, že optimální poloměr ohybu se pohybuje mezi 3 a 5× průměrem trubky, přičemž silnější stěny umožňují menší poloměry bez rizika deformace. Nerezová ocel díky své vyšší pevnosti a pružnosti zvládá ohyb s poloměrem již od 1,5 do 3× průměru, což je výhodné zejména v prostorově omezených instalacích. Bezešvé trubky obecně snášejí menší poloměry ohybu než svařované, protože mají homogenní strukturu bez svarových švů.
- Plastové trubky: minimální poloměr ohybu 6× vnější průměr
- Uhlíková ocel: poloměr ohybu 3-5× průměr podle tloušťky stěny
- Nerezová ocel: poloměr ohybu 1,5-3× průměr, vhodnější pro menší poloměry
- Bezešvé trubky snesou menší poloměry než svařované
Tip: Při ohýbání trubek vždy používejte vhodné ohýbací zařízení a respektujte doporučené minimální poloměry, jinak hrozí deformace trubky nebo prasknutí povrchu.
Jaký poloměr ohybu je doporučený pro různé typy trubek
Správný výběr poloměru ohybu závisí na materiálu, tloušťce stěny a typu trubky, což je klíčové pro dosažení optimálního výsledku bez poškození materiálu.
Techniky a nástroje pro dosažení správného poloměru ohybu
Pro správné nastavení a dosažení optimálního poloměru ohybu trubek je nezbytné zvolit vhodné techniky a nástroje podle materiálu trubky. Použití ohřívacích zařízení u plastových trubek a mechanických ohýbacích strojů u ocelových trubek výrazně snižuje riziko deformace a zajistí přesný tvar ohybu.
Ohýbání plastových trubek při optimální teplotě
Plastové trubky se ohýbají při teplotách mezi 60 a 80 °C, což zvyšuje jejich tvárnost a umožňuje bezpečné tvarování. Pomalejší ohýbání zabraňuje vzniku vrásek a deformací trubky, které by mohly poškodit její tloušťku stěny. Pro dosažení správného poloměru ohybu trubky se doporučuje používat ohřívací zařízení s přesnou regulací teploty a sledovat rovnoměrnost ohřevu.
Mechanické ohýbání ocelových trubek s ochranou materiálu
Ocelové trubky se tvarují mechanickými ohýbacími stroji vybavenými ohýbacími pružinami a speciálními tvarovkami, které chrání před prasklinami a deformacemi. Tyto ohýbací zařízení umožňují přesné nastavení poloměru a zajišťují bezpečnost materiálu i při větším tloušťce stěny trubky. Ohýbací pružiny vyplní vnitřní prostor trubky, čímž zabrání jejímu zploštění během ohýbání.
Jaký je ideální poloměr ohybu trubky pro vodovodní rozvody?
Pro vodovodní trubky platí pravidlo minimálního poloměru ohybu 6× průměr u plastových trubek, aby se zabránilo jejich deformaci a praskání. U ocelových trubek se doporučuje poloměr ohybu mezi 3 a 5× průměr, přičemž záleží na tloušťce stěny trubky a typu ohýbacího zařízení. Dodržení těchto hodnot je klíčové pro zachování funkčnosti a dlouhodobé životnosti vodovodního rozvodu.
- Nastavení ohřívacího zařízení – vyberte správnou teplotu mezi 60-80 °C pro plastové trubky
- Použití ohýbacích pružin – vložte pružinu do trubky před ohýbáním ocelových trubek
- Volba tvarovek – zvolte tvarovky odpovídající průměru a tloušťce stěny trubky
- Mechanické ohýbání – použijte ohýbací zařízení s přesným nastavením poloměru podle materiálu
- Kontrola výsledku – ověřte, že ohyb odpovídá minimálnímu poloměru bez viditelných deformací
Tip: Častá chyba je příliš rychlé ohýbání plastových trubek bez dostatečného ohřevu, což vede k vzniku vrásek a oslabení materiálu.
Dopady nesprávného poloměru ohybu na trubku a instalaci
Dlouhodobý vliv únavy materiálu
Únava materiálu při cyklickém zatížení ohybem vede ke vzniku mikrotrhlin v oblasti ohybu, které se postupně rozšiřují a mohou způsobit praskliny snižující životnost trubky až o desítky procent. Tento efekt je výraznější u ocelových trubek s tloušťkou stěny menší než 3 mm, kde opakované ohyby zvyšují riziko únavového selhání. U svařovaných trubek se mikrotrhliny často objevují v tepelně ovlivněné zóně svaru, což oslabuje celkovou pevnost potrubí.
Deformace trubky a její dopady
Nedodržení minimálního poloměru ohybu, který u plastových trubek činí obvykle 6× vnější průměr, způsobuje výraznou ovalizaci průřezu trubky. Ovalizace snižuje průtok až o 15 % a zvyšuje tlakové ztráty v potrubním systému, což negativně ovlivňuje efektivitu instalace. U ocelových trubek s menším než doporučeným poloměrem ohybu dochází k trvalým deformacím, které zvyšují riziko vzniku záhybů a prasklin, zvláště při tloušťce stěny pod 4 mm.
Riziko vzniku mikrotrhlin a snížení životnosti
Použití nevhodného ohýbacího zařízení nebo překročení doporučeného poloměru ohybu vede ke vzniku mikrotrhlin, které se v průběhu provozu rozšiřují a zkracují životnost trubky až o 30 %. Mikrotrhliny jsou kritické zejména u vysokotlakých systémů, kde koncentrace napětí na vnitřním poloměru ohybu iniciují korozní procesy a mohou způsobit předčasné selhání potrubí. Tento problém se týká především svařovaných ocelových trubek a plastových trubek bez dostatečného ohřevu při ohýbání.
Tip: Pro dosažení správného poloměru ohybu trubky vždy dodržujte normy ČSN EN 61386 a respektujte minimální poloměr ohybu podle materiálu a tloušťky stěny. Použití přesně nastavených ohýbacích zařízení a případný ohřev plastových trubek minimalizují riziko deformací a mikrotrhlin, čímž prodlužují životnost a spolehlivost instalace.
Normy a bezpečnostní aspekty ohýbání trubek
Norma ČSN EN 61386 stanovuje minimální poloměr ohybu zejména pro elektroinstalační trubky, aby byla zajištěna bezpečnost instalace a dlouhodobá funkčnost rozvodů. Tento minimální poloměr ohybu zohledňuje materiál trubky, například plastové trubky vyžadují větší poloměr než ocelové trubky, a také tloušťku stěny trubky, která ovlivňuje odolnost proti deformacím při ohýbání. Dodržení norem pro poloměr ohybu trubky je klíčové, protože nesprávné ohýbání může poškodit vnitřní strukturu materiálu a ohrozit bezpečnost rozvodu.
Jaký poloměr ohybu je doporučený pro různé typy trubek
Postup pro ohýbání trubek s optimálním poloměrem ohybu zahrnuje použití vhodného ohýbacího zařízení, které respektuje minimální poloměr ohybu bez poškození materiálu. Například pro plastové trubky platí často minimální poloměr 6 až 8 násobku vnějšího průměru, zatímco ocelové trubky snesou menší ohyb díky větší pevnosti.
Tip: Při ohýbání trubek vždy zkontrolujte technické listy výrobce a normu ČSN EN 61386, abyste předešli deformacím a zajistili bezpečnost instalace. Častou chybou je podcenění tloušťky stěny trubky při výběru poloměru ohybu, což vede k trhlinám nebo prasklinám.
Postupy a doporučené parametry pro ohýbání bezešvých a svařovaných trubek
Postup pro ohýbání trubek s optimálním poloměrem ohybu vyžaduje zohlednění typu materiálu a konstrukce trubky. Bezešvé trubky díky homogenní struktuře umožňují menší minimální poloměr ohybu, často v rozsahu 1,5 až 3násobku vnějšího průměru trubky. Naopak svařované trubky, především ocelové trubky, vyžadují větší poloměr ohybu, obvykle minimálně 3 až 5násobek průměru, aby se zabránilo prasklinám ve svarovém švu. Tloušťka stěny trubky také ovlivňuje volbu poloměru – silnostěnné trubky snesou menší ohyb než tenkostěnné.
Pro správné nastavení optimálního poloměru ohybu u trubek je nutné využít vhodné ohýbací zařízení, které zajistí rovnoměrný tlak a minimalizuje deformace trubky.
- Použijte podporu nebo výplň trubky při ohýbání tenkostěnných materiálů.
- Volte poloměr ohybu dle materiálu a konstrukce trubky.
- Kontrolujte deformace trubky vizuálně i měřením po ohybu.
- Dodržujte normy ohýbání trubek pro daný materiál.
Tip: Častou chybou je volba příliš malého poloměru ohybu u svařovaných trubek, což vede k trhlinám a poškození svaru. Tento postup se hodí pro kovové i plastové trubky, ale u plastových typů je potřeba počítat s jejich větší pružností. Pro vodovodní rozvody se doporučuje poloměr ohybu minimálně 5násobek průměru trubky.
Metody měření a kontroly poloměru ohybu trubky
Kontrola a měření poloměru ohybu trubky je klíčová pro zajištění správné funkčnosti a prodloužení životnosti potrubních rozvodů. K základním nástrojům patří měřicí šablony, které umožňují rychlé a přesné porovnání skutečného ohybu s požadovaným minimálním poloměrem. Tyto šablony jsou vhodné pro plastové i ocelové trubky s různou tloušťkou stěny a pomáhají odhalit nesprávné zakřivení, které by mohlo vést k deformacím.
Pro vyšší přesnost se využívají laserová měřidla, která dokážou detailně zaznamenat zakřivení trubky včetně drobných deformací vzniklých během ohýbání. Laserové přístroje umožňují měřit poloměr ohybu s přesností na desetiny milimetru, což je nezbytné zejména u ocelových trubek používaných v tlakových nebo bezpečnostních instalacích. Díky nim lze přesně vyhodnotit, zda ohyb odpovídá normám ČSN EN 61386 a dalším platným předpisům.
Jak správně měřit a kontrolovat poloměr ohybu trubky
- Umístěte měřicí šablonu přímo na ohyb trubky a porovnejte zakřivení s doporučeným minimálním poloměrem, který je obvykle násobkem vnějšího průměru trubky (například 6× u plastových trubek a 1,5-5× u ocelových podle typu materiálu a tloušťky stěny).
- Použijte laserové měřidlo pro detailní snímání zakřivení, zejména u složitých nebo kritických instalací, kde je nutná vysoká přesnost a kontrola deformací.
- Vyhodnoťte naměřené hodnoty vůči normám a technickým listům výrobce, abyste zajistili, že poloměr ohybu nepřekračuje maximální povolené limity.
- V případě zjištění nesprávného poloměru upravte nastavení ohýbacího zařízení nebo zvolte vhodnější technologii ohýbání, například použití ohýbacích pružin či ohřev plastových trubek na 60-80 °C.
Tip: Častou chybou je použití měřicích šablon bez zohlednění tloušťky stěny trubky, což vede k nesprávnému vyhodnocení poloměru a následné deformaci materiálu. Proto vždy zkontrolujte technické parametry trubky před měřením.
Odborná rada: Metody měření a kontrola poloměru ohybu se hodí pro instalace s vysokými nároky na přesnost, jako jsou tlakové rozvody a elektroinstalace. Naopak u jednoduchých vodovodních rozvodů s větším průměrem lze použít základní měřicí šablony bez laserové kontroly.
Doporučení pro ohýbání trubek v extrémních teplotách
Při ohýbání trubek za extrémních teplot dochází ke změnám mechanických vlastností materiálu, které ovlivňují deformaci a dosažení optimálního poloměru ohybu. Nízké teploty snižují plasticitu ocelových i plastových trubek, proto je nutné provést temperování na teplotu minimálně 150 °C u ocelových trubek, aby se snížilo riziko vzniku prasklin a mikrotrhlin. U plastových trubek, například PP nebo PVC, je temperování při nízkých teplotách nezbytné pro zachování pružnosti a zabránění křehnutí materiálu.
Při vysokých teplotách nad 80 °C je třeba nastavit ohýbací zařízení tak, aby ohyb probíhal pomalu a rovnoměrně, což minimalizuje riziko deformace trubky a zachovává minimální poloměr ohybu odpovídající tloušťce stěny a materiálu. Například u PP trubek lze využít ohřívací pásy k dosažení teploty 60-80 °C, která umožňuje tvárné ohýbání bez poškození. Rychlé ohýbání za vysokých teplot může způsobit nerovnoměrné napětí a vznik vrásek či prasklin.
Správný postup zahrnuje průběžnou kontrolu poloměru ohybu během celého procesu, přičemž je třeba respektovat minimální poloměr uvedený výrobcem nebo normami (například 6× vnější průměr u plastových trubek nebo 3-5× průměr u uhlíkových ocelí). Rychlost ohýbání je doporučeno omezit na maximálně 5° za sekundu u ocelových trubek, aby se zabránilo náhlým deformacím.
Jak správně dosáhnout optimálního poloměru ohybu trubky
Pro dosažení optimálního poloměru ohybu je nezbytné pravidelně měřit poloměr během ohýbání pomocí kalibrovaných měřidel nebo šablon odpovídajících požadovanému poloměru. V extrémních teplotách je vhodné použít ohýbací zařízení s přesným nastavením poloměru a regulací rychlosti ohybu, které umožní pomalý a rovnoměrný ohyb bez deformací.
Tip: Při ohýbání trubek za nízkých teplot aplikujte temperování materiálu na doporučené hodnoty (např. 150 °C u ocelových trubek). U vysokých teplot snižte rychlost ohýbání na maximálně 5° za sekundu a používejte ohýbací zařízení s regulací teploty a poloměru, aby nedošlo k překročení minimálního poloměru ohybu a vzniku trhlin.
Častá chyba: Nedostatečné temperování při nízkých teplotách vede k prasklinám, zatímco příliš rychlé ohýbání za vysokých teplot způsobuje deformace a ztrátu průřezu trubky.
Pro koho se to hodí: Tento postup je vhodný pro profesionální instalace a výrobu, kde je třeba zachovat mechanické vlastnosti trubek a splnit normy. Naopak pro domácí nebo méně náročné aplikace lze použít trubky s větším minimálním poloměrem ohybu bez temperování, avšak s omezením v oblasti zatížení a životnosti.
Časté dotazy k optimálnímu poloměru ohybu trubky
Jak dosáhnout správného poloměru ohybu trubky: časté dotazy a odpovědi
Otázka: Jaký je minimální poloměr ohybu pro plastové trubky?
Minimální poloměr ohybu plastových trubek PP a PVC je obvykle 6× vnější průměr trubky, což zabraňuje vzniku deformací a mikrotrhlin.
Otázka: Jak spočítat poloměr ohybu trubky podle průměru?
Poloměr ohybu se určuje jako násobek jmenovitého průměru trubky, například 3-5× pro ocelové trubky a minimálně 6× pro plastové trubky.
Otázka: Proč je důležitý správný poloměr ohybu trubky?
Správný poloměr ohybu zabraňuje deformacím a ztrátě integrity materiálu, čímž prodlužuje životnost potrubí a zajišťuje bezpečný průtok.
Otázka: Jaká je doporučená teplota pro ohýbání plastových trubek?
Ohýbání plastových trubek se provádí při teplotách 60-80 °C, které zvyšují tvárnost a snižují riziko prasknutí.
Otázka: Jaké jsou důsledky překročení povoleného poloměru ohybu?
Překročení minimálního poloměru ohybu vede k trvalé deformaci, snížení průtoku a vzniku trhlin, což může způsobit selhání potrubí.
Otázka: Jaké nástroje se používají pro ohýbání ocelových trubek?
Používají se mechanické ohýbací zařízení s přesným nastavením poloměru, ohýbací pružiny a tvarovky, které chrání povrch trubky.
Otázka: Jak měřit poloměr ohybu trubky na místě?
Poloměr ohybu lze změřit pomocí šablon, posuvných měřidel nebo laserových přístrojů přímo na instalaci.
Otázka: Jaký je rozdíl mezi minimálním a optimálním poloměrem ohybu?
Minimální poloměr ohybu je hranice, při níž trubka nepoškodí materiál, optimální poloměr je větší a zajišťuje dlouhodobou bezpečnost a integritu.
Otázka: Jak ohýbat bezešvé a svařované trubky správně?
Bezešvé trubky snesou menší poloměry ohybu díky homogenní struktuře, zatímco svařované trubky vyžadují větší poloměr kvůli riziku prasklin.
Otázka: Jaké jsou doporučení pro ohýbání trubek v extrémních teplotách?
Při nízkých teplotách se doporučuje temperování materiálu, při vysokých teplotách pomalý ohyb s kontrolou deformací.
Otázka: Jak tloušťka stěny ovlivňuje poloměr ohybu?
Silnější stěna trubky umožňuje menší poloměr ohybu, protože lépe odolává deformacím během ohýbání.
Otázka: Jak zabránit deformaci trubky při ohýbání?
Použijte ohýbací pružiny, tvarovky nebo ohřívací zařízení pro plastové trubky a provádějte ohyb pomalu a rovnoměrně.
Otázka: Jaký poloměr ohybu je vhodný pro instalace do stěn?
Pro vnitřní instalace platí minimálně 6× průměr u plastových trubek a 3× u ocelových trubek, aby nedošlo k poškození.
Otázka: Jak zjistit optimální poloměr ohybu trubky?
Optimální poloměr ohybu stanovíte výpočtem z průměru, tloušťky stěny a materiálu, případně podle výrobních norem a doporučení.
Otázka: Jaké jsou normy pro poloměr ohybu trubek?
Norma ČSN EN 61386 určuje minimální poloměry ohybu a maximální povolená omezení pro různé typy trubek v elektroinstalacích.
Odborná rada: Při ohýbání trubek je častou chybou použití menšího než doporučeného poloměru, což vede k deformacím a snížení životnosti. Pro koho se správný poloměr hodí? Všechny instalace vyžadující dlouhodobou spolehlivost. Není vhodný pro rychlé provizorní spoje, kde se poloměr často přizpůsobuje situaci bez ohledu na materiál.