Jak správně připojit měděné trubky krok za krokem a pájet
Připojení měděných trubek vyžaduje přesnost a správné techniky, aby spoje byly pevné a těsné. Klíčem je správné řezání, očištění a použití vhodného tavidla na pájení, které zajistí trvanlivost spojení. Následující návod vás provede každým krokem od přípravy až po finální pájení.
💡 Důležité na úvod
- Měděné trubky se vyrábějí z elektrolyticky čisté mědi s 99,9 % Cu a běžně mají průměry od 8 do 28 mm.
- Řezání trubek se provádí kolečkovou řezačkou, která minimalizuje deformace, a otřepy se odstraňují odhrotovačem.
- Pájení rozlišujeme na měkké (do 450 °C) a tvrdé (nad 450 °C), s různými použitími podle průměru a média.
- Při pájení je nutné spoj důkladně očistit a použít tavidlo, které zabraňuje oxidaci a zajišťuje kvalitu spoje.
- Po pájení je důležité nechat spoj přirozeně vychladnout a provést tlakový test těsnosti spoje.
Jak správně připravit měděné trubky před pájením
Správná příprava měděných trubek na pájení je klíčová pro kvalitní a těsný spoj. Základem je přesné řezání trubek kolečkovou řezačkou a odstranění otřepů pomocí odhrotovače, což zajistí hladké a rovné hrany spoje.
Řezání měděných trubek kolečkovou řezačkou
Řezání měděných trubek by mělo probíhat kolečkovou řezačkou, která řeže rovnoměrně a minimalizuje deformace trubek. Tento nástroj obepíná trubku a kolečko ji postupně prořeže, čímž se zabraňuje zploštění nebo jinému poškození. Správný řez má čistý a rovný řezný límec, což je nezbytné pro efektivní pájení měděných trubek doma.
Odstranění otřepů a čištění hran
Po řezání měděných trubek vznikají na hranách otřepy, které je nutné odstranit odhrotovačem. Ten zajistí hladké a rovné hrany, které zabrání netěsnostem v pájeném spoji. Správná příprava trubek zahrnuje 1. Řezání kolečkovou řezačkou – rovný řez bez deformací, 2. Odhrotování – odstranění otřepů, 3. Čištění hran – zbavení povrchu nečistot a oxidů. Elektrolyticky čistá měď povrchu trubek usnadňuje přilnutí tavidla na pájení a zvyšuje kvalitu spoje.
Nástroje a materiály potřebné pro připojení měděných trubek
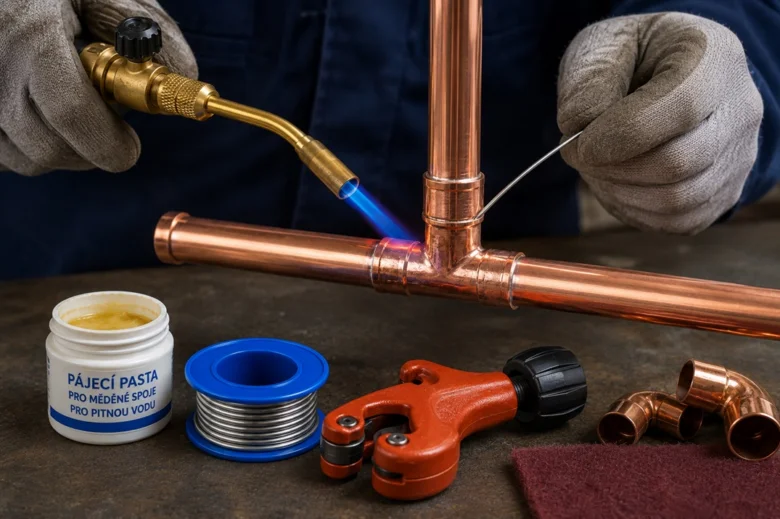
Pro správné připojení měděných trubek je klíčové mít k dispozici vhodné nástroje a materiály, které zajistí pevný a trvanlivý spoj. Hořák na pájení slouží k rovnoměrnému nahřátí spoje, což umožňuje tavidlu a pájce správně reagovat s povrchem trubek. Tavidlo na pájení, například FM 347, zlepšuje přilnavost pájky a zabraňuje oxidaci během zahřívání. Pájka měděných trubek, například stříbrná pájka FL340, má nižší teplotu tání než samotné měděné trubky, což chrání materiál před poškozením.
Jaké nástroje potřebujete na připojení měděných trubek
- Hořák na propan-butan – umožňuje přesné a rychlé nahřátí spoje
- Pájka (cínová nebo stříbrná) – zajišťuje pevný spoj díky nízké teplotě tání
- Tavidlo na pájení (např. FM 347) – zlepšuje přilnavost a chrání spoje před oxidací
- Nářadí na čištění – kartáče, brusné papíry nebo měděné drátěnky pro odstranění oxidů
- Řezák na měděné trubky – pro přesné a čisté řezy před pájením
- Lisovací kleště měděné trubky – alternativa k pájení, vhodná pro rychlé a bezpečné spoje
Tipy na správné připojení měděných trubek zahrnují použití celé sady na pájení měděných trubek, která obsahuje všechny nezbytné pomůcky pro precizní práci. Bez správného nářadí hrozí špatné spoje, které mohou vést k únikům nebo poškození instalace.
Krok za krokem: Jak připojit měděné trubky pájením
K správnému připojení měděných trubek pájením je třeba dodržet přesný postup zahrnující přípravu, čištění, nanesení tavidla, správné zahřátí a aplikaci pájky. Níže najdete návod na připojení měděných trubek krok za krokem, který pomůže zajistit pevné a těsné spoje.
Příprava trubek a tvarovek před pájením
Řezání měděných trubek musí být přesné a čisté, aby spoj dobře seděl. Použijte řezačku na trubky, která zajistí rovný řez bez deformací. Po odříznutí trubky odstraňte otřepy pomocí pilníku nebo speciálního odstraňovače vnitřních hran. Pro správné nasazení tvarovek často stačí lehce rozšířit hrdlo trubky kalibrátorem. Kalibrace trubek zajistí, že tvarovka pevně sedí a spoj bude bez vůlí. Tento krok výrazně přispívá ke kvalitě pájeného spoje.
- Řezání měděných trubek – proveďte rovný řez pomocí řezačky
- Odstranění otřepů – použijte pilník pro hladké zakončení
- Kalibrace trubek – rozšiřte hrdlo pomocí kalibrátoru pro správné nasazení tvarovek
Čištění spojů a nanášení tavidla
Před pájením je nezbytné důkladně očistit všechny spoje. Použijte kartáč nebo smirkový papír k odstranění oxidační vrstvy a nečistot do lesklé měděné barvy. Čistota povrchu je zásadní pro pevnost spoje. Následně naneste tavidlo na pájení štětcem rovnoměrně po celé ploše spoje. Tavidlo zabraňuje oxidaci během zahřívání a umožňuje lepší rozptyl pájky. Bez tavidla může dojít k tvorbě oxidů, které snižují kvalitu spoje a způsobují netěsnosti.
- Čištění spojů – odstraňte oxidy a nečistoty kartáčem nebo smirkovým papírem
- Nanesení tavidla – štětcem aplikujte tenkou vrstvu tavidla na celý spoj
Pájení a chlazení spoje
Spoj se zahřívá pomocí hořáku na pájení rovnoměrně až do doby, kdy tavidlo začne bublat a mírně kouřit. Tato teplota (cca 200-250 °C) je vhodná pro správné roztavení pájky měděných trubek. Pájka se přikládá na spoj, kde se díky kapilárnímu efektu vtáhne do mezery mezi trubkou a tvarovkou. Nepřidávejte pájku přímo do plamene, aby nedošlo k jejímu přepálení. Po napájení spoj nechte přirozeně vychladnout, nikdy ho neochlazujte vodou, protože to může způsobit praskliny. Nakonec proveďte tlakový test zkouškou průsaku, abyste ověřili těsnost spoje.
- Nahřívání spoje – pomocí hořáku rovnoměrně zahřejte místo spoje
- Aplikace pájky – přiložte pájku na spoj a nechte ji vtáhnout kapilárním efektem
- Přirozené chlazení – nechte spoj vychladnout bez ochlazování vodou
- Tlaková zkouška – ověřte těsnost spoje testem pod tlakem
Tip: Častou chybou bývá nedostatečné čištění a nepoužití tavidla, což vede k netěsnostem. Pájení měděných trubek se hodí pro instalace s trvalým tlakem a vysokou teplotou, zatímco lisovací kleště měděné trubky využijí při rychlých opravách bez nutnosti ohřevu.
Nejčastější chyby a jak se jim vyhnout při pájení měděných trubek
Nejčastější příčinou netěsných spojů je nedostatečné čištění spojovaných ploch. Před pájením je nutné odstranit oxidy a zbytky nečistot pomocí smirkového papíru nebo ocelového kartáče do leskle měděné barvy. Nedostatečné očištění snižuje přilnavost pájky a výrazně zvyšuje riziko úniku vody či plynu.
Další častou chybou je přehřátí spoje. Měděné trubky vydrží teploty do 200-250 °C bez poškození, při vyšších teplotách dochází k oslabení materiálu a deformacím. Při pájení proto sledujte, kdy tavidlo začne mírně bublat – to značí optimální teplotu kolem 250 °C. Přímé přihřívání pájky plamenem je chybou, protože pájka se musí vtahovat kapilárním efektem do spoje, nikoli tát na povrchu.
Nedostatečné nebo nerovnoměrné nanesení tavidla omezuje správný průnik pájky a vytváří slabé spoje. Doporučuje se nanést tenkou vrstvu tavidla štětcem na očištěné plochy, aby se zabránilo oxidaci během zahřívání a zajistila rovnoměrná distribuce pájky.
Příliš rychlé chlazení spoje po pájení, například ochlazování vodou, způsobuje vznik trhlin a výrazné snížení pevnosti spoje. Spoj nechte vychladnout přirozeně při pokojové teplotě a během chlazení s ním nehýbejte.
Při řezání měděných trubek je nutné použít kolečkovou řezačku, která minimalizuje deformace a zajistí rovný řez kolmo na osu trubky. Po řezu vždy odstraňte otřepy odhrotovačem nebo brusným nástrojem, aby vznikla hladká hrana bez ostrých hran a rizika poškození těsnění.
Tip: Nejčastější chyby při pájení měděných trubek vznikají z nedostatečné přípravy a spěchu. Dodržení přesného postupu přípravy, čištění, nanášení tavidla a správného ohřevu zvyšuje životnost spojů až o 50 % a minimalizuje riziko netěsností.
Pro koho se pájení hodí: Pájení je ideální pro trubky do průměru 28 mm v instalacích pitné vody a vytápění s provozní teplotou do 110 °C.
Pro koho pájení není vhodné: Pro větší průměry nad 28 mm a média s vyššími tlaky a teplotami se doporučuje tvrdé pájení nebo lisovací spoje, které poskytují vyšší mechanickou pevnost a odolnost.
Údržba a kontrola pájených spojů pro dlouhou životnost
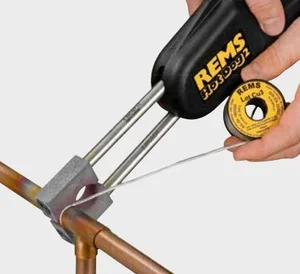
Pravidelná údržba pájených spojů prodlužuje jejich životnost a minimalizuje riziko netěsností. Po dokončení pájení je nezbytné odstranit zbytky tavidla na povrchu trubek, protože tavidlo obsahuje chemikálie, které mohou po 3-6 měsících způsobit korozi mědi a snížit pevnost spoje. K čištění použijte měkký kartáč nebo hadřík navlhčený isopropylalkoholem, který účinně odstraní zbytky bez poškození povrchu.
Tlaková zkouška spoje by měla probíhat při tlaku o 20 % vyšším než maximální provozní tlak podle normy ČSN EN 1245-1, například pokud je provozní tlak 10 bar, testujte při 12 bar. Tento přetlak odhalí i mikroskopické netěsnosti, které by se jinak mohly projevit až po delší době provozu. Test proveďte po instalaci i po každé větší opravě nebo úpravě potrubí.
- Kontrolujte spoje vizuálně minimálně jednou ročně, zaměřte se na známky oxidace, praskliny nebo změnu barvy mědi.
- Odstraňujte mechanické nečistoty a zbytky tavidla, které mohou podpořit elektrochemickou korozi.
- Provádějte tlakové zkoušky vždy v suchém potrubí a při pokojové teplotě, aby výsledky odpovídaly reálným provozním podmínkám.
Tip: Častou chybou je zanedbání čištění tavidla po pájení, což vede k postupnému rozkladu spoje a netěsnostem. Pro spoje s vyššími nároky na pevnost a odolnost doporučuji tvrdé pájení s použitím stříbrné pájky a pravidelnou kontrolu tlaku v systému. Použití lisovacích kleští na měděné trubky je vhodné pro rychlé spoje, ale nenahrazuje pravidelnou vizuální kontrolu a tlakové testy pájených spojů.
Bezpečnostní zásady při práci s měděnými trubkami
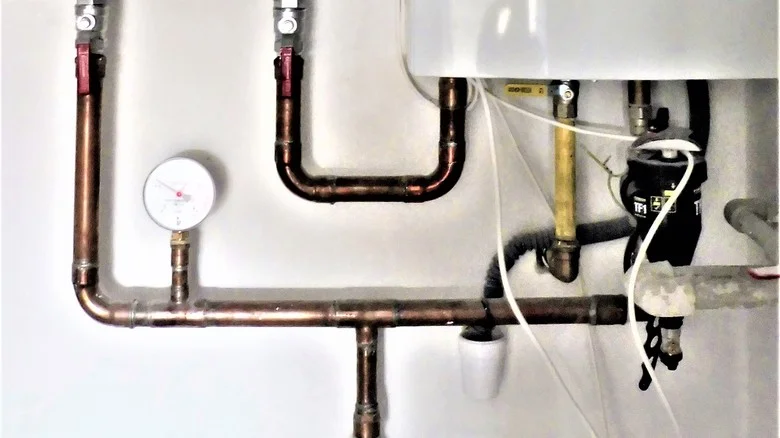
Při práci s měděnými trubkami a jejich pájením je nezbytné dodržovat přesné bezpečnostní zásady, které chrání zdraví a minimalizují riziko úrazu nebo požáru. Použití vhodných ochranných pomůcek a zajištění dostatečného větrání patří mezi základní požadavky pro bezpečné a efektivní připojení měděných trubek.
Ochranné pomůcky a pracovní oděv
Používejte ochranné brýle s bočními kryty, které zabrání vniknutí jisker a dráždivých výparů tavidla do očí. Rukavice z tepluvzdorného materiálu chrání ruce před popáleninami při manipulaci s hořákem na pájení a rozžhavenou pájkou. Pracovní oděv by měl být z nehořlavé látky, například z bavlny s certifikací pro tepelnou odolnost, aby snížil riziko zranění při kontaktu s horkými trubkami nebo jiskrami. Vyhněte se syntetickým materiálům, které mohou při kontaktu s plamenem tát a způsobit vážné popáleniny.
Větrání a bezpečné pracovní prostředí
Pájení měděných trubek provádějte výhradně v prostoru s mechanickým nebo přirozeným větráním, které zajistí výměnu vzduchu minimálně 10-15 krát za hodinu. Výpary tavidla obsahují dráždivé látky, které mohou způsobit podráždění sliznic dýchacích cest a alergické reakce. Nedostatečné větrání patří mezi nejčastější chyby při pájení, které zvyšují riziko zdravotních komplikací i požáru.
Tip: Při práci s hořákem na pájení udržujte bezpečnou vzdálenost minimálně 1 metr od hořlavých materiálů a vždy mějte po ruce hasicí přístroj vhodný pro hašení kovových a elektrických požárů.
Odborná rada: Pro osoby s dýchacími obtížemi nebo alergiemi na chemické látky se pájení měděných trubek v uzavřených prostorách nedoporučuje bez použití ochranných masek s filtrem proti organickým výparům.
FAQ: Časté dotazy k připojení měděných trubek
Otázka: Jak správně letovat měděné trubky?
Letování probíhá při teplotě do 450 °C. Je nutné důkladně očistit spoje, nanést tavidlo na pájení a přiložit pájku měděných trubek k nahřátému spoji, nikoli přímo k plameni hořáku na pájení.
Otázka: Jak ohýbat měděné trubky bez poškození?
Měděné trubky se ohýbají pomocí ruční nebo strojní ohýbačky. Při ohýbání za tepla musí být trubka naplněná pískem, aby se zabránilo změně průřezu.
Otázka: Jakou teplotu vydrží měděné trubky při pájení?
Měděné trubky snesou teploty 200-250 °C bez poškození. Tvrdé pájení probíhá nad 450 °C, proto je klíčové trubky nepřehřívat, aby nedošlo ke zkrácení jejich životnosti.
Otázka: Jak se pájí měděné trubky správným způsobem?
Spoje se očistí, nanese se tavidlo, a poté se rovnoměrně nahřejí hořákem na pájení. Pájka se vtáhne kapilárním efektem, spoj se nechá přirozeně vychladnout.
Otázka: Jaké nástroje potřebuji pro připojení měděných trubek?
Základní vybavení tvoří kolečková řezačka na řezání měděných trubek, odhrotovač, hořák na pájení, pájka měděných trubek, tavidlo a kartáč na čištění spojů.
Otázka: Jak dlouho trvá správné připojení měděných trubek?
Proces přípravy, pájení, chlazení a kontroly spojů obvykle zabere 20-40 minut na jeden spoj.
Otázka: Jak používat lisovací kleště na měděné trubky?
Lisovací kleště měděné trubky pevně spojí bez nutnosti pájení. Kleště se nasadí na tvarovku a trubku, stiskem se vytvoří těsný spoj.
Otázka: Jak provést tlakový test těsnosti spoje?
Po vychladnutí spoje se potrubí naplní vodou a tlakem 6-10 bar se kontroluje netěsnost po dobu 10-15 minut.
Otázka: Jaké jsou nejčastější chyby při pájení měděných trubek?
Časté chyby zahrnují nedostatečné čištění spojů, přehřátí, nedostatek tavidla a příliš rychlé chlazení, což vede k netěsnostem a oslabení spojů.
Otázka: Jak izolovat měděné trubky po instalaci?
Izolace se provádí izolačními návleky nebo pěnovými materiály, které zabraňují kondenzaci a tepelným ztrátám.
Otázka: Jak kalibrovat a rozšiřovat hrdlo měděné trubky?
Pomocí expandéru se hrdlo rozšiřuje, následně se kalibruje vnitřním trnem a kalibrovacím kroužkem pro správné nasazení tvarovek.
Otázka: Jak bezpečně pracovat s hořákem při pájení?
Používejte ochranné pomůcky, pracujte v dobře větraném prostoru, mějte po ruce hasicí přístroj a dodržujte bezpečnostní vzdálenost od hořlavých materiálů.
Otázka: Jaký je rozdíl mezi měkkým a tvrdým pájením?
Měkké pájení probíhá do 450 °C, tvrdé nad 450 °C. Tvrdé pájení je pevnější a vhodné pro větší průměry a náročnější média.
Otázka: Jak připravit měděné trubky pro domácí instalaci?
Řežte trubky kolečkovou řezačkou, odstraňte otřepy, rozšiřte hrdla, naneste tavidlo a před pájením zkontrolujte spoje.
Otázka: Jaký hořák je nejlepší pro pájení měděných trubek?
Nejčastěji se používá hořák na propan-butan, který umožňuje rovnoměrné nahřátí spoje a přesnou kontrolu teploty.