Jak správně nastavit proud a polaritu při svařování elektrodami
Správné nastavení svařovacího proudu a polarity je klíčové pro pevný a kvalitní svar bez přilepení elektrody. Volba závisí na průměru elektrody a typu materiálu, proto je třeba přesně dodržovat doporučené hodnoty. Nesprávná polarita může vést k poruchám svaru i poškození svařovacího zařízení.
Klíčové závěry
- Správný svařovací proud se počítá jako 40 A na 1 mm průměru elektrody, například 2,0 mm elektroda potřebuje cca 80 A.
- Přímá polarita (DC-) připojuje elektrodu na mínus, což vede k hlubšímu závaru, vhodná pro rutilové elektrody.
- Nepřímá polarita (DC+) připojuje elektrodu na plus a vytváří mělčí závar, doporučená pro bazické elektrody.
- Elektrodu držte pod úhlem 30-60° a oddalte ji od materiálu přibližně o 5 mm, aby nedošlo k přilepení.
- Při svařování silnějších plechů volíme elektrody o větším průměru, například 3,2 mm pro silné ocelové profily.
Jak správně nastavit svařovací proud pro různé průměry elektrod
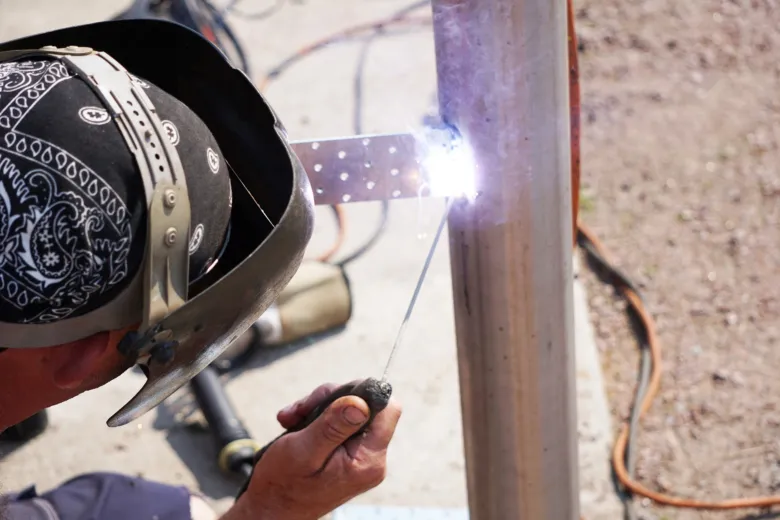
Nastavení svařovacího proudu přímo závisí na průměru elektrody a výrazně ovlivňuje kvalitu svaru. Pro správnou techniku svařování platí pravidlo přibližně 40 ampérů na 1 mm průměru elektrody, což zajišťuje optimální tavný proces bez přilepení elektrody či propálení materiálu.
Jak spočítat správný svařovací proud podle průměru elektrody
Pro MMA svařování se doporučuje nastavit proud tak, že na každý milimetr průměru elektrody připadá zhruba 40 ampérů. Například pro elektrodu o průměru 1,6 mm je ideální proud kolem 60 A, pro 2,0 mm asi 80 A, pro 2,5 mm přibližně 100 A a pro 3,2 mm kolem 130 A. Tento výpočet pomáhá správně nastavit svářečku pro svařování elektrodou a minimalizovat riziko technických problémů. Správný proud podporuje stabilní hoření oblouku a rovnoměrný tavný proces.
| Průměr elektrody (mm) | Doporučený proud (A) |
|---|---|
| 1,6 | 60 |
| 2,0 | 80 |
| 2,5 | 100 |
| 3,2 | 130 |
Důsledky nesprávného nastavení svařovacího proudu
Příliš nízký svařovací proud způsobuje přilepení elektrody, což komplikuje svařování a vede k tzv. studenému svaru, který má nízkou pevnost. Naopak příliš vysoký proud přehřívá materiál, což může způsobit propálení a deformace svaru. Z tohoto důvodu je klíčové přesné nastavení proudu, aby se zajistila bezpečnost při svařování a kvalita výsledného spoje. Správné nastavení proudu eliminuje častou chybu, kdy se elektroda lepí kvůli nedostatečné energii oblouku, nebo naopak dochází k přehřátí a poškození výrobku.
Tip: Pro různé typy elektrod a tloušťky materiálu platí mírné úpravy proudu, proto doporučuji vždy konzultovat specifikace výrobce elektrod a přizpůsobit nastavení podle konkrétní techniky svařování.
Výběr a nastavení polarity svařování podle typu elektrody
Přímá polarita (DC-)
Přímá polarita (DC-) znamená připojení elektrody na záporný pól a zemnícího kabelu na kladný. Tento režim se používá především u rutilových elektrod typu E6013, protože zajišťuje hluboký a úzký závar s vyšší teplotou pronikající do materiálu. Hloubka průniku svaru se zvýší až o 20 % oproti nepřímé polaritě, což je výhodné u tenčích plechů do 4 mm. Přímá polarita rovněž snižuje riziko přilepení elektrody a umožňuje stabilnější oblouk při nastavení proudu v rozmezí 55-70 A pro elektrody o průměru 1,6 mm. Tento způsob polarizace je vhodný pro invertorové i starší trafosvářečky, které často umožňují pouze tento režim.
Nepřímá polarita (DC+)
Nepřímá polarita (DC+) připojuje elektrodu na kladný pól a zemnící kabel na záporný. Tento režim se doporučuje pro bazické elektrody, například E7018, které se používají na silnější materiály od 3 mm výše. Nepřímá polarita vytváří mělčí a širší závar s nižší teplotou v materiálu a vyšší teplotou na elektrodě, což usnadňuje tvorbu houževnatější mikrostruktury svaru. Pro elektrody o průměru 2,5 mm je optimální nastavení proudu kolem 85-115 A. Tento typ polarizace je vhodný zejména pro konstrukční oceli a zajišťuje lepší mechanické vlastnosti spoje, například vyšší odolnost proti praskání.
Vliv polarity na mikrostrukturu svaru
Polarita svařování zásadně ovlivňuje rozložení tepla v oblasti svaru a tím i výslednou mikrostrukturu. Přímá polarita (DC-) zvyšuje hloubku průniku svaru, což vede k tvrdšímu, ale méně houževnatému spoji. Naopak nepřímá polarita (DC+) podporuje vznik houževnatější mikrostruktury s lepší odolností vůči praskání a únavě materiálu. Volba polarity tak přímo ovlivňuje pevnost a životnost svaru, přičemž je nutné ji vždy přizpůsobit typu elektrody a tloušťce materiálu.
- Přímá polarita (DC-) zvyšuje hloubku průniku svaru až o 20 %
- Nepřímá polarita (DC+) vytváří širší a mělčí závar s lepší houževnatostí
- Rutilové elektrody (E6013) vyžadují přímou polaritu, bazické elektrody (E7018) nepřímou
- Správné nastavení polarity a proudu snižuje riziko přilepení elektrody a zlepšuje stabilitu oblouku
Tip: Pravidelně kontrolujte polaritu a nastavte proud podle průměru elektrody (40 A na 1 mm průměru). Nesprávná polarita vede k přilepení elektrody a nekvalitním svarům. Doporučuji vždy ověřit nastavení podle technického listu elektrody a typu svářečky.
Častá chyba: Použití přímé polarity u bazických elektrod často způsobuje přilepení elektrody a křehký svar.
Pro koho se to hodí: Přímá polarita je ideální pro tenké plechy a rutilové elektrody, nepřímá polarita pro silnější materiály a bazické elektrody. Pro začátečníky je vhodnější držet se doporučení výrobce a testovat nastavení na vzorku.
Technika držení elektrody a vzdálenost od materiálu
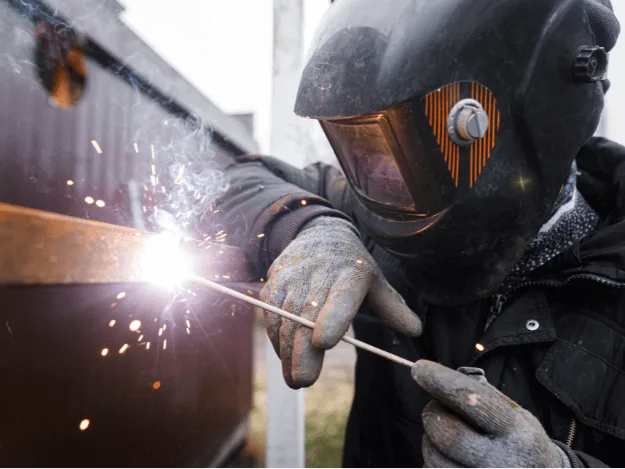
Správná technika držení elektrody a udržování ideální vzdálenosti od svařovaného materiálu zásadně ovlivňuje kvalitu svaru a minimalizuje problémy, jako je přilepení elektrody. Dodržení optimálního úhlu, vzdálenosti a správného pohybu během svařování zajistí stabilní oblouk a pevný svar bez defektů.
Správný úhel držení elektrody při svařování
Elektrodu je třeba držet pod úhlem mezi 30° a 60° vůči svarovému povrchu. Tento úhel umožňuje optimální přenos kovu z elektrody do svaru a zároveň snižuje riziko přilepení elektrody, které často vzniká při nevhodném úhlu. Správný úhel držení elektrody při svařování elektrodou zajišťuje rovnoměrný tavný bazén a lepší kontrolu oblouku, což přímo zvyšuje kvalitu svaru a snižuje potřebu opakovaného nastavování svařovacího proudu a polarity svařování.
Optimální vzdálenost elektrody od svařovaného materiálu
Pro stabilní oblouk a prevenci přilepení elektrody udržujte vzdálenost elektrody přibližně 5 mm od materiálu. Příliš malá vzdálenost vede k rychlému přilepení elektrody, zatímco příliš velká vzdálenost způsobuje nestabilní oblouk a nekvalitní svar. Stabilní vzdálenost elektrody pomáhá také při nastavení svařovacího proudu a správné polaritě, což je klíčové pro bezpečnost při svařování a úsporu materiálu.
Technika jemného pohybu elektrody během svařování
Pohybujte elektrodou jemně do stran v malých kmitavých pohybech, aby se zabránilo přilepení elektrody a vytvořil se rovnoměrný tavný bazén. Tento způsob pohybu elektrody zlepšuje kvalitu svaru a snižuje riziko defektů, jako jsou póry či nestejnoměrné svarové švy. Správná technika svařování, včetně kmitání elektrody, podporuje stabilitu oblouku a přispívá k optimálnímu nastavení proudu a polaritě při svařování elektrodami.
Doporučené hodnoty proudu a jejich vliv na kvalitu svaru
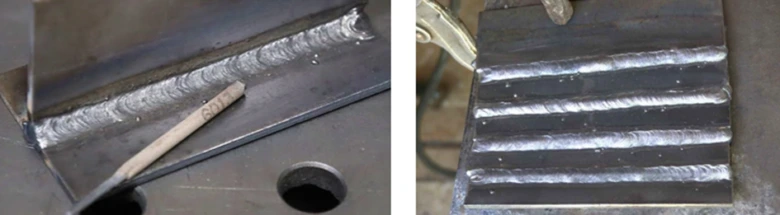
Správné nastavení svařovacího proudu přímo ovlivňuje kvalitu svaru a bezpečnost při svařování. Příliš nízký proud způsobuje studený svar, který je křehký a nemá dostatečnou pevnost. Naopak vysoký proud vede k propálení materiálu a zhoršení mechanických vlastností spoje. Nastavení proudu proto musí odpovídat průměru elektrody a tloušťce materiálu.
Pro příklad platí u rutilových elektrod s průměrem 2,0 mm doporučený proud mezi 70-90 A. U elektrody 3,2 mm je vhodné nastavení kolem 110-140 A. Materiály o tloušťce do 3 mm se svařují nižším proudem, zatímco silnější plechy vyžadují proud navýšit. Nesprávné nastavení proudu často způsobuje přilepení elektrody, což komplikuje techniku svařování a snižuje efektivitu práce.
- Nízký proud vede ke studenému svaru, který má nízkou pevnost
- Vysoký proud způsobuje propálení a poškození materiálu
- Správný proud zvyšuje kvalitu svaru a eliminuje přilepení elektrody
Tipy na správné nastavení svařovacího proudu a polarity
Pro správné nastavení parametrů svařovacího proudu a polarity volte hodnoty dle technických listů elektrod. Ujistěte se, že polarita svařování odpovídá typu elektrody – například bazické elektrody vyžadují opačnou polaritu než rutilové. Dodržení těchto zásad minimalizuje chyby a zvyšuje bezpečnost při svařování.
Příprava materiálu a bezpečnost při svařování elektrodami
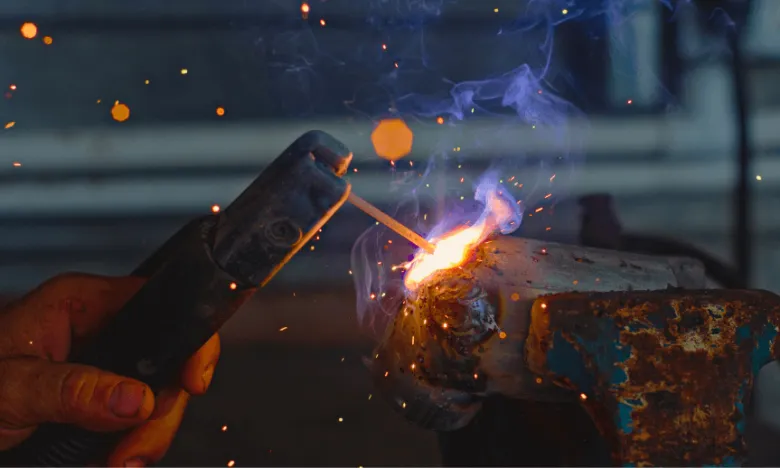
Povrch materiálu očistěte drátěným kartáčem od rzi, mastnoty a jiných nečistot, aby se zlepšila přilnavost svaru a minimalizovalo riziko přilepení elektrody. Uzemnění (kostření) připojte co nejblíže ke svaru na čistý kovový povrch, což zajišťuje stabilní elektrický obvod a snižuje nebezpečí elektrických zkratů.
Bezpečnostní výbava zahrnuje svářečskou kuklu s UV filtrem, která chrání oči před intenzivním UV zářením, jež může způsobit zánět spojivek během několika minut expozice. Používejte kožené rukavice a oděv odolný proti žáru a jiskrám, například svářečskou bundu nebo zástěru. Pracoviště musí být dobře větrané, protože svářečský dým obsahuje zdraví škodlivé látky, zejména při MMA svařování.
- svářečská kukla s UV filtrem
- kožené ochranné rukavice
- oděv odolný vůči žáru a jiskrám
- uzemnění připojené co nejblíže ke svaru
- očištěný materiál drátěným kartáčem
- dostatečné větrání pracovního prostoru
Tip: Častou chybou je nedostatečné očištění materiálu a vzdálené uzemnění, což vede k přilepení elektrody a nestabilnímu oblouku. Dodržení správné přípravy materiálu a bezpečnostních zásad výrazně zvyšuje kvalitu svaru a bezpečnost práce.
Časté dotazy k nastavení proudu a polarity při svařování elektrodami
Otázka: Jaký proud použít při svařování elektrodami o průměru 2,0 mm?
Pro elektrodu o průměru 2,0 mm se doporučuje nastavení svařovacího proudu kolem 80 ampérů, což zajistí stabilní oblouk a kvalitní svar.
Otázka: Jak nastavit polaritu při svařování rutilovou elektrodou?
Rutilové elektrody se obvykle svařují na přímou polaritu (DC-), tedy elektroda je připojena na mínus a svorek zemnění na plus, což zlepšuje hloubku závaru.
Otázka: Proč se mi lepí elektroda při svařování a jak tomu předejít?
Přilepení elektrody vzniká při nesprávném nastavení proudu, příliš nízkém proudu nebo při příliš velké vzdálenosti elektrody od materiálu (optimální je cca 5 mm).
Otázka: Jaký vliv má polarita na kvalitu svaru?
Polarita svařování ovlivňuje hloubku závaru a tvar svaru; přímá polarita vytváří hlubší a pevnější svar, zatímco nepřímá polarita vede k mělčímu závaru.
Otázka: Jak správně držet elektrodu při svařování?
Elektrodu držte pod úhlem 30-60° vůči svařovanému materiálu a udržujte vzdálenost okolo 5 mm, což přispívá k optimální technice svařování.
Otázka: Jak nastavit proud pro bazické elektrody?
Bazické elektrody vyžadují často nepřímou polaritu (DC+) a proud přibližně 85-115 ampérů pro průměr elektrody 2,5 mm.
Otázka: Jak nastavit svářečku pro správnou polaritu?
Připojte elektrodu na pól určený výrobce: u DC- je elektroda na minus, u DC+ na plus, podle typu elektrody a doporučení.
Otázka: Jaký proud je příliš vysoký a způsobuje propálení?
Proud nad 130 A u elektrody 3,2 mm rizikuje propálení materiálu a nekvalitní svar, proto je třeba dodržovat doporučené hodnoty.
Otázka: Jak připravit materiál před svařováním elektrodou?
Materiál očistěte od rzi, mastnoty a nečistot pomocí drátěného kartáče nebo technického benzínu pro lepší přilnutí svaru.
Otázka: Jaká je správná vzdálenost elektrody od svařovaného materiálu?
Optimální vzdálenost je cca 5 mm, což zabraňuje přilepení elektrody a zajišťuje stabilní oblouk.
Otázka: Jaké bezpečnostní pomůcky použít při svařování elektrodami?
Používejte svářečskou kuklu s UV filtrem, kožené rukavice, oděv z nehořlavého materiálu a pracujte ve větraném prostoru kvůli svářečskému dýmu.
Otázka: Jak ovlivňuje úhel držení elektrody kvalitu svaru?
Úhel 30-60° zajišťuje správný tvar svaru a stabilní oblouk; příliš malý nebo velký úhel snižuje kvalitu spoje.
Otázka: Jak nastavit proud při svařování tenkých plechů?
Na tenké plechy 1-2 mm použijte elektrody o průměru 1,6 mm s proudem 55-70 A, aby nedošlo k propálení materiálu.
Otázka: Jak optimalizovat nastavení proudu při svařování v různých polohách?
Při svařování nad hlavou nebo svisle volte nižší proudy než při vodorovném sváru, což usnadňuje kontrolu svaru a zvyšuje bezpečnost.
Otázka: Jaký je vliv polarity na opotřebení elektrody?
Přímá polarita může zvýšit opotřebení elektrody, proto je vhodné zvolit polaritu podle typu elektrody a materiálu.
Tip: Častou chybou je použití příliš nízkého proudu, který vede k přilepení elektrody a nestabilnímu oblouku. Správné nastavení proudu a polarity je klíčové pro bezpečnost při svařování a kvalitu svaru.
Pro koho se to hodí vs pro koho NE: Správné nastavení proudu a polarity je zásadní pro MMA svařování s různými elektrodami; méně vhodné je při speciálních postupech jako TIG svařování, kde platí odlišná pravidla.