Jak správně zvolit svařovací proud podle elektrody a materiálu
Správné nastavení svařovacího proudu je klíčové pro pevnost a kvalitu svaru, přičemž záleží na průměru elektrody i typu materiálu. Nesprávný proud může způsobit nedostatečné propaření nebo přepálení, což výrazně ovlivní výsledný spoj. Zvládnutí této rovnováhy pomůže při svařování metodou MIG/MAG i s klasickými elektrodami.
💡 Klíčové informace
- Svářecí proud se řídí pravidlem 35-45 ampér na 1 mm průměru elektrody.
- Elektrody 2,0 mm se obvykle svařují proudem kolem 80 A, pro 2,5 mm elektrody je to cca 100 A.
- Délka oblouku by měla být mezi 2-5 mm pro stabilní a kvalitní svar.
- Plynový průtok při MIG/MAG svařování se doporučuje v rozmezí 10-15 l/min.
- Pro tenké plechy do 2 mm se doporučuje elektroda 1,6-2,0 mm, pro silnější materiály elektrody 3,2 mm a více.
Jak určit vhodný svařovací proud podle průměru elektrody
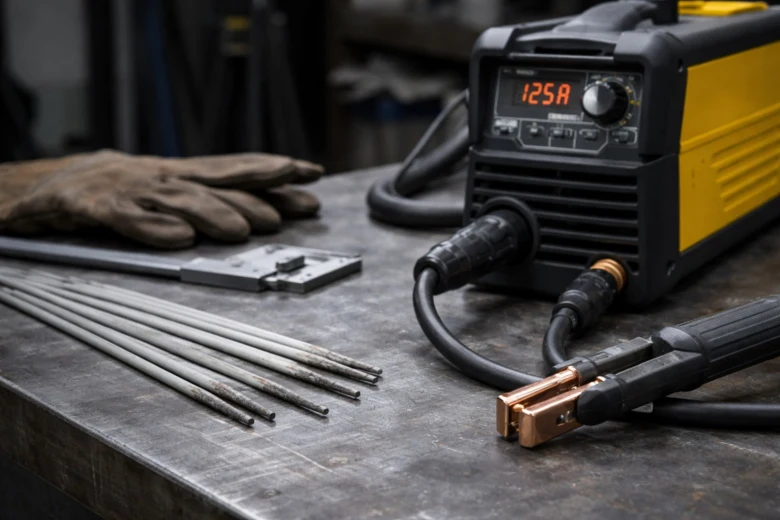
Jak nastavit svařovací proud podle průměru elektrody je zásadní pro dosažení kvalitního svaru. Pravidlo říká, že na 1 mm průměru elektrody připadá 35 až 45 ampérů svařovacího proudu. Například rutilová nebo bazická elektroda o průměru 2,0 mm vyžaduje proud kolem 80 ampérů, zatímco elektroda 2,5 mm potřebuje nastavení přibližně na 100 ampérů. Toto nastavení zajišťuje stabilní oblouk a správné tavění materiálu.
Jaký proud zvolit pro elektrody různých průměrů?
Pro MMA svařování platí doporučení 35-45 A na 1 mm elektrody, které lze snadno použít i při MIG/MAG svařování s ohledem na průměr elektrody. Elektroda o průměru 1,6 mm vyžaduje asi 60 A, 2,0 mm elektrodě odpovídá proud 80 A a 2,5 mm elektroda potřebuje kolem 100 A. Správně nastavený svařovací proud zabraňuje přílišnému přehřívání nebo nedostatečnému tavění, což by mohlo ovlivnit pevnost svaru.
| Průměr elektrody (mm) | Doporučený svařovací proud (A) |
|---|---|
| 1,6 | 55 – 65 |
| 2,0 | 75 – 85 |
| 2,5 | 90 – 110 |
Kolik ampérů potřebuje svařování?
Optimální proud závisí na průměru elektrody, ale i na typu materiálu a použité elektrodě – rutilová elektroda snese mírně nižší proud než bazická. Rozsah 35-45 A na mm elektrody zajišťuje vyvážený svar bez propalů a omezeného rozstřiku. Příliš nízký proud způsobí špatnou přilnavost a chybějící průvar, příliš vysoký proud vede k přepalu svaru. Proto je správné nastavení svářečky klíčové pro kvalitu a trvanlivost spoje.
- Průměr elektrody přímo určuje doporučený svařovací proud
- Rutilová elektroda obvykle vyžaduje nižší proud než bazická
- Správné nastavení pomáhá minimalizovat chyby při svařování
Tip: Častou chybou je nastavení příliš vysokého proudu u tenkých elektrod, což způsobuje přepal svaru a nepravidelný tvar svarového švu.
Jak nastavit proud podle tloušťky materiálu
Tloušťka materiálu přímo ovlivňuje volbu průměru elektrody, což následně určuje optimální svařovací proud. Pro tenčí oceli do 2 mm se obvykle používají elektrody o průměru 1,6 až 2,0 mm. Nastavení svářečky by mělo být v rozsahu 40-80 A, aby se zajistil stabilní oblouk a kvalitní svar bez propalů. U středně tlustých materiálů 2-5 mm se doporučují elektrody 2,0 až 2,5 mm s proudem 80-130 A, což umožňuje dostatečný průvar a pevnost spoje. Pro materiály nad 5 mm je vhodné zvolit elektrody o průměru 3,2 mm a více, přičemž svařovací proud se pohybuje od 130 A výše, podle typu elektrody – rutilová vyžaduje mírně nižší proud než bazická elektroda.
Při MIG/MAG svařování se proud nastavuje obdobně podle tloušťky materiálu a průměru drátu, přičemž správné nastavení svařovacího proudu podle průměru elektrody zajišťuje kvalitní svar a minimalizuje chyby jako přehřátí nebo špatný průvar.
- Do 2 mm: elektroda 1,6-2,0 mm, proud 40-80 A
- 2-5 mm: elektroda 2,0-2,5 mm, proud 80-130 A
- Nad 5 mm: elektroda 3,2 mm a více, proud od 130 A
Tip: Příliš vysoký proud na tenkém materiálu způsobuje propalování, proto je přesné nastavení klíčové.
Rozdíly v nastavení proudu u různých typů elektrod
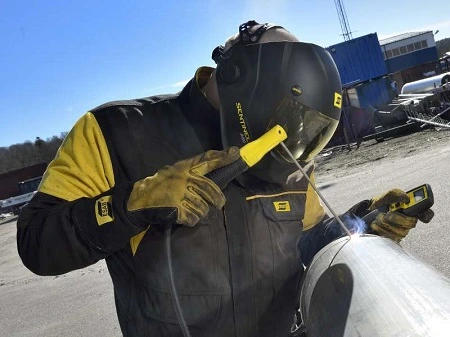
Bazická elektroda (například E7018) vyžaduje obecně vyšší svařovací proud než rutilová elektroda (například E6013). Tento rozdíl souvisí s konstrukcí elektrody i s požadavky na kvalitu svaru. Bazické elektrody poskytují pevnější a odolnější svar, a proto je třeba nastavit proud tak, aby oblouk byl stabilní a elektroda správně tavila materiál. Naopak rutilové elektrody jsou vhodné pro tenčí plechy a nižší proudy, protože jejich složení zajišťuje lepší zapalování oblouku a hladší svařování při menším zatížení.
Jak určit správný proud pro bazickou a rutilovou elektrodu? Obecně platí, že u bazických elektrod nastavíte proud přibližně o 10-20 % vyšší než u rutilových elektrod stejného průměru. Při volbě proudu hraje roli také průměr elektrody, kdy u větších průměrů proud roste lineárně.
- Bazická elektroda vyžaduje vyšší svařovací proud pro pevný svar a stabilní oblouk
- Rutilová elektroda je vhodná pro nižší proudy a tenčí materiály
- Správné nastavení svářečky podle typu elektrody ovlivňuje kvalitu svaru a průtok tavícího materiálu
- U MIG/MAG svařování je nutné přizpůsobit proud i průtok plynu podle elektrody
Tip: Častou chybou je nastavení příliš nízkého proudu u bazických elektrod, což vede k nestabilnímu oblouku a slabému svaru. Proto se doporučuje řídit hodnotami uvedenými výrobcem elektrody.
Jaký je rozdíl v nastavení proudu mezi bazickou a rutilovou elektrodou
Nastavení proudu u bazických elektrod je vyšší kvůli jejich specifickému povlaku a požadavkům na tavný kov, zatímco rutilové elektrody pracují efektivně s nižšími proudy, což usnadňuje svařování tenkých plechů bez propálení.
Jak ovlivňuje proud kvalitu svaru a průvar
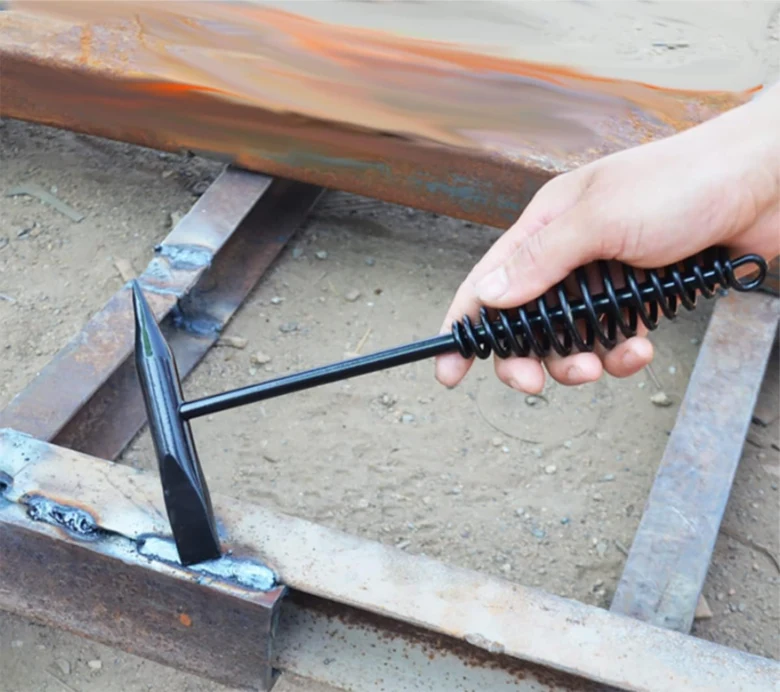
Nastavení správného svařovacího proudu je zásadní pro dosažení kvalitního svaru s optimálním průvarem a mechanickou pevností. Svářecí proud určuje množství tepla, které ovlivňuje hloubku průvaru a rychlost tavení elektrody nebo drátu. Příliš vysoký proud způsobuje propaly, deformace a zvýšený rozstřik, zatímco příliš nízký proud vede k nedostatečnému průvaru, nestabilnímu oblouku a slabému svaru.
Důsledky příliš vysokého proudu
Použití proudu nad doporučenou hodnotu (například více než 45 A na 1 mm průměru elektrody) často způsobuje propálení materiálu a průrazy svaru. Zvýšený rozstřik zhoršuje povrchovou kvalitu a zvyšuje riziko vzniku vad, jako je podřezání nebo přehřátí svaru. U MIG/MAG svařování může vysoký proud (nad 150 A u běžných drátů 0,8-1,0 mm) vést k deformacím svarového spoje a komplikovat udržení stabilního oblouku. Délka oblouku by měla zůstat v rozmezí 2-5 mm, aby se minimalizovalo přehřívání a rozstřik.
Důsledky příliš nízkého proudu
Nastavení proudu pod doporučenou hranici (například méně než 35 A na 1 mm elektrody) způsobuje nestabilní oblouk s častým přerušováním a lepením elektrody. Výsledkem je slabý svar s nedostatečným průvarem, který nemá požadovanou pevnost a může být náchylný k prasklinám. Tento problém se často vyskytuje při použití rutilových elektrod, například E6013, pokud není proud správně nastaven (typicky 55-70 A pro 1,6 mm elektrodu). Nízký proud také zvyšuje tvorbu strusky a zhoršuje kvalitu svaru.
Vliv proudu na mikrostrukturu a pevnost svaru
Svářecí proud přímo ovlivňuje mikrostrukturu svarového kovu. Správně zvolený proud zajistí rovnoměrnou krystalizaci a optimální pevnost svaru. Bazické elektrody typu E7018 vyžadují o 10-15 % vyšší proud než rutilové elektrody pro dosažení ideální pevnosti a minimálního rozstřiku. Při správném nastavení proudu se dosahuje rovnoměrného průvaru bez vad, což zvyšuje odolnost svaru vůči únavě a trhlinám. Naopak nesprávné nastavení proudu může vést k mikrotrhlinám a snížené životnosti spoje.
- Tip: Pro správný výběr proudu podle průměru elektrody doporučuji používat pravidlo 40 A na 1 mm průměru elektrody (například 2,5 mm elektroda vyžaduje cca 100 A). Častou chybou je nastavení příliš vysokého proudu u tenkých plechů, což vede k propalům a deformacím. Při přechodu mezi bazickou a rutilovou elektrodou je nutné upravit proud podle doporučení výrobce elektrody a pravidelně kontrolovat stabilitu oblouku.
Jak správně nastavit délku oblouku při svařování
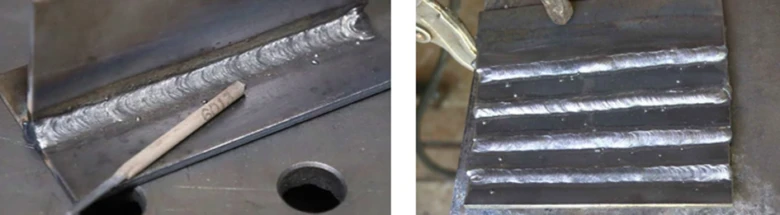
Délka oblouku patří mezi základní parametry, které ovlivňují kvalitu svařování a správné nastavení svařovacího proudu. Udržování optimální délky oblouku pomáhá zajistit stabilní oblouk a minimalizovat defekty svaru.
Optimální délka oblouku
Doporučená délka oblouku se pohybuje mezi 2 až 5 mm a závisí na typu svařování a poloze svaru. Při MIG/MAG svařování byste měli dbát na udržení této vzdálenosti, protože příliš krátký oblouk může omezit průvar, zatímco delší oblouk vyžaduje vyšší svařovací proud, což může ovlivnit nastavení svářečky a kvalitu svaru. Správná délka oblouku se také mírně liší podle průměru elektrody a typu použité elektrody, například rutilová elektroda snáší mírně delší oblouk než bazická elektroda.
Důsledky nesprávné délky oblouku
Pokud je délka oblouku příliš dlouhá, vzniká nestabilita oblouku, která vede ke zvýšenému rozstřiku a nekvalitnímu sváru. Naopak příliš krátký oblouk způsobuje nedostatečný průvar a může vést k přilepení elektrody. Nesprávná délka oblouku snižuje efektivitu svařovacího proudu a často způsobuje chyby v nastavení svářečky, což zhoršuje celkovou kvalitu svaru.
- Příliš dlouhý oblouk zvyšuje rozstřik a snižuje stabilitu
- Příliš krátký oblouk omezuje průvar a může vést k ulpívání elektrody
- Správná délka oblouku usnadňuje optimální nastavení svařovacího proudu podle tloušťky materiálu
Tip: Při svařování rutilovou elektrodou je vhodné délku oblouku pravidelně kontrolovat, protože tato elektroda je citlivější na nestabilní oblouk než bazická elektroda.
Význam ochranného plynu a jeho průtoku při svařování
Ochranný plyn je zásadní při MIG/MAG svařování, protože zajišťuje stabilní svařovací oblouk a tím i vysokou kvalitu svaru. Nejčastěji se používá argon nebo směsi argonu s CO₂, které chrání tavnou lázeň před přístupem vzduchu a snižují oxidaci svaru. Správné nastavení průtoku plynu je nezbytné pro optimální výsledky – doporučený průtok se pohybuje mezi 10 až 15 litry za minutu. Příliš nízký průtok může vést k poruše oblouku a zvýšenému množství porézních svarů, zatímco příliš vysoký průtok způsobuje víření a ztráty plynu.
Nastavení svařovacích parametrů MIG se proto vždy musí přizpůsobit konkrétní tloušťce materiálu a typu elektrody, například rutilové nebo bazické, stejně jako průměru elektrody a požadovanému svařovacímu proudu. Správné množství ochranného plynu optimalizuje výslednou pevnost a vzhled svaru.
| Typ ochranného plynu | Použití | Doporučený průtok (l/min) |
|---|---|---|
| Argon | Hliník, nerezi | 10-15 |
| CO₂ | Ocel, běžné použití | 10-15 |
| Směs Ar + CO₂ | Univerzální použití | 12-15 |
Jaký proud pro svařování zvolit
Správný svařovací proud závisí na průměru elektrody a materiálu, proto je důležité nastavit svářečku tak, aby proud odpovídal konkrétní aplikaci. Pro ocel různé tloušťky platí odlišné hodnoty, které je nutné kombinovat právě s vhodným průtokem ochranného plynu.
Časté dotazy k výběru správného proudu pro svařování
Otázka: Jaký proud je vhodný pro svařování elektrodou o průměru 2,5 mm?
Doporučený svařovací proud pro elektrodu 2,5 mm je přibližně 85-115 ampérů, obvykle kolem 100 A.
Otázka: Kolik ampérů potřebuji pro svařování tenkých plechů do 2 mm?
Pro tenké plechy do 2 mm se používají elektrody 1,6-2,0 mm s proudem 55-85 A.
Otázka: Jaký je rozdíl mezi bazickou a rutilovou elektrodou v nastavení proudu?
Bazické elektrody vyžadují vyšší proudy (80-120 A) pro pevnější svar, rutilové elektrody pracují s nižšími proudy (50-80 A) vhodnými pro tenké plechy.
Otázka: Jaká je doporučená délka oblouku při svařování?
Délka oblouku by měla být 2-5 mm, což zajišťuje stabilní oblouk a kvalitní svar.
Otázka: Jaký průtok ochranného plynu je ideální pro MIG/MAG svařování?
Optimální průtok plynu je 10-15 litrů za minutu pro stabilní oblouk a čistý svar.
Otázka: Jak nastavit svařovací proud podle tloušťky materiálu?
Pro materiály do 2 mm se volí 55-85 A, pro 2-5 mm 80-115 A a nad 5 mm 110-150 A, vždy podle průměru elektrody.
Otázka: Co způsobí, když je svařovací proud nastaven příliš vysoko?
Příliš vysoký proud vede k propalům, deformacím a zvýšenému rozstřiku.
Otázka: Co znamená nestabilita oblouku při svařování?
Nestabilita oblouku signalizuje příliš nízký proud, což způsobuje lepení elektrody a slabý svar.
Otázka: Jaký proud nastavit pro CO2 svařování?
Pro drát 0,8 mm a plech do 2 mm je vhodný proud 70-90 A, upravte podle tloušťky materiálu.
Otázka: Jak ovlivňuje délka oblouku kvalitu svaru?
Příliš dlouhý oblouk způsobuje rozstřik a nestabilitu, správná délka 2-5 mm zaručuje stabilitu.
Otázka: Jaké jsou chyby při nesprávném nastavení svařovacího proudu?
Mezi chyby patří propaly, lepení elektrody, rozstřik a nízká pevnost svaru.
Otázka: Jaký proud je vhodný pro rutilovou elektrodu 2,5 mm?
Pro rutilovou elektrodu 2,5 mm se doporučuje proud 85-115 A.
Otázka: Jak nastavit svářečku MIG/MAG pro různé materiály?
Nastavte proud a průtok plynu podle průměru drátu a tloušťky materiálu, například 50-70 A pro drát 0,6-0,8 mm a plechy do 1,5 mm.
Otázka: Jaký proud použít při svařování oceli o různé tloušťce?
Pro ocel do 2 mm volte proud 55-85 A, pro silnější materiály zvyšujte proud nad 100 A s odpovídajícím průměrem elektrody.
Otázka: Jak určit správný svařovací proud pro bazickou elektrodu?
Bazické elektrody vyžadují proud 80-120 A v závislosti na průměru elektrody a materiálu.