Jak vybrat průměr elektrody pro svařování podle tloušťky kovu
Správný výběr průměru elektrody přímo ovlivňuje kvalitu a pevnost svaru, protože musí odpovídat tloušťce svařovaného materiálu. Volba elektrody pro MMA svařování závisí na správném nastavení svařovacího proudu, který se mění právě s průměrem elektrody a typem kovu. Porozumění tomuto vztahu pomůže předejít vadám svaru a zvýšit efektivitu práce.
⭐ Zásadní body
- Pro kov do 1,6 mm se doporučuje elektroda o průměru 1,0 mm.
- Elektroda 2,5 mm je univerzální volbou pro většinu svařovacích aplikací.
- Průměr elektrody určuje rozsah svařovacího proudu, například 1,6 mm elektroda vyžaduje 55-70 A.
- Vzdálenost wolframové elektrody od materiálu by měla být shodná s jejím průměrem, např. 2,4 mm elektroda = 2,4 mm vzdálenost.
- Pro silné materiály nad 6,4 mm se používají elektrody o průměru 3,2 mm a více, s proudem až 420 A.
Jak vybrat průměr elektrody podle tloušťky kovu pro MMA svařování
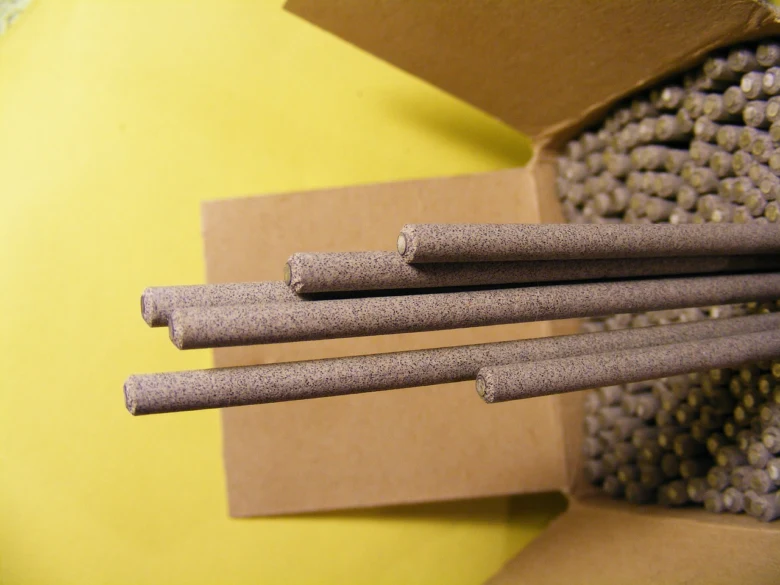
Pro správný výběr průměru elektrody je zásadní zohlednit tloušťku svařovaného kovu, protože průměr elektrody přímo ovlivňuje svařovací proud a stabilitu oblouku. Například pro tenké plechy do 1,6 mm se doporučuje elektroda 1,0 mm, zatímco univerzální volbou pro tloušťky od 1,6 mm do 6,4 mm je elektroda 2,5 mm. Při MMA svařování tak volba elektrody zvyšuje kvalitu svaru a snižuje riziko propálení materiálu.
| Tloušťka kovu (mm) | Doporučený průměr elektrody (mm) | Poznámka |
|---|---|---|
| 1,0-1,6 | 1,0 | Stabilní oblouk pro tenké plechy |
| 1,6-6,4 | 2,5 | Univerzální elektroda pro většinu aplikací |
| Nad 6,4 | 3,2 | Vhodná pro silnější materiály |
Jaký průměr elektrody zvolit pro tenké plechy do 1,6 mm?
Pro materiály do tloušťky 1,6 mm se doporučuje používat elektrody s průměrem 1,0 mm, které umožňují stabilní oblouk a minimalizují riziko propálení tenkého kovu. Tato volba podporuje kvalitní svar při MMA svařování tenkých materiálů.
Proč je elektroda 2,5 mm univerzální volbou pro různé tloušťky kovu?
Elektroda o průměru 2,5 mm je považována za univerzální volbu, vhodnou pro svařování materiálů s tloušťkou od 1,6 mm až do 6,4 mm. Nabízí dobrý kompromis mezi stabilitou oblouku a dostatečnou velikostí svaru, což ji činí praktickou pro různé aplikace.
Jak vybrat průměr elektrody podle tloušťky kovu – praktický přehled
Při volbě průměru elektrody je klíčové zohlednit tloušťku svařovaného materiálu. Pro tloušťky 1-1,6 mm doporučujeme elektrody 1,0 mm, pro 1,5-3,2 mm elektrody 1,6 mm a pro silnější plechy nad 6,4 mm elektrody 3,2 mm. Tento přehled pomáhá efektivně zvolit optimální průměr elektrody pro MMA svařování s ohledem na svařovací proud a stabilitu oblouku.
Doporučené průměry elektrod pro různé tloušťky materiálu
Doporučené průměry elektrod pro různé tloušťky materiálu odpovídají základnímu pravidlu, že volba elektrody závisí na tloušťce svařovaného kovu a požadovaném svařovacím proudu. Správný průměr elektrody zajišťuje stabilitu oblouku při svařování a optimální průnik svaru. Níže najdete podrobný návod na výběr elektrody pro různé tloušťky svařovaného materiálu, zahrnující MMA elektrody i wolframové elektrody pro TIG svařování.
Elektrody pro tenké materiály do 2 mm
Pro tenké plechy do 2 mm se doporučují MMA elektrody o průměru 1,0 mm až 1,6 mm. Elektroda 1,0 mm je vhodná pro velmi tenké materiály kolem 1 mm, což pomáhá minimalizovat riziko propálení. Wolframové elektrody s průměrem 1,6 mm se často používají při TIG svařování tenkých plechů do 2 mm, kde je potřeba přesná kontrola svařovacího proudu a vysoká kvalita svaru.
- Elektroda 1,0 mm pro tloušťku materiálu 1-1,5 mm
- Elektroda 1,6 mm pro tloušťku materiálu 1,5-2 mm
- Nízký svařovací proud pro stabilitu oblouku a prevenci propálení
Elektrody pro střední materiály 2-6,4 mm
Materiály střední tloušťky mezi 2 a 6,4 mm se svařují elektrodami o průměru 2,0 až 2,5 mm. Volba elektrody 2,5 mm je běžná pro MMA svařování ocelí do 5 mm, kde poskytuje dobrý kompromis mezi průnikem a řízením tepla. Wolframové elektrody s průměrem 2,0 mm umožňují přesné řízení svařovacího proudu při TIG svařování středně silných plechů.
- Elektroda 2,0 mm pro tloušťku materiálu 2-4 mm
- Elektroda 2,5 mm pro tloušťku materiálu 4-6,4 mm
- Svařovací proud závisí na průměru elektrody, obvykle 60-120 A
Elektrody pro silné materiály nad 6,4 mm
Pro silné materiály nad 6,4 mm se používají elektrody o průměru 3,2 mm a více. MMA elektroda 3,2 mm je standardem pro silné plechy a průmyslové aplikace, kdy je potřeba vyšší svařovací proud a hluboký průnik. Wolframové elektrody s větším průměrem zajišťují stabilitu oblouku i při vyšších proudech nezbytných pro svařování silných materiálů.
- Elektroda 3,2 mm pro tloušťku materiálu nad 6,4 mm
- Elektrody nad 4 mm průměru pro speciální průmyslové aplikace
- Vyšší svařovací proudy od 120 A výše pro správný průnik
Tip: Častou chybou je použití příliš velké elektrody na tenký materiál, což vede k propálení a nesouměrnému svaru. Volba elektrody podle tloušťky materiálu a odpovídajícího svařovacího proudu je zásadní pro kvalitní výsledek.
Pro koho se volba elektrody podle tloušťky kovu hodí nejvíce? Pro všechny, kdo chtějí optimalizovat kvalitu svaru a efektivitu svařovací techniky MMA či TIG. Pro velmi tenké a speciální materiály doporučuji konzultovat volbu elektrody s odborníkem.
Vztah mezi průměrem elektrody a svařovacím proudem
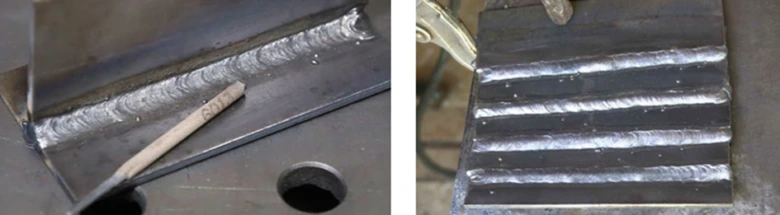
Vztah mezi průměrem elektrody a svařovacím proudem určuje kvalitu svaru a stabilitu oblouku při svařování. Průměr elektrody přímo ovlivňuje potřebný svařovací proud podle elektrody, přičemž slabší elektrody vyžadují nižší proud a silnější elektrody vyšší. Správná volba elektrody pro MMA svařování závisí na tloušťce svařovaného kovu a požadované kvalitě svaru. Při svařování tenkého kovu se doporučují menší průměry elektrod, které umožňují nižší proud a preciznější ovládání oblouku.
Jak správně zvolit průměr elektrody k tloušťce kovu
| Průměr elektrody (mm) | Doporučený svařovací proud (A) | Vhodnost pro tloušťku materiálu (mm) |
|---|---|---|
| 1,6 | 55-70 | 1-3 |
| 2,5 | 85-115 | 2-5 |
| 3,2 (wolframová) | až 420 | od 4 do silných materiálů |
Při volbě elektrody 2,5 mm je třeba nastavit svařovací proud mezi 85 a 115 ampéry, což umožňuje kvalitní svar u materiálů o tloušťce přibližně 2 až 5 mm. Nedodržení těchto parametrů může vést k nekvalitnímu průvaru nebo přepálení tenkého plechu. Průměr elektrody a tloušťka svařovaného kovu proto patří k základním kritériím pro správnou techniku svařování a výslednou pevnost spoje.
Specifika volby průměru wolframových elektrod pro TIG svařování
Volba průměru wolframové elektrody významně ovlivňuje kvalitu a stabilitu oblouku při TIG svařování. Správný výběr závisí na tloušťce svařovaného kovu a typu materiálu, přičemž rozdíly v proudu DC a AC rovněž určují optimální průměr elektrody.
Barevné značení wolframových elektrod
Wolframové elektrody mají barevné značení podle legujících prvků, které ovlivňují jejich vlastnosti. Zelená značka označuje čistý wolfram vhodný pro AC proud, žlutá a červená elektrody obsahují thorium zvyšující stabilitu oblouku pro DC svařování. Šedá barva značí elektrody s cerem, černá nebo zlatá lanthanové elektrody a bílá označuje zirkon. Toto značení pomáhá vybrat správnou elektrodu pro konkrétní materiál i typ proudu.
Doporučené průměry podle materiálu a proudu
Průměr elektrody se volí podle tloušťky materiálu a typu proudu: pro ocel při DC proudu 70-150 A se obvykle používá wolframová elektroda o průměru 1,6 mm vhodná pro tloušťky 2-6 mm. Pro hliník a AC proud 50-100 A se volí průměr 1,5-2,5 mm podle síly plechu. Při volbě elektrody je třeba zohlednit i doporučený svařovací proud podle elektrody a tloušťky materiálu.
| Materiál | Proud | Průměr elektrody | Tloušťka materiálu |
|---|---|---|---|
| Ocel | DC 70-150 A | 1,6 mm | 2-6 mm |
| Hliník | AC 50-100 A | 1,5-2,5 mm | 1,5-6 mm |
| Ocel | DC 150-200 A | 2,4 mm | 6-12 mm |
- Výběr průměru elektrody musí odpovídat tloušťce svařovaného kovu, aby bylo dosaženo optimální stability oblouku.
- Při nesprávném průměru elektrody může dojít k nestabilitě oblouku a nekvalitnímu svaru.
- Wolframové elektrody s vyšším obsahem thorium mají lepší vlastnosti pro MMA svařování, avšak volba průměru zůstává kritická.
Jak správně držet a nastavit vzdálenost elektrody od materiálu
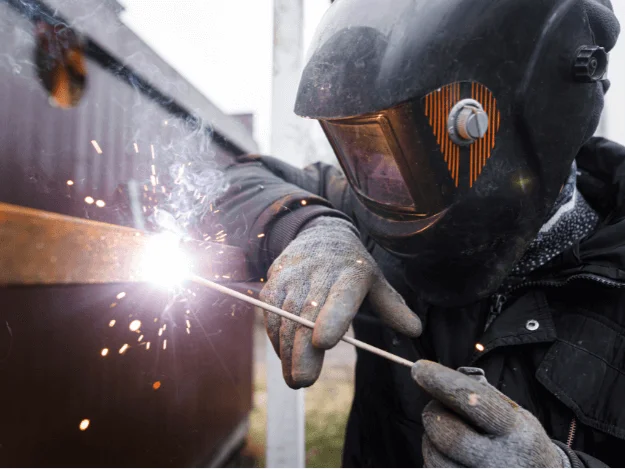
Správná vzdálenost elektrody od materiálu by měla odpovídat jejímu průměru, což je zásadní pro stabilitu oblouku a kvalitu svaru. Například elektroda o průměru 2,4 mm by měla být držena ve vzdálenosti přibližně 2,4 mm od svařovaného kovu. Příliš velká vzdálenost způsobuje nestabilitu oblouku a přerušovaný svar, příliš malá zase přepalování elektrody a materiálu.
Optimální sklon elektrody se pohybuje mezi 70 a 80 stupni vůči svařovanému povrchu. Tento úhel zlepšuje průběh svařovacího proudu podle elektrody a zajišťuje rovnoměrné tavení materiálu.
Návod na výběr elektrody pro různé tloušťky svařovaného materiálu
| Průměr elektrody (mm) | Doporučená vzdálenost elektrody (mm) | Optimální sklon elektrody (°) |
|---|---|---|
| 2,0 | 2,0 | 70-80 |
| 2,5 | 2,5 | 70-80 |
| 3,0 | 3,0 | 70-80 |
- Udržujte vzdálenost elektrody odpovídající jejímu průměru
- Nastavte sklon elektrody mezi 70 a 80 stupni pro lepší stabilitu oblouku
- Přizpůsobte volbu elektrody podle tloušťky materiálu a svařovací techniky MMA
Tip: Na co si dát pozor – příliš velká vzdálenost elektrody od materiálu snižuje kontrolu svařování a vede k poruchám svaru. Pro tenký kov volte menší průměr elektrody a odpovídající proud, abyste předešli propálení.
Časté chyby při výběru průměru elektrody a jak se jim vyhnout
Při volbě průměru elektrody pro svařování se často podceňuje vztah mezi průměrem elektrody a tloušťkou svařovaného kovu. Nesprávná volba může výrazně ovlivnit kvalitu svaru i bezpečnost práce. Příliš silná elektroda na tenký materiál obvykle způsobuje propálení a deformace, což vede k oslabení spoje a nutnosti oprav. Naopak použití příliš slabé elektrody na silný materiál způsobuje nedostatečné provaření, které se projeví špatnou pevností a rizikem prasklin.
Chyby při špatném výběru průměru elektrody pro svařování jsou tedy častým zdrojem problémů, které lze snadno eliminovat správnou volbou elektrody a nastavením svařovacího proudu podle doporučených hodnot.
- Použití elektrody s příliš velkým průměrem na tenký plech vede k propálení svaru a deformacím
- Výběr elektrody s malým průměrem pro silný materiál způsobuje špatnou penetraci a slabý svar
- Nedostatečná stabilita oblouku při nesprávném průměru elektrody snižuje kvalitu spoje
Tip: Jak správně zvolit průměr elektrody k tloušťce kovu? Pro MMA svařování platí doporučené průměry svařovacích elektrod od 1,6 do 4 mm, které se volí podle síly materiálu a požadovaného svařovacího proudu. Wolframové elektrody značení pomáhá určit vhodný průměr a typ elektrody pro konkrétní aplikaci.
Ekonomické dopady volby průměru elektrody při svařování
Volba správného průměru elektrody výrazně ovlivňuje náklady na svařování i časovou efektivitu práce. Větší průměr elektrody zvyšuje spotřebu materiálu a tím i celkové náklady, protože při použití elektrody 4 mm nebo větší spotřebujete více svařovacího drátu a vyšší svařovací proud podle elektrody zrychluje práci. Naopak menší průměr elektrody vyžaduje pomalejší postup a delší čas svařování, což zvyšuje časovou náročnost, ale snižuje spotřebu materiálu při tenčích pleších.
Chyby při špatném výběru průměru elektrody pro svařování
- Použití příliš velké elektrody na tenký plech zvyšuje riziko propálení a zbytečné plýtvání materiálem
- Volba příliš malé elektrody pro silnější materiál snižuje stabilitu oblouku při svařování a zpomaluje práci
- Nesprávný průměr elektrody negativně ovlivňuje volbu svařovacího proudu podle elektrody a může vést k nekvalitním svarům
Tip: Pro úsporu nákladů doporučuji volit průměr elektrody přesně podle tloušťky plechu – například elektrodu 2,5 mm pro materiály do 3 mm a 3,25 mm pro plechy do 5 mm, což zajišťuje optimální rovnováhu mezi spotřebou materiálu a časovou efektivitou.
Časté dotazy k výběru průměru elektrody pro svařování podle tloušťky kovu
Otázka: Jaký průměr elektrody je vhodný pro svařování o tloušťce 3 mm?
Pro kov o tloušťce 3 mm se doporučuje elektroda o průměru 1,6 až 2,5 mm, přičemž volba závisí na typu materiálu a technice svařování.
Otázka: Kolik ampér by měl mít svařovací proud pro elektrodu 2,5 mm?
Svařovací proud podle elektrody 2,5 mm se pohybuje mezi 85 a 115 ampéry, což zajišťuje stabilitu oblouku a kvalitní svar.
Otázka: Jakou elektrodu použít na jekl o tloušťce 2 mm?
Na jekl 2 mm je vhodná elektroda o průměru 2,0 mm, která minimalizuje riziko propálení a umožňuje přesné svařování.
Otázka: Jaká je správná vzdálenost elektrody od svařovaného materiálu?
Vzdálenost elektrody by měla odpovídat jejímu průměru, například 2,4 mm elektroda by měla být přibližně 2,4 mm od materiálu.
Otázka: Jaký je vztah mezi průměrem elektrody a svařovacím proudem?
Průměr elektrody určuje doporučený svařovací proud, větší průměr vyžaduje vyšší proud, například 1,6 mm elektroda potřebuje 55-70 A, zatímco 3,2 mm elektroda až 420 A u TIG svařování.
Otázka: Proč je důležité správně zvolit průměr elektrody?
Správná volba elektrody zajišťuje stabilitu oblouku, optimální přenos tepla a kvalitní svar bez propálení či nedostatečného provaření.
Otázka: Jaký průměr wolframové elektrody je vhodný pro svařování oceli 4 mm?
Pro ocel o tloušťce 4 mm je doporučená wolframová elektroda o průměru 1,6 mm s proudem DC 70-150 A, což podporuje stabilní oblouk.
Otázka: Jaké jsou nejčastější chyby při výběru průměru elektrody?
Častá chyba je použití příliš silné elektrody na tenký materiál, což vede k propálení, nebo naopak příliš slabé elektrody na silný kov, což způsobuje slabý svar.
Otázka: Lze kombinovat různé průměry elektrod při svařování silných materiálů?
Ano, menší elektroda se používá pro kořen svaru a větší pro výplň, čímž se zlepšuje kvalita a efektivita svařování.
Otázka: Jaký vliv má průměr elektrody na životnost elektrody?
Větší průměry elektrod mají delší životnost a umožňují delší svařování bez nutnosti časté výměny.
Otázka: Jaký průměr elektrody je doporučený pro svařování plechu o tloušťce 5 mm?
Pro plech o tloušťce 5 mm se obvykle používá elektroda s průměrem 3,2 mm, která umožňuje dostatečný svařovací proud a kvalitní svar.
Otázka: Jaký je minimální průměr wolframové elektrody pro TIG svařování tenkých materiálů?
Minimální průměr wolframové elektrody pro TIG svařování tenkých materiálů je standardně 1,6 mm, což zajišťuje přesné a stabilní oblouky.
Doporučený průměr elektrody pro svařování CO2 podle tloušťky materiálu
Pro svařování v ochraně CO2 platí, že na tenké plechy do 3 mm se používají elektrody o průměru 1,0-1,6 mm, zatímco na silnější materiály nad 5 mm jsou vhodné elektrody 3,0-4,0 mm pro zajištění dostatečného svařovacího proudu a stability oblouku.
Chyby při špatném výběru průměru elektrody pro svařování
Použití elektrody s nesprávným průměrem vede k nestabilnímu oblouku, propálení tenkého materiálu nebo nedostatečnému provaření silného kovu. Také se zvyšuje riziko koroze svaru a zhoršení mechanických vlastností spoje.