Návod na svařování polypropylenových trubek pro začátečníky
Svařování polypropylenových trubek vyžaduje přesné dodržení teplot a správný postup, aby spoj byl pevný a těsný. Polyfúzní svařování PPR trubek je efektivní metoda používaná především při instalaci vodovodních rozvodů. Pro začátečníky je klíčové znát správné časy zahřívání i chlazení, aby se předešlo častým chybám a zajistila dlouhodobá spolehlivost spoje.
💡 Důležité na úvod
- Polypropylenové trubky PPR jsou odolné do 95 °C a běžně se používají průměry 20, 25, 32 a 40 mm.
- Pracovní teplota svářečky je 260 °C, přičemž nahřátí trvá 5-10 minut plus 2-3 minuty stabilizace.
- Hloubka zasunutí trubky do tvarovky závisí na průměru, např. 14 mm pro 20 mm trubku.
- Časy svařování při 20 °C jsou pro 20 mm trubku 5 s zahřívání, 4 s spojování a 2 minuty chlazení.
- Při teplotách pod 10 °C je třeba prodloužit dobu zahřívání o 50 % a držet spoj nehybně po dobu chlazení.
Jak připravit polypropylenové trubky a nástroje na svařování
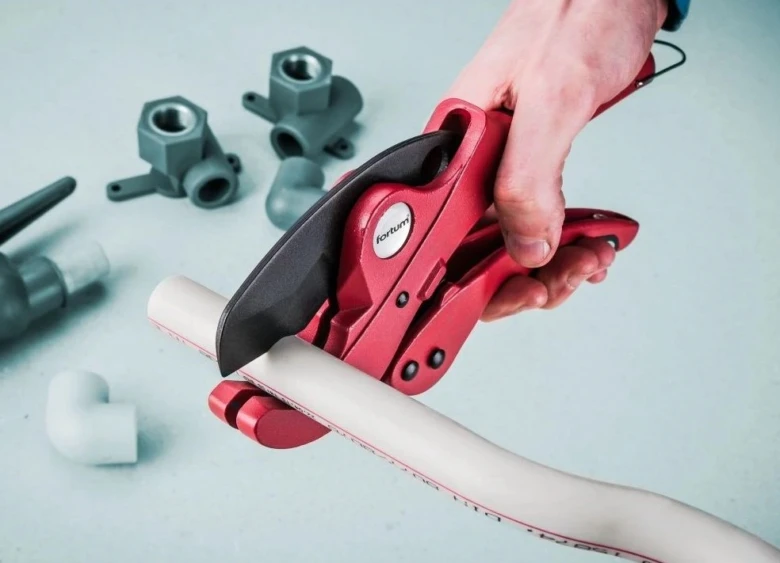
Pro bezchybný spoj polypropylenových trubek je nezbytné přesné připravení materiálu a nástrojů. Řez trubky musí být kolmý na osu s přesností do 1°, což zajistí správné dosednutí polypropylenové tvarovky a rovnoměrný spoj bez mezer. K tomu je ideální použít ráčnový řezač, který provede čistý řez bez otřepů a deformací stěny trubky. Pila se nedoporučuje, protože vytváří nerovnosti a otřepy, které zhoršují kvalitu spoje. Před svařováním je nutné trubky i tvarovky odmastit izopropylalkoholem, nejlépe těsně před svařováním, aby se odstranily mastnoty a prach, což výrazně zvyšuje pevnost polyfúzního spoje.
Jak správně připravit PPR trubky na svařování
Správná příprava začíná volbou odpovídajících nástrojů. Pro řezání polypropylenových trubek o průměrech 20, 25, 32 a 40 mm se nejčastěji používá ráčnová řezačka nebo speciální nůžky na trubky, které minimalizují vznik otřepů a zachovávají přesný úhel řezu. Po řezu je vhodné zkontrolovat a případně odstranit viditelné otřepy nebo nerovnosti brusným papírem s jemnou zrnitostí (např. 120-180), aby nedošlo k narušení spoje. Odmaštění trubek a tvarovek izopropylalkoholem přímo před svařováním zabraňuje běžným chybám, jako jsou slabé spoje nebo netěsnosti, které vznikají při přítomnosti mastnoty nebo prachu na kontaktních plochách. Tento postup je klíčový pro spolehlivé a trvanlivé polypropylenové trubky svařování, zejména pro začátečníky, kteří potřebují minimalizovat riziko chyb.
Tip: Častou chybou je nedostatečné odmastění, které vede k prasklinám spoje při provozu pod tlakem. Proto doporučuji odmastit vždy bezprostředně před svařováním a používat čisté hadříky bez vláken.
Nastavení svářečky a správná pracovní teplota
Pro správné svařování PPR trubek je klíčové nastavení polyfúzní svářečky na optimální teplotu. Teplota svařování polypropylenu by měla dosahovat 260 °C, což zajistí správné roztavení materiálu a pevný spoj. Nahřívání svářečky trvá obvykle 5 až 10 minut, podle výkonu přístroje, následované 2 až 3 minutami stabilizace teploty pro rovnoměrné zahřátí pracovní plochy. Dodržení této teploty a času nahřátí je zásadní pro kvalitní spoj polypropylenových tvarovek a minimalizaci chyb při svařování trubek.
Jak dlouho svařovat polypropylenové trubky
Správný postup svařování PPR zahrnuje také přesné načasování svařování jednotlivých částí, proto je důležité dobře připravit PPR trubky na svařování a vyvarovat se častých chyb při svařování PPR trubek, které často souvisejí právě s nedostatečnou teplotou nebo časem.
Postup svařování polypropylenových trubek krok za krokem
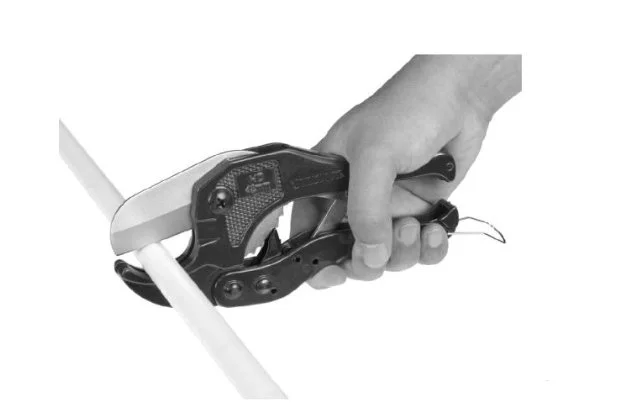
Postup svařování polypropylenových trubek krok za krokem vás provede všemi nezbytnými fázemi od přípravy až po samotné spojení. Dodržení správné teploty svařování polypropylenu i přesné hloubky zasunutí zajistí pevný a trvanlivý spoj bez častých chyb při svařování trubek.
Příprava a čištění trubek
Před svařováním je nutné důkladně odmastit polypropylenové trubky a polypropylenové tvarovky pomocí izopropylalkoholu. Tento krok odstraňuje nečistoty a mastnotu, které by mohly zhoršit pevnost spoje. Čisté a suché povrchy jsou základem pro kvalitní polyfúzní svařování.
Řezání trubek
Řez trubky by měl být kolmý na osu potrubí, aby se zabránilo nesouososti spoje. Nejvhodnější je použití ráčnové řezačky na trubky, která umožní čistý a hladký řez bez otřepů. Otřepy mohou způsobit netěsnosti a oslabení spoje.
Zahřívání a zasunutí
Svářečka se nahřeje na teplotu 260 °C, což je optimální teplota svařování polypropylenu. Na svařovací trysce se trubka i tvarovka zahřejí současně. Trubka se zasune do tvarovky do hloubky 14-22 mm podle průměru potrubí a drží se nehybně po dobu 2-4 minut, aby se spoj správně vytvrdil. Rychlost zasunutí musí být přesná, aby se zabránilo nerovnoměrnému tavění materiálu.
- Připravit čisté trubky a tvarovky – odmastit izopropylalkoholem
- Řezat trubky kolmo bez otřepů – nejlépe ráčnovou řezačkou
- Nahřát svářečku na 260 °C – připravit svařovací trysku
- Současně nahřát trubku a tvarovku – zasunout do správné hloubky podle průměru
- Držet spoj nehybně 2-4 minuty – zajistit pevné chlazení spoje
Tip: Častá chyba je příliš pomalé zasunutí trubky, které vede k deformaci a nekvalitnímu spoji. Tento návod na svařování polypropylenových trubek je vhodný pro začátečníky i zkušené kutily, kteří chtějí eliminovat běžné problémy při práci s PPR trubkami.
Důležité časy svařování a chlazení podle průměru trubek
Přesné časy svařování PPR trubek závisí především na průměru trubek a teplotě okolí. Při ideální teplotě pro svařování PE a PPR trubek kolem 20 °C trvá zahřívání polyfúzních spojů obvykle od 5 do 12 sekund, následné spojování 4-6 sekund a chlazení 2-4 minuty. U průměrů 20, 25, 32 a 40 mm se časy liší podle tabulky níže. Při teplotách pod 10 °C se doba zahřívání prodlužuje o 50 %, což je zásadní pro správný postup svařování PPR a minimalizaci chyb při svařování trubek.
| Průměr trubky (mm) | Zahřívání (s) při 20 °C | Spojování (s) | Chlazení (min) |
|---|---|---|---|
| 20 | 5 | 4 | 2 |
| 25 | 7 | 5 | 2,5 |
| 32 | 9 | 5 | 3 |
| 40 | 12 | 6 | 4 |
Tipy pro svařování polypropylenových trubek pro začátečníky zahrnují přesné dodržení těchto časů a zajištění správné teploty svařování polypropylenu. Pokud spoj nevychladne dostatečně, může dojít k deformacím nebo netěsnostem, proto je důležité vědět, jak dlouho chladnout svařené PPR spoje.
Bezpečnostní opatření při svařování polypropylenových trubek
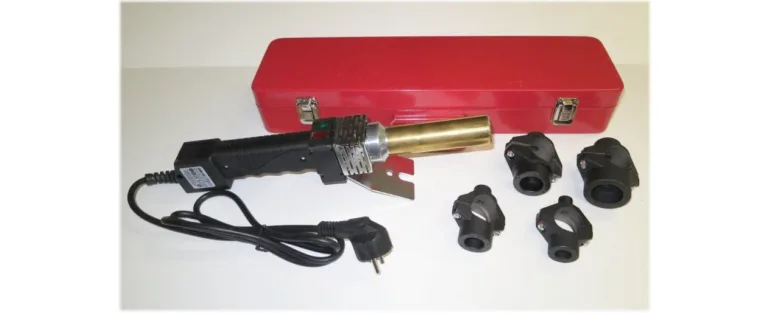
Při svařování polypropylenových trubek PPR je nezbytné dodržovat přesná bezpečnostní opatření, která chrání před popáleninami a zajišťují správný průběh práce s vysokoteplotním zařízením.
Ochranné pomůcky a pracovní prostředí
Používejte tepelně odolné rukavice s minimální odolností do 260 °C, protože polyfúzní svářečka pracuje při teplotě 260 °C. Pracujte výhradně v dobře větraných prostorách, protože zahříváním polypropylenu se uvolňují pary, které mohou dráždit dýchací cesty. Nikdy nenechávejte svářečku bez dozoru se zasunutými tryskami, které zůstávají horké až několik minut po vypnutí, aby nedošlo k popálení nebo požáru. Před zahájením svařování odmastěte trubky i tvarovky izopropylalkoholem, aby se zabránilo vzniku škodlivých výparů z nečistot.
První pomoc při popálení
Při popálení okamžitě ochlaďte postižené místo proudem studené vody po dobu minimálně 10 minut, což výrazně snižuje bolest a zabraňuje dalšímu poškození kůže. Nepoužívejte led přímo na kůži, aby nedošlo k omrzlinám. Pokud popálenina zasahuje větší plochu nebo bolest neustupuje, vyhledejte lékařskou pomoc co nejdříve.
- Častá chyba: práce ve špatně větraném prostoru zvyšuje riziko vdechnutí dráždivých par z polypropylenu a znečištěných trysek svářečky.
- Tip: Začátečníkům doporučuji vždy kontrolovat teplotu svářečky digitálním teploměrem a zajistit stabilní větrání, aby se minimalizovalo riziko zdravotních komplikací.
Kontrola kvality spoje a běžné chyby při svařování
Pro ověření kvality spoje polypropylenových trubek je nezbytné provést tlakovou zkoušku. Ta se realizuje při tlaku 1,5× vyšším než je provozní tlak, což bývá obvykle 6 až 9 bar, a trvá 30 až 60 minut. Při tomto testu je nutné sledovat případné netěsnosti, které se projeví kapáním nebo pomalým poklesem tlaku.
Mezi nejčastější chyby při svařování PPR trubek patří přehřátí materiálu, které způsobuje deformace, a nedohřátí, jež vede k nedostatečnému spojení. Častou chybou je také otáčení spoje během ochlazování, což narušuje integritu spoje a zvyšuje riziko netěsnosti. Pro správný postup svařování PPR je klíčové dodržet ideální teplotu svařování polypropylenu a správně připravit polypropylenové tvarovky.
Tip: Při přípravě trubek na svařování odstraňte mastnotu a nečistoty, protože kontaminace povrchu patří k zásadním chybám při svařování trubek a může výrazně ovlivnit kvalitu spoje.
Tipy pro svařování v různých klimatických podmínkách
Při svařování polypropylenových trubek je třeba přihlédnout k materiálovým rozdílům a aktuálním klimatickým podmínkám. Správná úprava svařovacích parametrů podle typu trubek i prostředí výrazně ovlivňuje kvalitu spoje.
Rozdíly mezi PPR a PP-RCT trubkami
PPR trubky jsou standardní variantou pro běžné instalace, zatímco PP-RCT trubky mají zvýšenou odolnost vůči vyšším teplotám a tlakům. Proto vyžadují odlišné svařovací parametry, například upravenou teplotu svařování polypropylenu a čas zahřívání, aby nedošlo k poškození materiálu nebo slabému spoji. Tento rozdíl je zásadní při polyfúzním svařování.
Vliv teploty a vlhkosti na svařování
Při teplotách pod 10 °C je nutné prodloužit dobu zahřívání o 50 %, což zabrání nedostatečnému roztavení povrchů trubek. Vysoká vlhkost zhoršuje kvalitu spoje, protože voda na povrchu může způsobit chyby při svařování trubek a vznik nepevného spoje. Proto je při postupu svařování PPR trubek vhodné zajistit suché prostředí a správné časové parametry.
- prodloužení doby zahřívání o 50 % při teplotách pod 10 °C
- přizpůsobení svařovacích parametrů podle typu trubky (PPR vs PP-RCT)
- zajištění suchého prostředí v případě vysoké vlhkosti
- kontrola polypropylenových tvarovek před svařováním
Tipy pro svařování polypropylenových trubek pro začátečníky zdůrazňují důležitost těchto úprav pro pevné a spolehlivé spoje.
Doporučení pro opravy a údržbu svařených trubek
Pro dlouhodobou funkčnost instalace je nezbytné pravidelně kontrolovat spoje polypropylenových trubek na přítomnost netěsností, prasklin či deformací. Tlaková zkouška s tlakem 1,5× vyšším než provozní (typicky 6-9 bar) po dobu 30-60 minut pomáhá odhalit skryté závady. Při zjištění úniku je vhodné postiženou část trubky vyměnit nebo použít speciální polypropylenové tvarovky určené pro rychlé opravy bez nutnosti kompletní demontáže.
Při opravách je zásadní dodržet správný postup svařování PPR trubek, zejména optimální teplotu 260 °C a přesné časy zahřívání a spojování podle průměru trubky. Nedostatečné nebo naopak přehřáté svařování vede k oslabení spoje a riziku prasklin. Častou chybou je také otáčení trubky během spojování, které narušuje homogenní spoj a způsobuje netěsnosti.
- Kontrolujte spoje minimálně jednou ročně tlakem 6-9 bar po 30 minutách
- Při výměně dílu dodržte hloubku zasunutí podle průměru (např. 16 mm pro 25 mm trubku)
- Používejte tvarovky a trubky stejného výrobce pro konzistentní tloušťku stěny a kvalitu spoje
- Odstraňte příčinu poškození před opravou, jinak se závada může opakovat
Tip: Pravidelná údržba spočívající v rychlé výměně poškozených částí a kontrole těsnosti výrazně prodlužuje životnost polypropylenových instalací a minimalizuje náklady na opravy.
Na co si dát pozor: Častou chybou je svařování za nižší teploty než 260 °C nebo s nedostatečnou dobou nahřátí, což vede k nedostatečnému roztavení materiálu a slabému spoji. Při opravách v chladnějším prostředí (pod 10 °C) je nutné dobu zahřívání prodloužit o 50 %.
Pro koho se to hodí: Tento postup je vhodný pro domácí instalace s běžnými průměry trubek (20-40 mm) a provozními teplotami do 95 °C. Nevhodné je svařování PPR trubek pro průmyslové aplikace s vyššími tlaky a teplotami, kde je třeba použít speciální materiály a technologie.
Specifika svařování netradičních tvarovek
Netradiční tvarovky, jako jsou redukce a kolena s ostrým úhlem, vyžadují při svařování PPR trubek odlišný přístup než běžné rovné spoje. Klíčové je přesné řezání trubky, které zabrání poškození tvarovky a umožní správné zasunutí do spojky. Čas svařování polypropylenu je třeba upravit podle tloušťky a tvaru materiálu – příliš dlouhé zahřívání může způsobit deformace, naopak nedostatečný čas vede k nedostatečnému spojení. Polyfúzní svařování netradičních polypropylenových tvarovek proto vyžaduje pečlivé sledování teploty svařování polypropylenu a přesný postup svařování PPR, aby se předešlo běžným chybám při svařování trubek. Jak správně svařovat PPR trubky v těchto případech znamená zejména respektovat doporučené parametry a věnovat pozornost detailům při přípravě spojů.
Recyklace a ekologická likvidace odpadu z polypropylenových trubek
Polypropylenový odpad vzniklý při svařování PPR trubek lze efektivně recyklovat v souladu s místními předpisy o odpadech. Správné plánování a precizní řezání snižují množství zbytečného odpadu, čímž podporují udržitelný přístup k materiálu. Minimalizace odpadu je zvláště důležitá při polyfúzním svařování, kde přesnost ovlivňuje množství odřezků a nesprávných spojů.
Jak správně připravit PPR trubky na svařování pro minimalizaci odpadu
- Používejte ostré nástroje pro čistý a rovný řez bez otřepů
- Pečlivě změřte délky podle postupu svařování PPR, aby nedocházelo k přebytkům
- Kontrolujte teplotu svařování polypropylenu, aby nedošlo k degradaci materiálu
- Vyhýbejte se chybám při svařování trubek, jako je příliš krátký čas svařování nebo nesprávné zarovnání
Tip: Ekologická likvidace odpadu z polypropylenových trubek zahrnuje třídění materiálu a jeho předání specializovaným recyklačním zařízením. Takto lze výrazně omezit zátěž životního prostředí a přispět k cirkulární ekonomice.
Časté dotazy
Jaká je ideální teplota pro svařování polypropylenových trubek?
Ideální pracovní teplota svářečky je 260 °C, při které se trubky správně nahřejí a vytvoří pevný spoj.
Jak dlouho trvá zahřívání svářečky na správnou teplotu?
Doba nahřátí svářečky je 5 až 10 minut, následovaná 2-3 minutovou stabilizací teploty pro rovnoměrné zahřátí.
Jaká je hloubka zasunutí trubky do tvarovky pro průměr 25 mm?
Hloubka zasunutí pro 25 mm trubku je přibližně 16 mm, což zajišťuje pevné a těsné spojení.
Jaké jsou správné časy svařování pro trubky o průměru 32 mm?
Pro 32 mm trubky platí doba zahřívání 8 sekund, spojování 6 sekund a chlazení 4 minuty při 20 °C.
Co dělat při svařování v teplotách pod 10 °C?
Při teplotách pod 10 °C je třeba prodloužit dobu zahřívání o 50 %, aby se zajistila správná kvalita spoje.
Jak správně připravit trubky před svařováním?
Trubky je nutné řezat kolmo na osu ráčnovým řezačem a odmastit izopropylalkoholem těsně před svařováním.
Jak provést kontrolu kvality svařeného spoje?
Proveďte tlakovou zkoušku s tlakem 1,5× vyšším než provozní (6-9 bar) po dobu 30-60 minut a kontrolujte netěsnosti podle suchého povrchu spoje.
Jaké jsou nejčastější chyby při svařování polypropylenových trubek?
Časté chyby zahrnují přehřátí, nedohřátí, otáčení spoje během spojování a práci s mastným nebo vlhkým povrchem.
Jaká bezpečnostní opatření je třeba dodržovat při svařování?
Pracujte v dobře větraném prostoru, používejte ochranné rukavice a nikdy nenechávejte svářečku bez dozoru.
Jak správně zacházet s popáleninami od svářečky?
Popálené místo ihned chlaďte studenou vodou po dobu minimálně 10 minut a při vážnějších úrazech vyhledejte lékařskou pomoc.
Jaký je správný postup chlazení svařeného spoje polypropylenových trubek?
Po svařování nechte spoj vychladnout minimálně 5 minut bez jakéhokoliv pohybu, aby se zabránilo deformaci spoje.
Jaké jsou doporučené parametry svařování pro trubky o průměru 20 mm?
Pro trubky o průměru 20 mm se doporučuje zahřívací čas 10 sekund, doba svařování 5 sekund a doba chlazení 30 sekund.