Jak správně svařovat polypropylenové trubky doba a hloubka spoje
Pevnost a těsnost rozvodů vody závisí na přesném dodržení parametrů při polyfúzním svařování trubek z polypropylenu. Správná teplota svařování PPR v kombinaci s přesnou dobou zahřívání a hloubkou zasunutí trubky do tvarovky zajistí homogenní spoj bez rizika zúžení průtoku.
⭐ Co byste měli vědět
- Polypropylenové trubky se svařují při teplotě 260 °C pomocí polyfúzní svářečky.
- Doba nahřívání svářečky na pracovní teplotu je 5-10 minut, následně se nechá stabilizovat 2-3 minuty.
- Hloubka zasunutí trubky do tvarovky závisí na průměru: např. u 20 mm je to cca 14 mm, u 40 mm cca 22 mm.
- Doba svařování trubek 20 mm průměru je 5 s zahřívání, 4 s spojování a 2 minuty chlazení.
- Při teplotách pod 10 °C je nutné dobu zahřívání prodloužit o 50 %, aby byl spoj pevný a těsný.
Jak připravit polypropylenové trubky a svářečku před svařováním
Správná příprava materiálu a nástrojů je základem pro bezchybné polyfúzní svařování, které zajistí dlouhodobou těsnost vašich rozvodů vody. Polyfúzní svářečka musí být čistá a nahřátá přesně na 260 °C, zatímco trubky musí být čisté, odmaštěné a řezané pod pravým úhlem.
Nastavení a nahřívání svářečky
Polyfúzní svářečka vyžaduje pro optimální spojení materiálu stabilní teplotu svařování 260 °C. Po zapnutí přístroje počkejte 5 až 10 minut, než dosáhne požadované teploty, a následně vyčkejte další 2 až 3 minuty pro její ustálení v celém tělese nástavce. Pravidelná údržba svářečky, zejména očištění teflonových nástavců od zbytků plastu, zabraňuje přichytávání materiálu a zajišťuje rovnoměrný přenos tepla. Při práci vždy ověřte, zda diody signalizují připravenost k provozu, abyste předešli studeným spojům.
Řezání a odmastění trubek
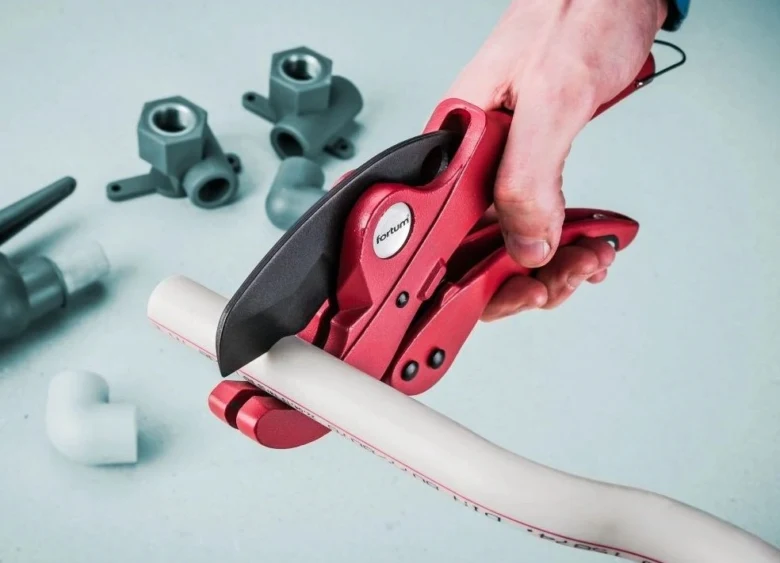
Kvalitní spoj vyžaduje kolmé řezání trubek, které provedete nůžkami nebo ráčnovým řezačem bez otřepů. Po řezu je nutné konce trubek i tvarovky očistit a odmastit izopropylalkoholem, což eliminuje riziko úniku vody v budoucnu.
- Používejte ostré řezné nástroje, tupé nože způsobují deformaci stěn trubky.
- Před svařováním označte hloubku zasunutí trubky na její povrch fixem.
- Očištěné plochy ihned spojujte, aby se na nich neusadil prach.
Odborná rada: Častá chyba při svařování PPR trubek spočívá v nedostatečném odmaštění, které brání správnému splynutí polymerů. Tento postup se hodí pro montáž rozvodů vody v bytových domech, avšak není vhodný pro instalace v extrémně nízkých teplotách pod 5 °C bez dodatečného ohřevu prostoru. Dodržením správné teploty a čistoty předejdete nejčastějším chybám při svařování, jako jsou nehomogenní svary nebo zúžení průtoku trubky.
Jaká je správná hloubka zasunutí trubky do tvarovky
Správná hloubka zasunutí trubky do tvarovky je klíčovým faktorem, který určuje celkovou pevnost a těsnost instalace. Tato hodnota přímo ovlivňuje kvalitu spoje PPR trubek, protože nedostatečné zasunutí vytváří slabé místo v systému, zatímco příliš hluboké zasunutí může zúžit průřez trubky a omezit průtok vody. Vždy si před zahájením práce na trubku vyznačte rysku, která přesně vymezuje hloubku svařování polypropylenových trubek.
Tabulka hloubek zasunutí dle průměru
| Průměr trubky (mm) | Hloubka zasunutí (mm) |
|---|---|
| 20 | 14 |
| 25 | 16 |
| 32 | 19 |
| 40 | 22 |
Odborná rada: Častou chybou při instalaci je podcenění značení hloubky, což vede k nerovnoměrnému natavení materiálu. Pamatujte, že správná hloubka zasunutí trubky do tvarovky zaručuje, že polyfúzní svařování proběhne v celé ploše styku. Pokud trubku zasunete příliš mělce, spoj nebude schopen odolat provoznímu tlaku a může dojít k netěsnosti. Tento postup se hodí pro všechny standardní rozvody vody, ovšem u instalací s vysokým tlakem vždy věnujte zvýšenou pozornost přesnosti značení.
Doba svařování polypropylenových trubek podle průměru
Přesná doba svařování polypropylenových trubek je kritickým faktorem pro zajištění těsnosti a mechanické odolnosti spoje. Při procesu polyfúzního svařování závisí doba zahřívání trubek přímo na průměru trubky, protože větší objem materiálu vyžaduje delší čas pro rovnoměrné prohřátí. Pokud vás zajímá, jaká je správná doba svařování PPR trubek, musíte vždy zohlednit i okolní teplotu. V chladném prostředí, kdy teplota klesá pod 10 stupňů Celsia, se doporučuje prodloužit dobu zahřívání o 50 procent.
| Průměr trubky (mm) | Doba zahřívání (s) | Doba spojování (s) | Doba chlazení (min) |
|---|---|---|---|
| 20 | 5 | 4 | 2 |
| 25 | 7 | 4 | 2 |
| 32 | 8 | 6 | 4 |
| 40 | 12 | 6 | 4 |
Odborná rada: Častou chybou při svařování je nedodržení doby chlazení, což vede k deformaci spoje pod tlakem. Spoje nezatěžujte mechanicky ani tlakem dříve, než uplyne stanovená doba chlazení. Tento návod na svařování polypropylenových trubek se vztahuje na standardní podmínky při teplotě svařování PPR 260 stupňů Celsia. Hloubka zasunutí trubky do tvarovky musí být vždy kontrolována, aby nedošlo k zúžení vnitřního průřezu spoje, což je jedna z častých chyb při svařování, která omezuje průtok vody. Pro amatérské instalace se postup hodí ideálně, zatímco v průmyslových rozvodech s vysokým tlakem vždy doporučuji provést kontrolní tlakovou zkoušku spoje před zakrytím stěn.
Postup svařování polypropylenových trubek krok za krokem
Správné polyfúzní svařování vyžaduje přesné dodržení technologických postupů, aby výsledný spoj odolal provoznímu tlaku vody. Níže naleznete návod na svařování polypropylenových trubek krok za krokem, který vám pomůže předejít netěsnostem.
Příprava trubek a svářečky
Kvalitní spoj začíná správným řezáním trubek pomocí ostrých nůžek, které zanechají řez kolmý k ose trubky. Následně očistěte a odmastěte styčné plochy trubky i tvarovky. Svářečku nastavte na doporučenou teplotu svařování PPR, která činí standardně 260 °C. Po zapnutí přístroje vyčkejte 5 až 10 minut, než dosáhne provozní teploty. Během čekání zkontrolujte stav teflonových nástavců; pravidelná údržba svářečky a jejich čistota jsou klíčové pro rovnoměrný přenos tepla.
Spojování a chlazení spoje
Při samotném procesu dodržujte následující postup pro dosažení pevného a homogenního spoje:
- Nahřátí materiálu – zasuňte trubku i tvarovku současně na nástavce a vyčkejte na uplynutí doby zahřívání trubek, která se liší podle průměru.
- Spojení dílů – po vyjmutí z nástavců trubku okamžitě zasuňte do tvarovky až po vyznačenou hloubku zasunutí trubky bez jakéhokoliv otáčení.
- Fixace spoje – spoj držte nehybně v ose po dobu 2 až 4 minut, aby nedošlo k deformaci plastu.
- Chlazení spoje – nechte spoj přirozeně vychladnout dalších 10 minut, než jej vystavíte mechanickému namáhání nebo provádění tlakové zkoušky spoje.
Odborná rada: Častá chyba při svařování PPR trubek spočívá v přílišném otáčení trubky při zasouvání do tvarovky, což narušuje vnitřní strukturu spoje a vytváří riziko úniku vody. Tento postup se hodí pro instalatéry a kutily při budování rozvodů pitné vody, avšak není vhodný pro opravy trubek pod vysokým tlakem v průmyslových provozech, kde jsou nároky na certifikaci svaru výrazně vyšší.
Nejčastější chyby při svařování polypropylenových trubek a jak se jim vyhnout
Při provádění polyfúzního svařování se často objevují chyby, které přímo ohrožují těsnost rozvodů. Na co si dát pozor při svařování polypropylenových trubek je klíčové, protože i drobné odchylky od správného postupu vedou k nevratnému poškození materiálu.
Přehřátí a jeho dopady
Překročení doporučené hodnoty, kdy teplota svařování PPR přesáhne optimálních 260 °C, způsobuje kritické přehřátí materiálu. Takto znehodnocený plast vykazuje tmavý, příliš lesklý a nadměrně tavený povrch, který ztrácí svou strukturální integritu. Takový spoj je křehký a náchylný k prasknutí pod tlakem. Důsledná údržba svářečky a kontrola termostatu jsou nezbytné, aby nedocházelo k degradaci polypropylenu. Častá chyba: ponechání svářečky v provozu bez čištění trysek vede k ulpívání zbytků plastu, které se připalují a následně znehodnocují další spoje.
Nedostatečné zahřátí a vliv vlhkosti
Nedostatečné zahřátí trubek zabraňuje vytvoření dostatečně silného prstence taveniny, což nevyhnutelně vede k netěsnosti spoje. Pokud při zasunutí trubky do tvarovky nevznikne po celém obvodu rovnoměrný prstenec materiálu, spoj není bezpečný. V takovém případě se doporučuje prodloužit dobu zahřívání o 1 až 2 sekundy. Vlhkost nebo mastnota na povrchu rovněž snižují kvalitu spoje, protože brání správnému splynutí polymerů. Před svařováním proto povrch vždy důkladně odmastěte izopropylalkoholem.
- Řezání trubek provádějte výhradně nůžkovým nebo ráčnovým řezačem kolmo na osu trubky, aby byla hloubka zasunutí trubky rovnoměrná.
- Otáčení trubek při spojování vede k deformaci spoje a vnitřnímu zúžení průtoku, proto trubku do tvarovky zasouvejte plynulým pohybem bez rotace.
- Povrch trubky před nahřátím očistěte od nečistot a mastnoty, neboť i mikroskopické částečky prachu mohou vytvořit kanálek pro budoucí únik vody.
- Dodržujte stanovenou dobu chlazení 2 až 4 minuty podle průměru trubky, během které nesmí dojít k žádnému pohybu spoje.
Odborná rada: Tento postup se hodí pro běžné instalatéry a kutily pracující se standardními PPR systémy pro rozvody vody v domácnosti, nikoliv však pro průmyslové aplikace s extrémním tlakem vyžadující certifikovaný svářečský průkaz a atestované spoje.
Otázka: Jak poznám, že jsem trubku při svařování přehřál?
Přehřátý materiál poznáte podle tmavého zabarvení, vysokého lesku a nadměrného tavení, kdy se tvar trubky deformuje. Takový spoj vykazuje sníženou strukturální pevnost a je nutné jej vyříznout a nahradit novým kusem.
Otázka: Proč se nesmí trubka při zasouvání do tvarovky otáčet?
Otáčení trubky při spojování způsobuje narušení vznikající taveniny a vede k vnitřní deformaci spoje. Tento pohyb může vytvořit nerovnosti uvnitř trubky, které následně způsobují zúžení průtoku nebo riziko netěsnosti vlivem vnitřního pnutí materiálu.
Jak provést kontrolu kvality spoje tlakem
Tlaková zkouška je nezbytná pro ověření těsnosti spoje a kvality provedeného polyfúzního svařování. Správně provedená zkouška odhalí případné vnitřní vady, které vznikly, pokud byla teplota svařování PPR nesprávná nebo hloubka zasunutí trubky nedostatečná.
- Natlakování systému – napusťte potrubí vodou a pomocí čerpadla zvyšte tlak na 10 bar.
- Stabilizace tlaku – vyčkejte 30 minut, dokud se systém neustálí, a následně tlak opětovně dofoukněte.
- Kontrola těsnosti – sledujte manometr po dobu 2 hodin, během kterých nesmí dojít k poklesu tlaku.
Odborná rada: Častou chybou při svařování PPR trubek je předčasné natlakování systému, proto vždy vyčkejte na úplné vychladnutí spoje na okolní teplotu. Tlaková zkouška se hodí pro instalatéry a kutily provádějící rozvody vody, nikoliv pro provizorní opravy nízkotlakých systémů.
Otázka: Jak provést tlakovou zkoušku spoje polypropylenových trubek?
Tlakovou zkoušku provedete naplněním celého systému vodou a následným zvýšením tlaku na hodnotu 10 bar. Po uplynutí dvou hodin kontrolujete na manometru, zda nedošlo k poklesu tlaku, což by indikovalo netěsnost sváru.
Jak udržovat svářečku a trysky během práce
Pravidelná údržba svářečky a trysek je klíčová pro dosažení dlouhodobé těsnosti instalací a správné polyfúzní svařování. Zbytky taveniny na teflonovém povrchu trysek negativně ovlivňují přenos tepla, což vede k nerovnoměrnému natavení materiálu a snižuje výslednou kvalitu spoje. Čištění trysek provádějte vždy za tepla, aby se zabránilo jejich mechanickému poškození a přehřátí povrchu vlivem lokálních nečistot.
- Očištění trysky po každém cyklu měkkým bavlněným hadříkem bez chlupů, který odstraní zbytky plastu dříve, než na povrchu vytvrdnou.
- Kontrola neporušenosti teflonové vrstvy před každým započetím práce; při viditelném poškození teflonu dochází k přichytávání materiálu a vzniku netěsností.
- Odstranění odolných zbytků materiálu výhradně dřevěnou špachtlí nebo plastovým nástrojem, nikdy nepoužívejte kovové nástroje, které trysku trvale poškrábou.
Odborná rada: Častou chybou při údržbě je používání hrubých abrazivních houbiček nebo drátěnek, které nenávratně poškodí teflonovou vrstvu a způsobí následné přichytávání plastu. Tato údržba svářečky je nezbytná pro každého, kdo instaluje rozvody svépomocí, zatímco profesionálům zajišťuje bezchybný průběh práce a dlouhou životnost nástrojů.
Otázka: Jak správně čistit svářečku a trysky?
Svářečku čistěte ideálně v zahřátém stavu pomocí čistého bavlněného hadříku, který bezpečně setře zbytky roztaveného polypropylenu. Pokud na tryskách ulpí větší množství materiálu, nechte je zchladnout a poté jej opatrně odstraňte dřevěným nebo plastovým nástrojem, abyste nepoškrábali teflonovou vrstvu.
Otázka: Pro koho je údržba svářečky zásadní a pro koho méně?
Údržba je naprosto zásadní pro každého, kdo provádí tlakové rozvody vody, kde i mikroskopické nečistoty na trysce mohou způsobit nerovnoměrné natavení a následnou netěsnost spoje. Pro běžné instalatérské práce svépomocí je čistota trysek kritickým faktorem úspěchu, zatímco při provizorních či dočasných spojích, které nejsou pod tlakem, není vliv znečištění tak fatální, přesto se čistota vždy doporučuje pro snadnější manipulaci s trubkami.
Časté dotazy (FAQ) k svařování polypropylenových trubek
Otázka: Jakou teplotou se svařují polypropylenové trubky?
Optimální teplota svařování PPR je 260 °C, což zajišťuje správné roztavení materiálu bez rizika jeho degradace.
Otázka: Jak dlouho trvá zahřívání svářečky na polypropylenové trubky?
Doba zahřívání svářečky na 260 °C trvá 5 až 10 minut, následně je vhodné nechat ji stabilizovat 2 až 3 minuty.
Otázka: Jaká je ideální hloubka zasunutí trubky do tvarovky pro průměr 25 mm?
Hloubka zasunutí trubky do tvarovky u průměru 25 mm činí 16 mm, což zaručuje dostatečnou plochu pro pevný spoj.
Otázka: Jak dlouho trvá svařování trubky o průměru 32 mm?
Doba zahřívání trubek o průměru 32 mm je 8 sekund, doba spojování 6 sekund a následné chlazení trvá 4 minuty.
Otázka: Co se stane, když je trubka při svařování přehřátá?
Přehřátí způsobí degradaci polypropylenu, což oslabuje pevnost spoje a zvyšuje riziko vzniku pozdějších netěsností.
Otázka: Jaký je správný způsob řezání polypropylenových trubek?
Řez musí být kolmý na osu trubky, ideálně provedený nůžkami nebo ráčnovým řezačem pro čistou hranu.
Otázka: Jak dlouho se drží spoj nehybně po zasunutí trubky?
Spoj je nutné držet nehybně 2 až 4 minuty podle průměru trubky, aby materiál správně ztuhl v požadované poloze.
Otázka: Jak ověřit kvalitu svařeného spoje?
Kvalitu spoje ověříte tlakovou zkouškou, kdy se potrubí zatíží tlakem 1,5 násobku provozního tlaku po dobu 2 hodin.
Otázka: Jak prodloužit dobu zahřívání v chladném prostředí?
Při teplotách pod 10 °C je nutné dobu zahřívání trubek prodloužit o 50 %, aby materiál dosáhl potřebné viskozity.
Otázka: Jak správně čistit svářečku a trysky během práce?
Pravidelná údržba svářečky zahrnuje očištění trysek od zbytků materiálu po každém použití a kontrolu nepoškozeného teflonového povrchu.
Otázka: Jaké jsou nejčastější chyby při svařování polypropylenových trubek?
Mezi časté chyby při svařování patří přehřátí, nedostatečné zahřátí, otáčení trubek při spojování, špatný řez a znečištěný povrch.
Otázka: Jaký je postup svařování polypropylenových trubek krok za krokem?
Návod na svařování polypropylenových trubek: nařežte trubky, nahřejte svářečku na 260 °C, zahřejte trubky, zasuňte trubku do tvarovky, držte nehybně a nechte vychladnout.
Otázka: Jak správně odmastit trubky před svařováním?
Povrch trubek a tvarovek odmastěte izopropylalkoholem nebo speciálním čističem těsně před zahájením práce pro zajištění dokonalého spojení.
Otázka: Jak dlouho nechat spoj vychladnout před zatížením?
Spoj nechte volně vychladnout minimálně 10 minut, než ho začnete mechanicky namáhat nebo připojovat další díly systému.
Otázka: Jaké jsou doporučení pro svařování trubek větších průměrů než 40 mm?
Pro trubky nad 40 mm je polyfúzní svařování náročnější na přesnost a vyžaduje přesné dodržení časových intervalů specifikovaných výrobcem trubek.
Tip: Na co si dát pozor při svařování polypropylenových trubek? Vždy se vyhněte otáčení trubky při zasouvání do tvarovky, protože tím narušíte vytvořený homogenní svar. Tato metoda se hodí pro domácí instalace, nikoliv však pro opravy pod vysokým tlakem v průmyslových provozech bez odborného dohledu.