Výběr správné tloušťky elektrod pro kvalitní svařování
Volba správné tloušťky elektrod výrazně ovlivňuje kvalitu a pevnost svaru. Různé materiály a typy sváření vyžadují odlišný svařovací proud podle elektrody, proto je důležité zvolit odpovídající rutilové elektrody či jiné typy. Tento návod pomůže vybrat nejlepší elektrody pro invertor i klasické zdroje.
📊 Klíčová fakta
- Elektrody o průměru 2,0 mm se používají pro materiály do 2 mm tloušťky.
- Pro univerzální použití se často volí elektrody 2,5 mm, vhodné pro materiály o tloušťce 2-5 mm.
- Elektrody 3,2 mm a větší jsou určeny pro materiály nad 5 mm a průmyslové aplikace.
- Doporučený svařovací proud je přibližně 40 A na každý milimetr průměru elektrody.
- Správný úhel držení elektrody je 30-60°, vzdálenost od materiálu odpovídá průměru elektrody (např. 2 mm elektroda – vzdálenost cca 2 mm).
Jak zvolit správnou tloušťku elektrody podle materiálu
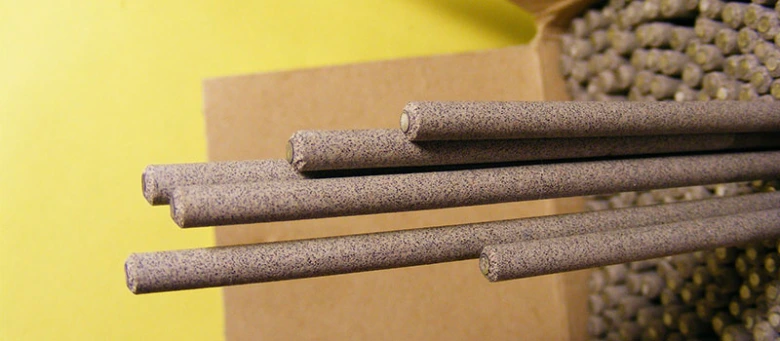
Jak správně zvolit tloušťku elektrody pro jednotlivé materiály závisí přímo na tloušťce svařovaného materiálu a na požadované kvalitě svaru. Elektrody o průměru 2,0 mm se hodí pro tenké plechy do 2 mm, elektrody 2,5 mm jsou vhodné pro materiály do 5 mm, a pro silnější materiály nad 5 mm se používají elektrody 3,2 mm a větší. U průmyslového svařování je běžné nasazení elektrod o průměru 4,0 mm a více.
Jak tloušťka elektrody ovlivňuje volbu podle materiálu
Elektroda musí odpovídat tloušťce materiálu, aby zajistila správný průnik svaru a pevnost spoje. Pro materiály do 2 mm jsou optimální elektrody 2,0 mm, které umožňují přesné svařování bez propalů. Materiály mezi 2 a 5 mm vyžadují elektrody o průměru 2,5 mm, jež poskytují vyvážený průnik a stabilní oblouk. Nad 5 mm se používají elektrody 3,2 mm a větší, které zajišťují dostatečnou průbojnost a tepelný vstup. V průmyslovém svařování elektrody 4,0 mm a více zvládnou i náročné podmínky a tlusté materiály.
Jak vybrat správnou tloušťku elektrody pro různé materiály
Při výběru tloušťky elektrody je třeba zvažovat i typ elektrody – rutilové elektrody jsou vhodné pro lehčí a střední materiály, bazické elektrody lépe zvládají silnější plechy a průmyslové aplikace. Správná tloušťka elektrody také ovlivňuje nastavení svařovacího proudu podle elektrody – ten musí být přiměřený, aby se předešlo podříznutí nebo nedostatečnému průniku. Pro tenké materiály do 2 mm doporučuji elektrodu 2,0 mm, u 2-5 mm materiálů elektrody 2,5 mm a pro silné plechy nad 5 mm elektrodu 3,2 mm a větší.
PAA: Jak silnou elektrodu použít pro různé tloušťky materiálu?
| Tloušťka materiálu | Doporučený průměr elektrody | Poznámka |
|---|---|---|
| Do 2 mm | 2,0 mm | Vhodné pro přesné a čisté svary |
| 2-5 mm | 2,5 mm | Vyvážený průnik a pevnost |
| Nad 5 mm | 3,2 mm a více | Pro silné materiály a průmysl |
Tip: Častá chyba je použít příliš silnou elektrodu na tenké materiály, což vede k přehřátí a propalům. Naopak příliš tenká elektroda u silných plechů nezajistí dostatečný průnik. Výběr tloušťky elektrody se proto musí vždy přizpůsobit tloušťce materiálu a typu svařování, například u svařování obalenou elektrodou nebo CO2.
Správná volba elektrody je základ pro kvalitní svar a efektivní svařování, zejména při použití invertoru, kde je možné přesně nastavit svařovací proud podle elektrody.
Nastavení svařovacího proudu podle průměru elektrody
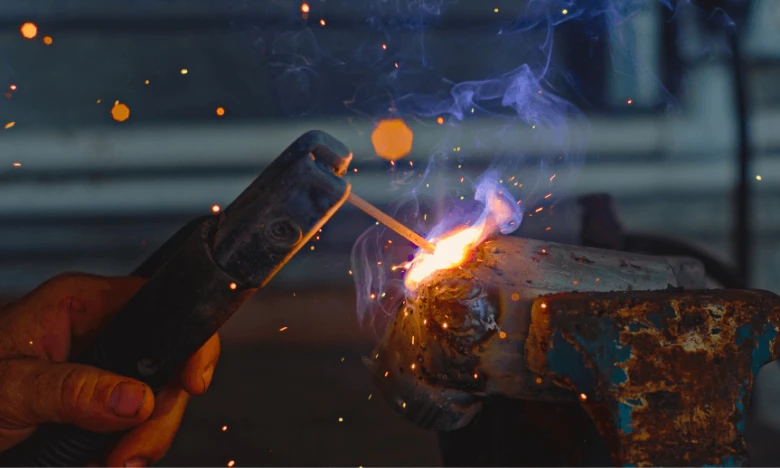
Nastavení svařovacího proudu podle průměru elektrody je klíčové pro dosažení kvalitního sváru. Správný proud závisí přímo na průměru elektrody a ovlivňuje stabilitu oblouku i množství rozstřiku.
Doporučené proudy pro běžné průměry elektrod
U rutilových elektrod a dalších typů obalených elektrod se doporučuje nastavit svařovací proud podle elektrody takto:
| Průměr elektrody (mm) | Doporučený svařovací proud (A) |
|---|---|
| 2,0 | 40-80 |
| 2,5 | 70-110 |
| 3,2 | 90-150 |
Tyto hodnoty platí pro svařování obalenou elektrodou i při použití invertoru. Správné nastavení svářečky podle tloušťky elektrody zajišťuje stabilní oblouk a efektivní svařování CO2 nebo jiných metod.
Důsledky nesprávného nastavení proudu
Příliš nízký proud způsobuje nestabilní oblouk, který vede k nedostatečnému prokalení svaru a obtížnému zapálení. Naopak příliš vysoký proud zvyšuje rozstřik a může poškodit materiál. Nesprávné nastavení proudu podle průměru elektrody proto negativně ovlivňuje kvalitu svaru a zvyšuje spotřebu materiálu.
Tip: Při svařování tenkých plechů volte elektrody s menším průměrem a odpovídající nižší proud, abyste předešli propálení materiálu.
Typy elektrod a jejich vliv na volbu tloušťky
Typ elektrody zásadně ovlivňuje mechanické vlastnosti svaru a volbu tloušťky elektrody. Rutilové elektrody, typicky označované jako E6013, jsou ideální pro svařování tenkých materiálů díky snadnému zapálení a plynulému svařovacímu proudu podle elektrody. Pro jekl 2 mm se proto doporučuje rutilová elektroda s tloušťkou 1,6 mm, která zajišťuje kvalitní spoj bez propalů.
Bazické elektrody, například E7018, se používají pro svařování silnějších materiálů a konstrukcí vyžadujících vysokou pevnost svaru. Jejich mechanické vlastnosti umožňují spolehlivé svaření tlustých plechů, kde se volí tloušťka elektrody 2,5 až 3,2 mm. Bazické elektrody také dobře spolupracují s invertory a jsou vhodné při svařování obalenou elektrodou.
Wolframové elektrody se používají při TIG svařování rozmanitých materiálů, kde je kladen důraz na přesnost a kvalitu svaru. Správná tloušťka elektrody závisí na typu materiálu a výkonu svářečky, čímž je možné optimalizovat svařovací proces i při použití technologie svařování CO2.
- Rutilová elektroda – vhodná pro tenké materiály, snadné zapálení, tloušťka 1,6 mm pro tenké plechy
- Bazická elektroda – vhodná pro silné a pevnostní svary, tloušťka 2,5-3,2 mm
- Wolframová elektroda – TIG svařování, variabilní tloušťka dle materiálu a proudu
Jak určit vhodnou tloušťku elektrody pro různé typy svařování
Volba správné tloušťky závisí na materiálu a typu elektrody; tenké materiály vyžadují tenčí elektrody, zatímco silnější plechy vyžadují silnější elektrody pro dosažení optimálního svaru.
Technika držení elektrody a další tipy pro kvalitní svar
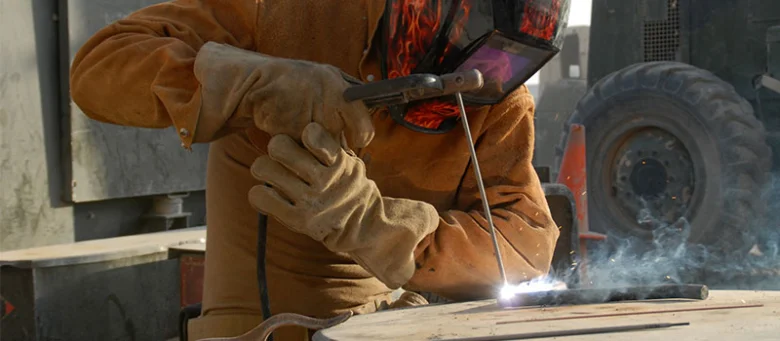
Správný úhel držení elektrody se pohybuje mezi 30 a 60 stupni vůči svařovanému materiálu. Tento úhel přímo ovlivňuje kvalitu svaru, protože zajišťuje optimální přenos kovu a stabilitu hořáku. Vzdálenost elektrody od materiálu by měla odpovídat přibližně jejímu průměru – například u elektrody o průměru 2,5 mm držte elektrodu ve vzdálenosti 2,5-3 mm. Při svařování elektrodou je důležité elektrody lehce pohybovat do stran, což pomáhá lepší kontrole svarové lázně a zabraňuje tvorbě nerovností.
Tipy na výběr správné tloušťky elektrody při svařování
- Nastavte úhel držení elektrody – udržujte jej mezi 30 a 60 stupni pro optimální přenos kovu.
- Udržujte správnou vzdálenost elektrody – vzdálenost by měla odpovídat průměru elektrody.
- Pohybujte elektrodou do stran – pomáhá to rovnoměrnému rozprostření svarové lázně.
- Odstraňte strusku – po dokončení svaru očistěte povrch od strusky, aby byla spoj pevná a bez vad.
Při svařování CO2 nebo obalenou elektrodou se osvědčují rutilové elektrody pro stabilní oblouk. Správné nastavení svařovacího proudu podle elektrody a tloušťky materiálu výrazně zlepšuje výsledek. Pro tenké plechy, například jekl 2 mm, volte elektrody o menším průměru, aby nedošlo k propálení materiálu.
Kombinace různých průměrů elektrod při vícevrstvém svařování
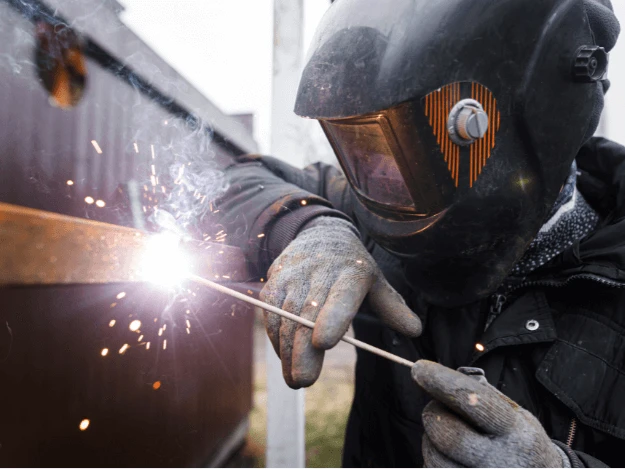
Kombinace různých průměrů elektrod při vícevrstvém svařování umožňuje optimalizovat kvalitu a pevnost svaru u silnějších materiálů. Správný výběr tloušťky elektrody podle jednotlivých vrstev svaru je klíčový pro dosažení správného provaření a estetického vzhledu.
Výhody kombinace průměrů elektrod
Použití menší elektrody pro kořen svaru zajišťuje přesné a hluboké provaření bez přehřátí materiálu. Větší elektroda pak slouží pro výplň svaru a umožňuje rychlejší nanášení kovu, což zvýší pevnost svaru a minimalizuje riziko vad. Taková kombinace rovněž napomáhá lepší kontrole svařovacího proudu podle elektrody a snižuje pravděpodobnost vzniku trhlin.
Doporučené kombinace průměrů
Pro materiály nad 5 mm se osvědčily kombinace jako:
- elektroda 2,0 mm pro kořen svaru, která umožňuje detailní kontrolu provaření
- elektroda 3,2 mm pro výplň svaru, která zrychluje práci a zvyšuje pevnost svaru
Tento přístup je vhodný pro vícevrstvé svařování s obalenými rutilovými elektrodami i pro svařování invertorem. Naopak pro tenčí plechy pod 3 mm doporučuji používat jednotný menší průměr elektrody, aby nedošlo k propálení materiálu.
Tip: častou chybou je volba příliš velkého průměru elektrody pro kořen svaru, což vede k nedostatečnému provaření a oslabení spoje.
Příprava materiálu a bezpečnost při svařování
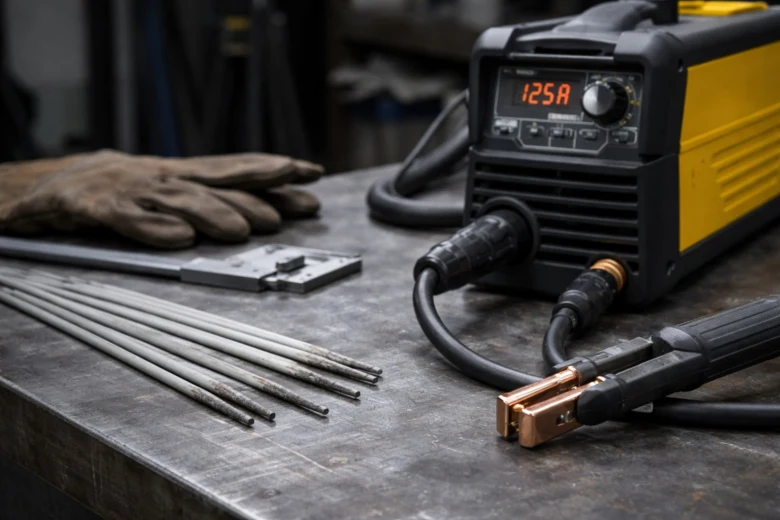
Před zahájením svařování je nezbytné důkladně očistit povrch materiálu od rzi, oleje, mastnoty a dalších nečistot, protože znečištěný povrch snižuje pevnost svaru a zvyšuje riziko vzniku pórů či trhlin. K očištění se doporučuje použít ocelový kartáč nebo technický benzín, který efektivně odstraní zbytky olejů a mastnot. Pracoviště musí být vybaveno účinným větráním, protože svařovací dým obsahuje oxidy kovů a další zdraví škodlivé látky, jejichž koncentrace může přesáhnout bezpečné limity bez dostatečné ventilace.
Zemnící svěrku připojte co nejblíže ke svaru na čistý kovový povrch, ideálně odbrusovaný nebo odmastený, aby se minimalizoval odpor a zajistila stabilita svařovacího proudu podle elektrody. Nesprávné umístění svěrky může způsobit kolísání proudu, což vede k nestabilnímu oblouku a nekvalitnímu svaru.
Tipy na výběr správné tloušťky elektrody při svařování
- Použijte rutilové elektrody (např. E6013) pro snadnější zapálení oblouku a hladší tvar svaru, zejména u tenkých plechů do 2 mm.
- Pro svařování v ochranné atmosféře CO2 volte elektrody s menším průměrem (2,0-2,5 mm) při tloušťce materiálu do 5 mm, což zlepšuje kontrolu svarové lázně a minimalizuje propálení.
- Nejlepší elektrody pro invertorové svářečky vybírejte podle doporučeného svařovacího proudu, který se orientačně počítá jako 40 A na 1 mm průměru elektrody (např. 2,5 mm elektroda vyžaduje 100 A).
- Vyhněte se časté chybě – použití elektrody s nevhodným průměrem vede k přehřívání svaru nebo nedostatečnému průniku, což snižuje pevnost spoje a zvyšuje riziko vzniku vad.
Správná příprava materiálu, dodržení bezpečnostních opatření a volba vhodné tloušťky elektrody podle typu materiálu a svařovacího proudu výrazně zvyšují kvalitu a bezpečnost svařování obalenou elektrodou i dalšími metodami.
Časté dotazy k volbě tloušťky elektrod pro svařování
Otázka: Kolik ampér se doporučuje pro elektrodu 2,5 mm?
Doporučený svařovací proud pro elektrodu 2,5 mm je přibližně 50-100 A, což zajišťuje stabilní oblouk a kvalitní svar.
Otázka: Jakou tloušťku elektrody použít pro svařování plechu 2 mm?
Pro plechy do 2 mm se doporučuje elektrodu o průměru 2,0 mm, která minimalizuje riziko propálení a zlepšuje kontrolu svarové lázně.
Otázka: Jaký úhel držení elektrody je ideální při svařování?
Elektrodu držte pod úhlem mezi 30° a 60°, což umožňuje stabilní oblouk a správnou kontrolu svaru.
Otázka: Jak nastavit svářečku podle tloušťky elektrody?
Nastavte proud přibližně 40 A na každý milimetr průměru elektrody, například 2,0 mm elektroda vyžaduje 40-80 A.
Otázka: Proč se používají různé průměry elektrod při vícevrstvém svařování?
Menší elektroda (např. 2,0 mm) slouží pro kořen svaru, větší (např. 3,2 mm) pro výplň, což zvyšuje pevnost a kvalitu svaru.
Otázka: Jaká je správná vzdálenost elektrody od svařovaného materiálu?
Vzdálenost odpovídá přibližně průměru elektrody, například pro 2,0 mm elektrodu je to cca 2 mm.
Otázka: Jaké chyby se často dělají při výběru tloušťky elektrody?
Častou chybou je použití elektrody s nevhodným průměrem, což vede k nestabilnímu oblouku, přehřívání nebo špatnému provaření svaru.
Otázka: Jaký typ elektrody je vhodný pro svařování nerezové oceli?
Pro nerezové oceli doporučuji elektrody typu E308L nebo bazické elektrody s odpovídajícím průměrem.
Otázka: Jak ovlivňuje typ elektrody mechanické vlastnosti svaru?
Rutilové elektrody poskytují hladký svar, bazické elektrody zvyšují pevnost a pružnost svaru, důležité pro kritické spoje.
Otázka: Jaká je optimální technika pohybu elektrody během svařování?
Elektrodu držte pod úhlem 30-60° a mírně kmitávejte do stran, aby svar byl rovnoměrný a minimalizovalo se riziko vad.
Otázka: Jaká tloušťka elektrody je ideální pro svařování jeklu o tloušťce 2 mm?
Pro jekl 2 mm je vhodná elektroda o průměru 2,5 mm, která zajistí dostatečné provaření bez poškození materiálu.
Otázka: Jak nastavit svařovací proud podle průměru elektrody při ručním obloukovém svařování?
Obecně nastavte proud 35-45 A na každý milimetr průměru elektrody; například pro 3,2 mm elektrodu použijte 110-140 A.
Otázka: Jak vybrat správnou tloušťku elektrody pro svařování?
Výběr tloušťky elektrody závisí na tloušťce materiálu a typu svaru; tenké materiály vyžadují menší průměr, silnější materiály větší průměr.
Otázka: Tipy na výběr správné tloušťky elektrody při svařování?
Zvolte elektrody podle materiálu a svařovací techniky, u invertorových svářeček se osvědčují rutilové elektrody 2,5 mm pro univerzální použití.
Otázka: Jaká je souvislost mezi svařovacím proudem a tloušťkou elektrody?
Svařovací proud podle elektrody roste s jejím průměrem, což ovlivňuje stabilitu oblouku a kvalitu svaru. Příliš vysoký proud může poškodit materiál.