Jak ovlivňuje bod tání cínu složení pájky a jak ji správně vybrat
Bod tání cínu je zásadní parametr, který ovlivňuje kvalitu a pevnost pájeného spoje. Správné složení pájky, ať už obsahuje olovo nebo jde o bezolovnatou variantu, určuje její vhodnost pro různé typy elektronických a mechanických aplikací. Výběr správné teploty tání cínu a odpovídající pájky je proto klíčový pro úspěšné a trvanlivé pájení.
📊 Klíčová fakta
- Bod tání čistého cínu je přibližně 232 °C, olovo taví při 327 °C.
- Nejčastější olovnatá pájka Sn63Pb37 má bod tání kolem 183 °C.
- Bezolovnaté pájky jako SAC305 taví při teplotě 217 °C až 232 °C.
- Přídavky jako antimon (Sb) zvyšují bod tání pájky o 25 °C, zatímco měď (Cu) jej snižuje o cca 20 °C.
- Ideální pracovní teplota pájení je kolem 303 °C, vyšší teploty mohou poškodit spoje i pájecí hrot.
Bod tání cínu a základních kovů v pájkách
Bod tání cínu pro pájení je 232 °C, což představuje základní teplotu, při které se cín taví. Olovo má bod tání 327 °C, ale v pájkách se často používá ve slitinách, které mají nižší teplotu tání, například Sn63Pb37 taví již při 183 °C. Bezolovnaté pájky jako SAC305 mají bod tání v rozmezí 217 až 232 °C, což ovlivňuje jejich použití a teplotu pájení. Složení pájky a bod tání jsou klíčové pro správný výběr pájky dle konkrétní aplikace a citlivosti elektronických součástek.
| Materiál | Složení | Bod tání (°C) |
|---|---|---|
| Čistý cín | 100 % cín | 232 |
| Olovo | 100 % olovo | 327 |
| Olovnatá pájka Sn63Pb37 | 63 % cín, 37 % olovo | 183 |
| Bezolovnatá pájka SAC305 | 96,5 % cín, 3 % stříbro, 0,5 % měď | 217-232 |
Jaký je bod tání čistého cínu a jeho vliv na pájení?
Čistý cín taví při teplotě 232 °C, což určuje základní teplotu pro pájky obsahující cín. Tento bod tání ovlivňuje, kdy se pájka roztaví a spoj vznikne. Vyšší teplota tání čistého cínu znamená, že samotný cín vyžaduje vyšší teplotu pro tavení než některé slitiny.
Bod tání olova a jeho role v olovnatých pájkách
Olovo má bod tání 327 °C, ale slitiny jako Sn63Pb37, které obsahují 63 % cínu a 37 % olova, taví při 183 °C. Tento nižší bod tání usnadňuje pájení, protože snižuje tepelné namáhání součástek a zrychluje proces spojování kovů.
Bod tání bezolovnatých pájek a jejich charakteristika
Bezolovnaté pájky typu SAC305, složené z cínu, stříbra a mědi, mají bod tání mezi 217 až 232 °C. Tento vyšší bod tání než u olovnatých pájek je důsledkem absence olova a vyžaduje vyšší teplotu pájení, což je třeba zohlednit při práci s citlivými elektronickými součástkami.
Složení a typy pájek pro různé aplikace
Složení pájky zásadně ovlivňuje její vlastnosti, zejména bod tání cínu a celkovou vhodnost pro konkrétní použití. Pájky lze rozdělit na olovnaté, bezolovnaté a speciální slitiny, přičemž každá skupina obsahuje specifické složení přizpůsobené různým technickým požadavkům.
Jaké jsou hlavní složky olovnatých pájek a jejich účel?
Olovnatá pájka obvykle obsahuje slitiny cínu a olova, například Sn63Pb37, kde je 63 % cínu a 37 % olova. Olovo významně snižuje bod tání slitiny zhruba na 183 °C a zlepšuje tekutost, což usnadňuje pájení a snižuje teplotní zatížení součástek. Další běžné složení je Sn60Pb40. Olovnaté pájky se stále používají při pájení méně citlivých součástek, kde není potřeba bezolovnatá alternativa.
Jaké jsou složení a použití bezolovnatých pájek?
Bezolovnaté pájky, například SAC305, obsahují 96,5 % cínu, 3 % stříbra a 0,5 % mědi. Tyto slitiny mají vyšší bod tání než olovnaté pájky – obvykle okolo 217-220 °C. Bezolovnatá pájka se používá hlavně v moderní elektronice kvůli legislativním požadavkům na eliminaci olova a lepší ekologii. Vyšší teplota tání však vyžaduje vhodné tavidlo pájení a přesnou regulaci teploty, aby nedošlo k poškození komponent.
Jaké speciální slitiny pájek existují a kde se používají?
Speciální slitiny, jako je Sn70Zn, jsou určeny pro pájení kovů s odlišnými vlastnostmi, například hliníku. Tento typ pájky má jiné složení a bod tání, který je přizpůsoben specifickým požadavkům na pevnost a elektrickou vodivost. Použití těchto slitin vyžaduje správný výběr tavidla a často jiný způsob aplikace než u běžných pájek.
Tip: Přesné složení pájky zásadně ovlivňuje bod tání cínu, proto je důležité zvolit pájku podle druhu pájených materiálů a požadované pracovní teploty. Častou chybou je použití olovnaté pájky tam, kde je vyžadována bezolovnatá, což může vést k nevyhovující kvalitě spoje a problémům s certifikací výrobku.
Přísady v pájkách a jejich vliv na bod tání
Přísady obsažené ve složení pájky významně ovlivňují bod tání a mechanické vlastnosti spoje. Úpravy teploty tání cínu pro pájení umožňují přizpůsobit pájku různým materiálům a požadavkům na pevnost a odolnost spoje. Zde se podíváme na hlavní prvky, které mění charakteristiky pájek a jak na ně reagovat při výběru materiálu.
Jaké přísady ovlivňují bod tání pájky a jak?
Antimon (Sb) zvyšuje bod tání pájky přibližně o 25 °C, což pomáhá zlepšit tepelnou odolnost spoje. Bismut (Bi) a zinek (Zn) posouvají bod tání o zhruba 30 °C, čímž umožňují používat pájku při vyšších teplotách. Naopak měď (Cu) snižuje bod tání o asi 20 °C, což usnadňuje pájení při nižších teplotách. Nikl (Ni) nemění výrazně bod tání, ale zvyšuje pevnost a odolnost spoje vůči korozi.
Jak antimon a bismut mění vlastnosti pájky?
Antimon zvyšuje bod tání a zároveň zlepšuje tvrdost pájky, což přispívá k odolnějšímu spoji. Bismut posouvá bod tání o přibližně 30 °C, ale jeho přidání může zvýšit křehkost spoje, což je třeba zvážit u jemných elektronických komponent. Tyto prvky jsou vhodné pro aplikace vyžadující vyšší teplotní odolnost a specifické mechanické vlastnosti.
Jak měď a nikl ovlivňují pájecí slitiny?
Měď výrazně snižuje bod tání pájky o 20 °C, což usnadňuje práci při nižších teplotách a zlepšuje pevnost spoje. Nikl zvyšuje mechanickou pevnost a odolnost proti korozi, aniž by významně ovlivnil bod tání. Díky tomu je nikl často používán v pájkách pro náročné prostředí a zvýšenou životnost spoje.
| Přísada | Vliv na bod tání (°C) | Vliv na mechanické vlastnosti |
|---|---|---|
| Antimon (Sb) | +25 | Zvyšuje tvrdost |
| Bismut (Bi) | +30 | Může zvýšit křehkost |
| Zinek (Zn) | +30 | Posiluje odolnost |
| Měď (Cu) | -20 | Zvyšuje pevnost spoje |
| Nikl (Ni) | Zvyšuje pevnost a odolnost proti korozi |
Tip: Při volbě pájky s ohledem na bod tání a složení je nutné zvážit typ pájených materiálů a požadavky na mechanickou pevnost, aby nedošlo k poškození součástek při příliš vysoké teplotě pájení.
Optimální teplota a pracovní režim pájení
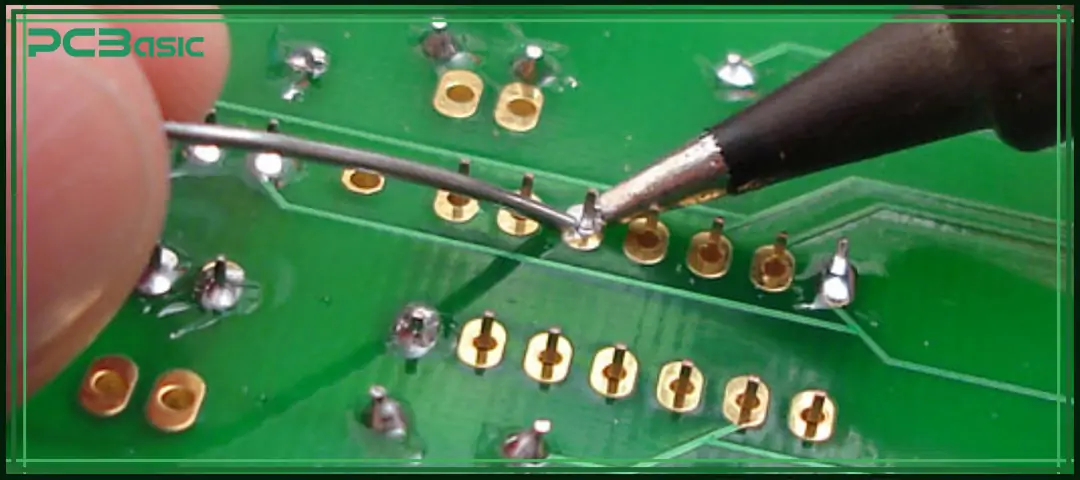
Optimální teplota pájení se obvykle pohybuje kolem 303 °C, přičemž maximální doporučená hodnota nepřesahuje 350 °C. Teplota tání cínu použitá v pájce výrazně ovlivňuje nastavení pracovní teploty. Například tradiční pájka Sn63Pb37, která obsahuje 63 % cínu a 37 % olova, má bod tání olova přibližně 183 °C, což umožňuje pájení při nižších teplotách. Naopak bezolovnatá pájka, často složená z cínu s příměsí stříbra a mědi, taví kolem 217 °C a vyžaduje o něco vyšší teplotu pájení.
Vyšší teplota než 350 °C může způsobit poškození citlivých elektronických součástek a výrazně zkracuje životnost pájecího hrotu. Proto je nutné správně zvolit teplotu podle složení pájky a typu pájení. Tavidlo pájení pomáhá zajistit kvalitní spoj při ideální teplotě tání cínu.
Jak se mění složení pájky podle požadované teploty tání cínu
- Výběr pájky – zvolte pájku s odpovídajícím bodem tání podle typu spoje a elektronických komponent.
- Nastavení teploty – nastavte páječku na cca 303 °C pro bezolovnaté i olovnaté pájky; maximálně na 350 °C.
- Kontrola pájecího hrotu – pravidelně sledujte opotřebení hrotu, které urychluje vyšší teplota.
- Použití tavidla – aplikujte tavidlo pájení pro lepší přilnavost a kvalitu spoje.
Průměry, balení pájek a jejich použití
Průměr pájky ovlivňuje přesnost a kvalitu spoje při pájení. Běžně se pohybuje od 0,3 mm do 3 mm, přičemž tenčí dráty (0,3-0,7 mm) jsou ideální pro jemné ruční pájení elektroniky, kde je potřeba preciznost a kontrola teploty. Silnější průměry (1,0-3,0 mm) se využívají především při strojním pájení nebo u větších spojů, kde je třeba rychlejší tavení a vyšší množství materiálu.
Balení pájky má hmotnost od 40 g až do 0,8 kg, což umožňuje vybrat vhodné množství podle rozsahu práce. Menší balení jsou vhodná pro domácí a dílenské použití, větší role pak pro průmyslové aplikace.
- Průměr pájky: 0,3 mm – jemné spoje, 1-3 mm – silnější spoje a strojní pájení
- Balení pájky: 40 g – malá dílna, 0,8 kg – průmyslové použití
- Volba pájky závisí na složení pájky a bodu tání cínu, které ovlivňují teplotu tání a vhodnost pro různé typy spojů
Jaké jsou tipy pro správné použití cínu s daným bodem tání při pájení
Pro optimální spoj je třeba zvolit pájku s bodem tání odpovídajícím typu materiálu a citlivosti součástek. Bezolovnatá pájka má často vyšší teplotu tání než tradiční olovnatá, proto je důležité přizpůsobit teplotu pájení a použít vhodné tavidlo pájení se správným složením.
Role tavidel pro kvalitní pájení
Tavidlo je nezbytnou součástí pájení, protože odstraňuje oxidy vzniklé na povrchu kovů a zlepšuje přilnavost pájky. Bez správného tavidla by teplota tání cínu a bod tání olova nestačily k vytvoření pevného a vodivého spoje. Kalafuna, tradiční tavidlo vyrobené z pryskyřice, taví při teplotách mezi 60 a 80 °C a plně tekutá je kolem 120 °C. Díky tomu pomáhá předcházet oxidaci během ohřevu a zajišťuje hladký tok pájky.
Speciální tavidla pro pájení často obsahují zinkochlorid nebo chlorid amonný a bývají bez halogenidů, což snižuje korozivní účinky na elektronické součástky. Volba správného tavidla závisí na složení pájky i na teplotě tání cínu na pájení, protože nesprávné tavidlo může vadit citlivým materiálům.
- Kalafuna je vhodná pro běžné pájení s cínovou pájkou
- Speciální tavidla se hodí pro bezolovnatou pájku a jemné elektronické spoje
- Tavidlo pájení musí být kompatibilní se složením pájky i pracovní teplotou
Jak vybrat správné tavidlo pro pájení cínu a jaké má složení
Při výběru tavidla volte typ s ohledem na bod tání cínu pro pájení a citlivost komponent, abyste zajistili optimální kvalitu spoje.
Bezpečnost a ekologické aspekty pájení
Bezpečnost práce s olovnatou pájkou je klíčová vzhledem k obsahu toxického olova (Pb), které tvoří až 37 % složení běžné slitiny Sn63Pb37. Bod tání této pájky je přibližně 183 °C, což je výrazně nižší než bod tání čistého cínu (232 °C). Při zahřívání olovnaté pájky se uvolňují škodlivé páry olova, které mohou při vdechování poškodit dýchací cesty a nervový systém. Proto je nezbytné používat ochranné pomůcky, jako jsou respirátory s filtrem proti kovovým parám, ochranné brýle a zajistit dostatečné větrání pracovního prostoru s minimálním průtokem 10 výměn vzduchu za hodinu.
Častá chyba: nedostatečné větrání a absence ochranných pomůcek při pájení olovnatou pájkou vede k dlouhodobému vystavení toxickým parám, což zvyšuje riziko chronických zdravotních problémů.
Bezolovnaté pájky, například SAC305 (Sn96,5Ag3Cu0,5), mají bod tání kolem 217-232 °C, tedy o 30-50 °C vyšší než olovnaté slitiny. Tento rozdíl vyžaduje nastavení vyšší pracovní teploty pájecího hrotu, obvykle kolem 303 °C, aby došlo k úplnému roztavení pájky a vytvoření kvalitního spoje. Vyšší teplota může zkrátit životnost pájecího hrotu až o 50 % při překročení 350 °C a zvýšit riziko přepálení tavidla, což negativně ovlivňuje kvalitu spoje a bezpečnost práce.
Pro koho se bezolovnatá pájka hodí: pro elektroniku, kde je požadavek na ekologii a eliminaci olova, například v potravinářských zařízeních nebo dětských výrobcích.
Pro koho není vhodná: pro jemné součástky citlivé na vyšší teploty, kde může dojít k poškození komponent nebo desky plošných spojů.
Likvidace olovnatých pájek a použitých tavidel musí probíhat podle platných ekologických předpisů, protože olovo patří mezi nebezpečné odpady. Použití bezolovnatých pájek snižuje ekologickou zátěž, ale i zde je nutné správně likvidovat zbytky a tavidla obsahující halogenidy či zinkochlorid, které mohou být korozivní.
- Používejte respirátory s filtrem proti kovovým parám při práci s olovnatou pájkou
- Zajistěte větrání s minimálně 10 výměnami vzduchu za hodinu
- Nastavte pájecí teplotu podle bodu tání pájky: 180-190 °C pro olovnaté, 220-320 °C pro bezolovnaté slitiny
- Dodržujte ekologickou likvidaci olovnatých slitin a tavidel podle platných norem
Tavidlo (flux) hraje zásadní roli v bezpečnosti pájení, protože odstraňuje oxidy z povrchu a zlepšuje přilnavost pájky. Kalafuna, nejčastější tavidlo, taje mezi 60-80 °C a plně tekutá je při 120 °C, ale při teplotách nad 200 °C se stává žíravou. Proto je důležité volit tavidlo kompatibilní s bodem tání pájky a materiálem spoje, aby nedocházelo k přepálení a tvorbě toxických zplodin.
Tip: Pro pájení citlivých elektronických součástek doporučuji používat bezhalogenidová tavidla, která minimalizují korozivní účinky a zvyšují životnost spoje i pájecího nářadí.
Časté dotazy o bodu tání cínu a složení pájky
Otázka: Jaký je bod tání čistého cínu používaného na pájení?
Čistý cín má bod tání přibližně 232 °C, což je základní hodnota pro určení teploty tání pájek používaných v elektronice.
Otázka: Jaká je teplota tání nejběžnější olovnato-cínové pájky Sn63Pb37?
Pájka Sn63Pb37 taví kolem 183 °C, což umožňuje nižší pracovní teplotu a kvalitní spoje.
Otázka: Proč se používají bezolovnaté pájky a jaký mají bod tání?
Bezolovnaté pájky, jako SAC305, mají bod tání mezi 217 a 232 °C a představují ekologičtější volbu bez obsahu toxického olova.
Otázka: Co ovlivňuje bod tání cínu při pájení a jak na něj reagovat?
Bod tání závisí na složení pájky; přídavek antimonu, bismutu nebo zinku bod tání zvyšuje, zatímco měď jej snižuje. Správný výběr pájky podle požadované teploty zajišťuje pevné a čisté spoje.
Otázka: Jak se mění složení pájky podle požadované teploty tání cínu?
Přidáním Sb, Bi nebo Zn se bod tání zvyšuje o 25 až 30 °C, zatímco měď snižuje bod tání zhruba o 20 °C, čímž se pájka přizpůsobuje specifickým požadavkům.
Otázka: Jaká je role tavidla při pájení?
Tavidlo, například kalafuna, odstraňuje oxidy a zlepšuje přilnavost pájky; taví se mezi 60-80 °C a plně tekuté je při 120 °C.
Otázka: Jaká je optimální teplota pro pájení s pájkou Sn63Pb37?
Pracovní teplota by měla být kolem 303 °C, což zajistí úplné roztavení pájky a pevný pájecí spoj.
Otázka: Jaké jsou běžné průměry trubičkových pájek?
Nejčastější průměry jsou 0,5 mm a 0,75 mm, vhodné pro jemné elektronické spoje.
Otázka: Jaké bezpečnostní opatření platí při práci s olovnatými pájkami?
Je nutné používat ochranné pomůcky, pracovat ve větraných prostorách a správně likvidovat olovnatý odpad.
Otázka: Jak se liší bod tání mezi olovnatými a bezolovnatými pájkami?
Olovnaté pájky taví kolem 183 °C, zatímco bezolovnaté vyžadují vyšší teploty 217-232 °C.
Otázka: Může vlhkost ovlivnit kvalitu pájení?
Ano, vlhkost může snížit kvalitu spoje až o 30 %, proto je důležité správné skladování a příprava materiálu.
Otázka: Jaký je doporučený maximální teplotní limit při pájení?
Maximální teplota by neměla překročit 350 °C, aby nedošlo k poškození pájených komponentů.
Otázka: Jaké jsou speciální slitiny pájek pro pájení hliníku?
Slitina Sn70Zn je určena speciálně pro hliník a umožňuje kvalitní spoj s tímto kovem.
Otázka: Proč je důležité udržovat čistotu pájecího hrotu?
Čistý hrot zajišťuje lepší přenos tepla a delší životnost, což vede ke kvalitnějším spojům.
Otázka: Jaké chyby jsou časté při pájení s nevhodnou teplotou tání?
Použití příliš vysoké teploty vede k přepálení materiálu, nízká teplota způsobuje špatnou přilnavost, což snižuje pevnost spoje.
Otázka: Jaké jsou ekologické výhody bezolovnatých pájek?
Neobsahují toxické olovo, snižují zdravotní rizika a ekologickou zátěž při výrobě i likvidaci.
Otázka: Jaké je složení běžné pájky pro pájení cínem?
Standardní slitina obsahuje cín (Sn), olovo (Pb) nebo měď (Cu), přičemž poměry ovlivňují bod tání a mechanické vlastnosti spoje.
Otázka: Co je důležité vědět o bodu tání cínu při svařování nebo pájení?
Znát přesný bod tání pomáhá nastavit správnou pracovní teplotu, což zabraňuje přehřátí součástek a zajišťuje kvalitní spoj.
Otázka: Jak správně zvolit pájku podle bodu tání cínu?
Volba závisí na typu spoje a citlivosti komponent, nižší bod tání se hodí pro jemné spoje, vyšší pro mechanicky namáhané části.