Jak vybrat průměr elektrody pro svařování podle tloušťky kovu
Volba správného průměru elektrody je klíčová pro dosažení kvalitního svaru a bezpečného svařovacího proudu. Průměr elektrody by vždy odpovídal tloušťce svařovaného materiálu, aby se zabránilo nedostatečnému průniku nebo přehřátí. Podle typu elektrod a charakteru spoje lze snadno určit optimální rozměr pro každou svařovací situaci.
⭐ Zásadní body
- Elektroda o průměru 1,6 mm je vhodná pro svařování kovů do tloušťky 1,5-2 mm s proudem 30-70 A.
- Pro materiály o tloušťce 2-4 mm doporučujeme elektrody s průměrem 2,0 až 2,5 mm a proudem 40-115 A.
- U silnějších materiálů 4-6 mm použijte elektrody 2,5-3,2 mm s proudem 90-160 A.
- Na kov o tloušťce 6-10 mm a více se hodí elektrody 3,2-4,0 mm s proudem 110-200 A, často ve více vrstvách.
- Správná volba elektrody a nastavení proudu výrazně ovlivňuje kvalitu svaru a efektivitu práce.
Jak vybrat průměr elektrody podle tloušťky kovu
Jak zvolit průměr elektrody podle tloušťky svařovaného materiálu je klíčové pro správnou kvalitu svaru a bezpečné nastavení svařovacího proudu. Průměr elektrody přímo souvisí s tloušťkou kovu – čím silnější materiál, tím větší průměr elektrody a vyšší svařovací proud je potřeba. Správná volba elektrody také zjednodušuje techniku ručního svařování a umožňuje optimální nastavení svářečky CO2 podle parametrů materiálu.
| Tloušťka kovu (mm) | Průměr elektrody (mm) | Doporučený svařovací proud (A) |
|---|---|---|
| 1,5-2 | 1,6 | 30-70 |
| 2-4 | 2,0-2,5 | 40-115 |
| 4-6 | 2,5-3,2 | 90-160 |
| 6 a více | 3,2-4,0 | 110-200 |
Jaký průměr elektrody použít pro různé tloušťky kovu?
Pro tenké materiály do 1,5-2 mm je vhodná MMA elektroda o průměru 1,6 mm, která umožňuje nastavení svařovacího proudu v rozmezí 30 až 70 ampérů. S rostoucí tloušťkou kovu na 2-4 mm se doporučuje průměr elektrody 2,0 až 2,5 mm s proudem 40 až 115 ampérů. Při svařování silnějších plechů 4-6 mm se volí elektroda 2,5-3,2 mm s proudem 90 až 160 ampérů. Pro materiály nad 6 mm se používají elektrody 3,2 až 4,0 mm s proudem 110 až 200 ampérů. Volba správného průměru elektrody zajišťuje dostatečnou průnikovost svaru a zabraňuje přehřívání kovu.
Jak vybrat správnou elektrodu pro různé tloušťky svařovaného materiálu?
Výběr elektrody je zásadní pro pevnost a kvalitu svaru. Na tenké materiály do 2 mm se hodí jemnější elektrody o průměru 1,6 mm, které umožňují přesnou práci a menší tepelné zatížení. Pro střední tloušťky 2-4 mm je ideální volbou elektroda 2,0-2,5 mm, která nabízí správnou rovnováhu mezi snadností svařování a pevností spoje. Silnější materiály nad 4 mm vyžadují elektrody o průměru 2,5-4,0 mm, které zvládnou větší průnik a zaručí stabilitu svaru. Při volbě elektrody je také třeba zohlednit typ kovu a techniku ručního svařování, protože to ovlivňuje nastavení svářečky CO2 a svařovací proud podle elektrody.
Jak nastavit svařovací proud podle průměru elektrody
Nastavení správného svařovacího proudu je klíčové pro dosažení kvalitního svaru a závisí především na průměru použité elektrody. Obecné pravidlo pro ruční svařování MMA elektrodou říká, že svařovací proud by měl být nastaven v rozmezí 35-45 ampér na každý milimetr průměru elektrody. Tento interval zaručuje optimální tavení elektrody i stabilní oblouk bez přehřívání nebo naopak nedostatečného tavení.
Kolik ampér nastavím na elektrodu 2,5 mm?
Elektroda o průměru 2,5 mm vyžaduje svařovací proud v rozmezí 85-115 ampér. Toto nastavení odpovídá doporučenému rozsahu 35-45 A na 1 mm elektrody a zajišťuje stabilní oblouk i dostatečné prohoření materiálu. Pokud je proud příliš nízký, dochází k nedostatečnému tavení a špatné přilnavosti svaru. Naopak příliš vysoký proud může vést k přepálení elektrody a tvorbě trhlin ve svaru. Proto je přesné nastavení ampér klíčové při práci s elektrodou 2,5 mm a je důležité věnovat pozornost doporučeným hodnotám na obalu elektrody či v technických tabulkách.
Jak určit ideální svařovací proud podle průměru elektrody?
Pro výpočet ideálního svařovacího proudu platí jednoduchý vzorec: na každý milimetr průměru elektrody nastavte proud mezi 35 a 45 ampéry. Například elektroda o průměru 1,6 mm potřebuje proud přibližně 30-70 A, zatímco elektroda 3,2 mm vyžaduje 90-160 A. Tento rozsah umožňuje správnou techniku ručního svařování a přizpůsobuje se tloušťce svařovaného materiálu. Při nastavování svářečky CO2 je také důležité přihlédnout k typu elektrody a charakteru materiálu, protože nesprávný proud může vést k chybám svařování, jako je špatné přilnutí nebo přehřátí svaru.
- nastavení svářečky přizpůsobte průměru elektrody a tloušťce materiálu
- dodržujte doporučené proudové rozsahy 35-45 A na 1 mm elektrody
- správný svařovací proud podle elektrody výrazně ovlivňuje kvalitu svaru a stabilitu oblouku
Tip: Při výběru průměru elektrody a nastavení proudu vždy konzultujte technické listy výrobce elektrody, abyste zabránili častým chybám při svařování.
Doporučené průměry elektrod pro různé tloušťky materiálu
Doporučené průměry elektrod pro různé tloušťky materiálu zajišťují optimální svařovací proud podle elektrody a správnou techniku ručního svařování. Volba průměru elektrody přímo souvisí s tloušťkou svařovaného materiálu a typem elektrody. Například elektroda o průměru 1,6 mm je vhodná pro plechy do 2 mm, zatímco elektrody o průměru 2,5-3,2 mm se používají pro kov o tloušťce 4 až 6 mm. Elektrody s průměrem 3,2 mm a více jsou určeny pro silnější materiály nad 6 mm a vyžadují vyšší nastavení svářečky CO2.
Jak zvolit průměr elektrody podle tloušťky svařovaného materiálu
Níže uvedená tabulka shrnuje doporučené průměry elektrod, odpovídající tloušťky svařovaného kovu a příslušné svařovací proudy pro nejběžnější typy elektrod:
| Tloušťka kovu (mm) | Doporučený průměr elektrody (mm) | Typ elektrody | Svařovací proud (A) |
|---|---|---|---|
| 1-2 | 1,6 | Rutinní elektroda | 40-70 |
| 2-4 | 2,0-2,5 | Univerzální elektroda | 70-110 |
| 4-6 | 2,5-3,2 | Speciální elektroda | 110-150 |
| 6 a více | 3,2-4,0 | Silnostěnná elektroda | 150-200+ |
Při výběru elektrody je nutné zohlednit také typ elektrody, protože některé typy vyžadují odlišné svařovací proudy. Návod na výběr elektrody pro ruční svařování podle materiálu musí zohlednit i techniku svařování a správné nastavení svářečky CO2 podle průměru elektrody a tloušťky materiálu.
Tip: Častou chybou je použití příliš silné elektrody na tenký plech, což vede k propálení materiálu. Naopak tenká elektroda pro silný materiál nezajistí dostatečný průvar a pevnost spoje.
Tento přehled pomůže vybrat správnou elektrodu pro různé tloušťky kovu a optimalizovat svařovací proces.
Jaké typy elektrod vybrat pro svařování různých materiálů
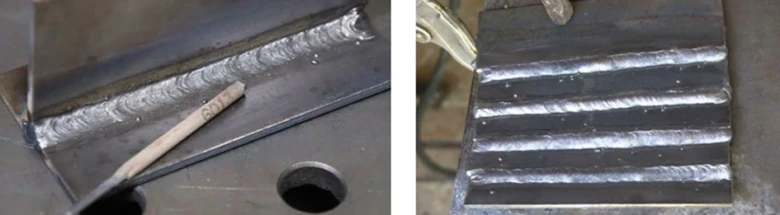
Volba správného typu elektrody je klíčová nejen pro materiál, který svařujete, ale i pro určení vhodného průměru elektrody podle tloušťky svařovaného materiálu. Typ elektrody totiž ovlivňuje techniku ručního svařování a nastavení svářečky CO2, což je nezbytné pro dosažení kvalitního svaru.
Rutilové elektrody
Rutilové elektrody E6013 jsou ideální pro tenké a střední plechy díky snadnému zapalování a plynulému hoření. Používají se převážně na materiály do tloušťky 3 mm, přičemž průměr elektrody volíme menší (například 2,5 mm) pro přesné a čisté svary. Rutilová elektroda umožňuje svařovací proud podle elektrody s nižší hodnotou, což usnadňuje práci s menšími tloušťkami.
Bazické elektrody
Bazické elektrody E7018 se používají pro konstrukční ocel s vyšší pevností. Jsou vhodné pro silnější materiály, obvykle nad 3 mm, kde je potřeba vyšší pevnost svaru. Volba průměru elektrody bývá větší (3,2 mm a více), aby se zajistil dostatečný průvar a stabilní svařovací proud. Správné nastavení svářečky CO2 podle průměru elektrody a tloušťky materiálu je zde zásadní.
Nerezové a hliníkové elektrody
Nerezové elektrody E308L jsou určeny pro svařování nerezové oceli, přičemž průměr elektrody volíme dle tloušťky plechu, často mezi 2,5 až 3,2 mm. Hliníkové elektrody E4043 se používají pro hliník a jeho slitiny, kde je důležitý šetrný svařovací proud a odpovídající průměr elektrody podle tloušťky kovu. Tipy pro správný výběr elektrody podle typu a tloušťky kovu zahrnují i přihlédnutí k teplotě a polaritě svářečky.
Jak kombinovat průměry elektrod při vícevrstvém svařování
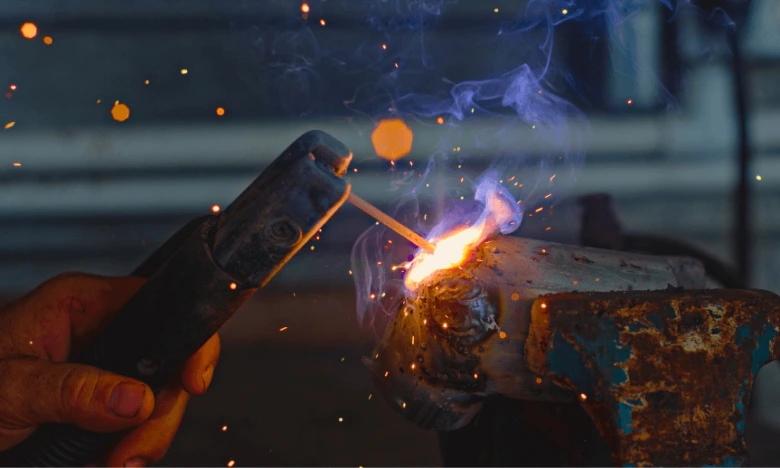
Vícevrstvé svařování silnějších plechů vyžaduje správnou kombinaci průměrů elektrod pro dosažení kvalitního svaru. Obvykle se menší průměr elektrody používá pro kořen svaru, kde je potřeba přesnost a nižší tepelný příkon. Pro výplň svaru se volí větší průměry, které umožňují rychlejší nanášení materiálu.
- Výběr elektrody pro kořen svaru – doporučuje se použít elektrodu o průměru 2,5 mm, která při správném nastavení svařovacího proudu (90-110 A) zajistí pevný a stabilní základ svaru.
- Volba elektrody pro výplň svaru – pro vrchní vrstvy se obvykle používají elektrody o průměru 3,2 až 4,0 mm, které umožňují vyšší svařovací proudy v rozmezí 130-200 A a tím efektivnější nanášení materiálu.
- Nastavení svařovacího proudu podle elektrody – správné nastavení proudu je klíčové, protože příliš vysoký proud může způsobit propálení plechu, zatímco příliš nízký vede k nedostatečnému propojení vrstev.
- Dodržení techniky ručního svařování – během vícevrstvého svařování je nutné dbát na rovnoměrné nanášení vrstev a před každou další vrstvou odstranit strusku.
Doporučení pro vícevrstvé svařování a kombinaci průměrů elektrod spočívá v tom, že menší průměr elektrody je vhodný pro přesný kořen svaru, zatímco větší průměry zrychlí práci na výplni. Tento postup zajistí pevnost spoje i při svařování tlustších materiálů.
Jak vybrat správnou elektrodu pro různé tloušťky kovu
Pro svařování tenkých plechů je ideální zvolit menší průměr elektrody, aby se předešlo propálení, zatímco tlustší materiály vyžadují větší průměry a vyšší svařovací proud podle elektrody. V praxi častá chyba spočívá v použití příliš silné elektrody na tenké plechy, což vede k nekvalitnímu svaru a deformacím.
Časté dotazy k výběru elektrody podle tloušťky kovu
Otázka: Jaký průměr elektrody je vhodný pro svařování kovu do 2 mm?
Elektroda o průměru 1,6 mm se doporučuje pro kov do 1,5-2 mm s nastaveným svařovacím proudem 30-70 A, aby se předešlo propálení materiálu.
Otázka: Kolik ampérů potřebuji pro elektrody 2,5 mm?
Pro elektrodu 2,5 mm je optimální svařovací proud mezi 85 a 115 A, což odpovídá běžným parametrům ručního svařování MMA.
Otázka: Jakou elektrodu použít na jekl o tloušťce 2 mm?
Na jekl 2 mm je vhodná elektroda o průměru 2,0 mm, která zajistí přesný a kvalitní svar bez nadměrného tepelného zatížení.
Otázka: Jak nastavit svářečku pro elektrody 3,2 mm?
Pro elektrody 3,2 mm se doporučuje nastavit svařovací proud v rozmezí 90-160 A podle tloušťky materiálu a techniky ručního svařování.
Otázka: Proč je důležitý správný výběr průměru elektrody?
Volba správného průměru elektrody zajišťuje stabilní oblouk a kvalitní svar, minimalizuje chyby jako propálení nebo nedostatečné spojení.
Otázka: Jaký průměr elektrody je vhodný pro silné plechy nad 6 mm?
Pro plechy silné více než 6 mm se používají elektrody 3,2 až 4,0 mm, často s vícevrstvou technikou svařování.
Otázka: Jak kombinovat různé průměry elektrod při vícevrstvém svařování?
Kořen svaru se obvykle svařuje elektrodou 2,5 mm, následné vrstvy výplně 3,2-4,0 mm, s proudy od 90 do 200 A podle tloušťky materiálu.
Otázka: Jaký je doporučený svařovací proud pro elektrodu 1,6 mm?
Doporučený proud pro elektrodu 1,6 mm je 30-70 A, vhodný pro tenké plechy do 2 mm.
Otázka: Které typy elektrod jsou vhodné pro nerezové materiály?
Pro nerezové materiály se používají elektrody typu E308L, které jsou speciálně navrženy pro zachování korozní odolnosti svaru.
Otázka: Jaké jsou základní typy elektrod podle použití?
Mezi základní patří rutilové (E6013) pro tenké až střední plechy, bazické (E7018) pro pevné konstrukce, nerezové (E308L) a hliníkové (E4043).
Otázka: Jak ovlivňuje typ elektrody volbu průměru při svařování?
Bazické elektrody často vyžadují vyšší svařovací proud a větší průměr než rutilové elektrody při stejné tloušťce kovu.
Otázka: Jaká je správná vzdálenost elektrody od materiálu při svařování?
Optimální vzdálenost je 0,5-1× průměr elektrody, což pomáhá udržet stabilní oblouk a zabraňuje přilepení elektrody.
Otázka: Jaký sklon elektrody je doporučený při svařování?
Sklon elektrody by měl být mezi 30 a 60 stupni od svislé roviny pro udržení správného tvaru a kvality svaru.
Otázka: Jak nastavit svářečku CO2 podle průměru elektrody a tloušťky materiálu?
Pro CO2 svařování volte dráty o průměru 0,6-0,8 mm pro plechy do 1,5 mm a upravte proud podle doporučených tabulek, aby odpovídal tloušťce kovu a technice svařování.
Tipy pro správný výběr elektrody podle typu a tloušťky kovu
Volba elektrody závisí na tloušťce svařovaného materiálu a typu elektrody. Tenčí plechy vyžadují menší průměr elektrody a nižší svařovací proud, zatímco silnější materiály potřebují větší elektrody a vyšší proud. Správné nastavení svářečky CO2 zahrnuje přizpůsobení průměru drátu i proudu podle tloušťky kovu, což výrazně ovlivňuje kvalitu svaru.