Detailní rozbor značení svařovacích elektrod a jejich význam
Správné pochopení číselných a písmenných kódů na obalech je klíčem k dosažení pevného svarového spoje bez defektů. Značení elektrod definuje jejich chemické složení, typ obalu a doporučenou polaritu, což přímo ovlivňuje stabilitu oblouku i kvalitu výsledného svaru.
💡 Důležité na úvod
- Obalené elektrody mají jádro a obal, který chrání svar před okysličením a zlepšuje vlastnosti svaru.
- Typy obalů elektrod jsou bazické, rutilové, rutil-bazické, kyselé, celulózové a další, přičemž každý má specifické použití.
- Na štítku elektrody najdete průměr, délku, polaritu proudu a doporučený rozsah svařovacího proudu (např. 35-45 A na mm průměru).
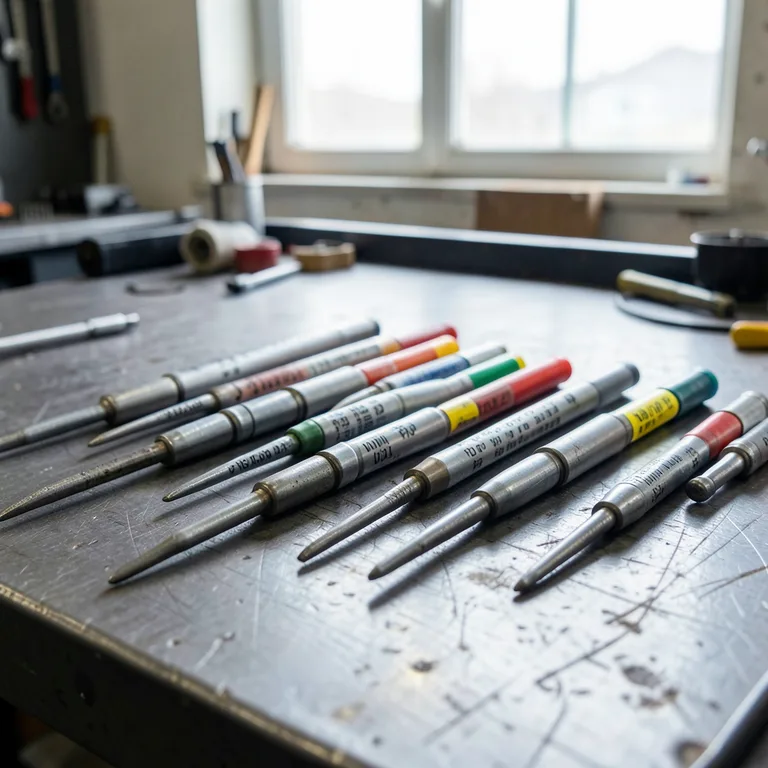
- Wolframové elektrody mají barevné značení podle typu legování, např. zelená pro čistý wolfram WP, žlutá pro thorium WT10.
- Systém značení ESAB používá čtyřmístný kód, kde první číslice označuje skupinu materiálu, pro který je elektroda určena.
Co znamená označení na elektrodách a jak je číst?
Značení elektrod poskytuje přesné informace o vlastnostech spotřebního materiálu, které přímo ovlivňují stabilitu oblouku a kvalitu spoje. Každé označení elektrody v sobě nese klíčové technické parametry od průměru a délky až po doporučenou polaritu proudu a typ obalu, jako jsou bazické nebo rutilové elektrody.
| Parametr | Značení v praxi | Význam údaje |
|---|---|---|
| Průměr | 2,5 mm | Tloušťka jádra elektrody |
| Délka | 350 mm | Fyzický rozměr drátu |
| Polarita | DC+ / AC | Doporučený svařovací proud |
Co znamená průměr a délka elektrody?
Průměr elektrody, uváděný v milimetrech (mm), je zásadním údajem pro volbu svařovacího proudu a tloušťku svařovaného materiálu. Běžně se setkáte s průměry od 1,6 mm pro tenké plechy až po 5,0 mm pro masivní konstrukce. Správný výběr průměru elektrody přímo určuje hloubku průniku a rychlost plnění svarové lázně. Délka elektrody, nejčastěji 300 mm nebo 350 mm, definuje dobu, po kterou můžete svařovat bez přerušení. Odborná rada: Častou chybou začátečníků je volba příliš velkého průměru pro tenký materiál, což vede k propálení základního kovu. Pro tenké materiály do 3 mm doporučuji volit průměry 2,0 až 2,5 mm, zatímco pro konstrukční ocel nad 5 mm jsou vhodnější elektrody o průměru 3,2 mm a větší.
Jak číst polaritu proudu a počet kusů v balení?
Podrobný rozbor označení svařovacích elektrod a jejich význam zahrnuje také specifikaci polarity proudu, která je klíčová pro správné hoření oblouku. Značení DC+ znamená zapojení na kladný pól, DC- na záporný a AC značí střídavý proud. U wolframových elektrod je polarita přímo spojena s chlazením hrotu. Počet kusů v balení nebo celková hmotnost balení elektrod vám umožní přesně plánovat spotřebu materiálu pro konkrétní zakázku. Tip: Vždy kontrolujte, zda je typ obalu (rutilové či bazické elektrody) kompatibilní s vaším zdrojem proudu. Bazické elektrody vyžadují pro optimální výsledky stabilní stejnosměrný proud a suché skladování, zatímco rutilové typy se lépe adaptují na běžné hobby svářečky i střídavé napětí. Tento systém značení zajišťuje, že pro každou aplikaci vyberete správný spotřební materiál.
Jaké jsou hlavní typy obalů elektrod a jejich vlastnosti?
Výběr správné elektrody přímo ovlivňuje stabilitu oblouku, hloubku průvaru a výsledné mechanické vlastnosti svaru. Typy elektrod a jejich označení definují chemické složení obalu, které určuje metalurgické vlastnosti svarového kovu, jako je jeho houževnatost a odolnost proti vzniku trhlin.
Vliv obalů na mikrostrukturu a pevnost
Obal elektrody vytváří ochrannou plynnou atmosféru a strusku, která chrání roztavený kov před oxidací. Bazický obal (vápencovo-kazivcový) zvyšuje houževnatost svaru a jeho odolnost proti praskání, což je nezbytné u namáhaných konstrukcí, jako jsou tlakové nádoby nebo mosty. Rutilový obal (obsahující TiO2) zajišťuje snadné zapálení oblouku a esteticky čistou svarovou housenku. Rutil-bazický obal kombinuje tyto vlastnosti a nabízí univerzální použití v různých svařovacích polohách. Při volbě typu elektrody vždy zohledněte svařovací proud a polaritu elektrod, která ovlivňuje tepelný příkon do základního materiálu.
- Bazické elektrody (B): vyžadují sušení při 300 °C po dobu 2 hodin, zajišťují vysokou čistotu svarového kovu a odolnost proti trhlinám.
- Rutilové elektrody (R): ideální pro tenké materiály a bodování, vyznačují se snadným odstraněním strusky a výbornou stabilitou oblouku.
- Kyselé elektrody (A): umožňují hlubší průvar a vyšší rychlost svařování, avšak s nižší odolností svarového kovu proti vzniku trhlin.
- Celulózové elektrody (C): nezbytné pro svařování potrubí, kde umožňují hluboký průvar a vynikající ovladatelnost v polohách.
- Wolframové elektrody (W): netavící se elektrody pro TIG svařování, kde jejich vlastnosti určuje příměs oxidů (např. lanthanu, ceru či zirkonu).
Odborná rada: Častou chybou je záměna bazických a rutilových elektrod při práci na materiálech s vyšším obsahem síry či fosforu, kde rutilový obal nedokáže zajistit dostatečnou metalurgickou čistotu svaru. Rozdíl v označení bazických a rutilových elektrod je klíčový pro bezpečnost spoje. Bazické elektrody se hodí pro vysoce namáhané konstrukce, zatímco rutilové elektrody nejsou vhodné pro vysoce legované oceli s vysokým rizikem vzniku trhlin za studena.
| Typ elektrody | Hlavní vlastnost | Typické použití |
|---|---|---|
| Bazická (B) | Vysoká houževnatost | Tlakové nádoby, mosty |
| Rutilová (R) | Snadné zapálení | Tenké plechy, lehké konstrukce |
| Celulózová (C) | Hluboký průvar | Potrubní systémy |
| Wolframová (W) | Netavící se | TIG svařování (ocel, hliník) |
Při čtení označení elektrod věnujte pozornost údaji o svařovacím proudu, který se orientačně počítá jako 35-45 A na 1 mm průměru elektrody. Správná polarita elektrod (DC+ nebo DC-) je zásadní pro stabilitu oblouku; například bazické elektrody vyžadují pro optimální hoření stejnosměrný proud s připojením na kladný pól (DC+). Vždy ověřte polohy svařování uvedené na obalu, jako je PA (vodorovná shora) nebo PF (svislá nahoru), aby bylo zajištěno správné formování svarové lázně.
Jaký význam mají jednotlivé části štítku elektrody (průměr, délka, proud)?
Při práci se značení elektrod je klíčové vědět, jak číst označení elektrod a co jednotlivé značky znamenají pro konkrétní operaci. Průměr elektrody přímo determinuje doporučený svařovací proud, který se pohybuje v rozmezí 35 až 45 ampérů na jeden milimetr průměru jádra. Délka elektrody pak určuje dobu hoření oblouku a hloubku průvaru v dané svařovací poloze. Význam jednotlivých symbolů na elektrodách pro svařování zahrnuje také údaj o polaritě proudu, která ovlivňuje stabilitu oblouku a hloubku závaru.
| Průměr (mm) | Svařovací proud (A) | Typické použití |
|---|---|---|
| 2,0 | 40 – 60 | Tenké plechy, rutilové elektrody |
| 2,5 | 60 – 90 | Běžné konstrukce, univerzální |
| 3,2 | 90 – 130 | Silnější materiály, bazické elektrody |
Odborná rada: Častá chyba spočívá v ignorování polarity elektrod, kdy při nesprávném zapojení dochází k přehřívání elektrody nebo rozstřiku svarového kovu. Pokud používáte wolframové elektrody pro TIG svařování, vždy ověřte barevné značení na konci elektrody, které identifikuje příměs oxidů. Tato identifikace se hodí pro svářeče pracující s legovanými ocelmi, zatímco pro běžné zámečnické práce postačí základní znalost rutilových obalů.
Jaké jsou barevné kódy a značení wolframových elektrod pro TIG svařování?
Správné značení wolframových elektrod pro metodu TIG spočívá v barevném kódu na konci elektrody, který určuje její legování a výsledné vlastnosti. Každá wolframová elektroda vyžaduje specifický svařovací proud a typ materiálu, aby dosáhla optimální stability oblouku. Zatímco thorium zlepšuje zapálení oblouku a stabilitu, oxid ceru představuje moderní bezpečnější alternativu a často zcela nahrazuje thorium v běžných aplikacích.
Přehled barevného značení a vlastností
Popis značení wolframových elektrod a jejich vlastností vám usnadní výběr pro konkrétní svářečské úkoly. Níže uvedená tabulka shrnuje hlavní typy elektrod podle jejich označení a použití:
| Barva značení | Legování | Použití | Svařovací proud |
|---|---|---|---|
| Zelená | Čistý wolfram | Hliník, hořčík | AC |
| Červená | 2% Thorium | Nerezová ocel, slitiny niklu | DC |
| Šedá | 2% Oxid ceru | Univerzální použití | AC / DC |
| Zlatá | 1,5% Oxid lanthanu | Nerez, ocel, hliník | AC / DC |
| Bílá | 0,8% Oxid zirkonia | Vysoce čisté svary | AC |
Odborná rada: Při výběru dbejte na to, že zatímco šedé a zlaté elektrody jsou univerzální, zelené elektrody se hodí výhradně pro střídavý proud (AC) při svařování lehkých kovů. Častá chyba: použití thoriované (červené) elektrody pro svařování hliníku, což vede k nestabilitě oblouku a rychlému opotřebení hrotu. Toto značení wolframových elektrod se hodí pro profesionální dílny, ale nedoporučuji jej zaměňovat s klasickými obalovanými elektrodami, jako jsou bazické elektrody nebo rutilové elektrody, které mají odlišný systém identifikace.
Jak vybrat elektrodu podle materiálu a typu proudu?
Výběr správné elektrody přímo ovlivňuje kvalitu svaru a stabilitu oblouku. Základem je pochopit, jak číst označení elektrod a co jednotlivé značky znamenají pro konkrétní typ proudu a materiál svaru. Rutilové elektrody (označení R) jsou univerzální volbou, protože umožňují snadné zapálení oblouku a jsou vhodné pro střídavý proud (AC) i stejnosměrný proud (DC-). Naopak bazické elektrody (označení B) vyžadují vyšší odbornost a pro optimální výsledky je nutné zvolit polaritu elektrody na kladném pólu (DC+).
Praktické rozlišení elektrod podle vlastností
- Rutilové elektrody (R): ideální pro běžné konstrukční oceli a svařování střídavým proudem (AC).
- Bazické elektrody (B): nezbytné pro namáhané spoje jako tlakové nádoby či mosty, vyžadují stejnosměrný proud (DC+) a předchozí vysušení při 300 °C po dobu 2 hodin.
- Wolframové elektrody (W): určeny pro metodu TIG, kde volíte typ podle materiálu, například WP (zelená) pro hliník na AC nebo WT (thoriové) pro nerez a ocel na DC+.
Odborná rada: Častou chybou je použití bazické elektrody bez předchozího vysušení, což vede k poréznosti svaru. Bazické elektrody se hodí pro zkušené svářeče pracující na vysoce namáhaných konstrukcích, zatímco pro běžné domácí opravy plotů jsou vhodnější rutilové typy. Při identifikaci vždy hledejte písmenné značení na obalu, kde B značí bazické a R rutilové složení obalu.
Parametry pro výběr a použití elektrod
Při výběru se řiďte doporučeným rozsahem svařovacího proudu, který se orientačně počítá jako 35-45 A na 1 mm průměru elektrody. Pro TIG svařování volíte průměr elektrody podle tloušťky materiálu, přičemž pro ocel do 1,5 mm postačí 1,0 mm elektroda při proudu 15-80 A (DC).
| Typ elektrody | Vhodný proud | Typické použití |
|---|---|---|
| Rutilová (R) | AC, DC- | Tenké materiály, lehké konstrukce |
| Bazická (B) | DC+ | Tlakové nádoby, mosty, potrubí |
| Wolframová (WP) | AC | Hliník a jeho slitiny |
| Wolframová (WT) | DC+ | Nerez, měď, titan |
Otázka: Jak poznám, jaký proud mám nastavit pro obalenou elektrodu?
Doporučený svařovací proud zjistíte vynásobením průměru elektrody koeficientem 35 až 45. Například pro elektrodu o průměru 2,5 mm nastavte proud v rozmezí přibližně 85 až 110 A.
Otázka: Pro koho jsou vhodné bazické elektrody a pro koho nikoliv?
Bazické elektrody jsou vhodné pro profesionály a svářeče pracující na kritických konstrukcích vyžadujících vysokou houževnatost svaru. Pro začátečníky nebo svářeče s levnějšími invertory, které nemají stabilní charakteristiku pro DC+, nejsou bazické elektrody vhodné kvůli obtížnějšímu zapalování oblouku.
Jak funguje systém značení elektrod ESAB a jak číst číselné kódy?
Společnost ESAB používá pro své produkty přehledný čtyřmístný číselný kód, který vám umožní rychle identifikovat typ elektrody a její vlastnosti. První číslice v označení vždy definuje skupinu materiálu, pro kterou je elektroda určena, zatímco následující číslice specifikují konkrétní chemické složení a obal. Například rutilové elektrody OK 46.00 jsou určeny pro běžné konstrukční oceli, zatímco bazické elektrody OK 48.00 vyžadují pro správnou funkci vyšší svařovací proud a stabilní oblouk.
| Kód elektrody | Typ obalu | Hlavní využití |
|---|---|---|
| OK 43.32 | Rutilová | Tenké plechy, montážní svary |
| OK 46.00 | Rutilová | Univerzální použití, snadné zapalování |
| OK 48.00 | Bazická | Vysoce namáhané konstrukce, tlakové nádoby |
Odborná rada: Při výběru vždy zkontrolujte, zda zvolená polarita elektrod odpovídá vašemu zdroji. Častá chyba spočívá v záměně bazických a rutilových typů, což vede k nekvalitnímu svaru nebo pórům v materiálu. Zatímco rutilové elektrody odpouštějí začátečníkům chyby v technice vedení, bazické elektrody se hodí pro zkušené svářeče pracující na kritických spojích. Pamatujte, že wolframové elektrody pro TIG svařování mají odlišné značení barevnými kroužky a do tohoto číselného systému nespadají.
Jaké jsou základní svařovací polohy a jejich označení?
Při výběru a použití elektrod je zásadní svařovací poloha, která přímo ovlivňuje techniku vedení oblouku. Podrobný rozbor označení svařovacích elektrod a jejich význam zahrnuje normované symboly od PA po PG. Poloha PA představuje vodorovné svařování shora, zatímco poloha PB označuje vodorovné koutové svary, kde úhel elektrody činí 45° vůči oběma stěnám. Svařovací poloha PG určuje svislé svary směrem dolů, což vyžaduje specifický svařovací proud a rychlost vedení. Správné čtení těchto značek vám pomůže určit, jaké typy elektrod označení vyžadují pro daný spoj.
Odborná rada: Častá chyba začátečníků spočívá v ignorování doporučeného sklonu elektrody, což vede k neprůvarům nebo vrubům. Poloha PB se hodí pro běžné dílenské práce, zatímco poloha PF je vhodná pro náročné konstrukce, nikoliv však pro velmi tenké plechy, kde hrozí propálení.
Otázka: Co znamená označení elektrody?
Označení elektrody obsahuje průměr v mm, délku v mm, polaritu proudu (DC+, DC-, AC), počet kusů v balení a typ obalu elektrod.
Otázka: Jaký je rozdíl mezi bazickou a rutilovou elektrodou?
Bazické elektrody mají obal z vápence a kazivce, jsou vhodné pro namáhané konstrukce a vyžadují sušení při 300 °C po 2 hodinách; rutilové mají lepší zapalování a jsou vhodné pro tenké materiály.
Otázka: Jak poznat rutilovou elektrodu podle označení?
Rutilové elektrody jsou označeny písmenem R nebo RB a mají obal obsahující minerál rutil; na štítku je uvedena polarita proudu a průměr.
Otázka: Jak správně svarovat elektrodou?
Udržujte správnou vzdálenost elektrody od materiálu dle průměru (např. 2,4 mm elektroda ve vzdálenosti 2,4 mm); použijte doporučený proud 35-45 A na mm průměru a správnou polaritu proudu.
Otázka: Co znamenají barevné kódy na wolframových elektrodách?
Zelená značí čistý wolfram (WP), žlutá thorium 1 % (WT10), červená thorium 2 % (WT20), fialová thorium 3 % (WT30), oranžová thorium 4 % (WT40), šedá cer 2 % (WCe20), černá lanthan 1 % (WLa10), zlatá lanthan 1,5 % (WLa15), modrá lanthan 2 % (WLa20), bílá zirkon 0,7-0,9 % (WZr08), lila oxidy vzácných zemin (E3).
Otázka: Jaké jsou doporučené průměry wolframových elektrod pro různé proudy?
Například 1,0 mm vhodná pro 15-80 A DC a 10-60 A AC, 1,6 mm pro 70-150 A DC a 50-100 A AC, 2,4 mm pro 140-230 A DC a 100-190 A AC, 4,0 mm pro 300-490 A DC a 200-300 A AC.
Otázka: Jak číst číselné kódy elektrod ESAB?
První číslice označuje skupinu materiálu, další číslice a písmena přesně specifikují typ elektrody; například OK 46.00 je bazická elektroda pro ocel.
Otázka: Jak správně sušit bazické elektrody?
Bazické elektrody sušte při 300 °C po dobu 2 hodin, aby se odstranila vlhkost a zajistila kvalita svaru.
Otázka: Jaké jsou základní svařovací polohy?
PA (vodorovná shora), PB (vodorovná šikmo shora, elektroda pod úhlem 45°), PC, PD, PE, PF, PG, každá s definovaným úhlem a směrem elektrody.
Otázka: Jak ovlivňuje vlhkost kvalitu svaru?
Vlhkost snižuje kvalitu svaru, způsobuje pórovitost a praskliny; elektrody musí být skladovány v suchu a sušeny podle typu.
Otázka: Jaký je význam číselného kódu na elektrodách ESAB?
Číselný kód na elektrodách ESAB udává typ elektrody, její průměr a doporučený proud, například ‚7018‘ znamená elektrodu s pevností 70 ksi a obalem typu 1, určenou pro proud do 180 A.
Otázka: Jaké jsou hlavní typy obalů elektrod a jak ovlivňují svařování?
Existují tři základní typy obalů: rutilový, bazický a kyselý, přičemž bazický obal zvyšuje pevnost svaru a rutilový zlepšuje svařitelnost a vzhled svaru.
Otázka: Jak vybrat správnou elektrodu podle materiálu a typu proudu?
Pro svařování oceli se volí elektrody s označením odpovídajícím materiálu, například ‚E6013‘ pro střídavý proud a ‚E7018‘ pro stejnosměrný proud s kladnou elektrodou.
Otázka: Jak správně skladovat a sušit bazické elektrody?
Bazické elektrody je nutné skladovat v suchu při teplotě kolem 100 °C a před použitím je sušit 1 hodinu při 300 °C, aby se zabránilo absorpci vlhkosti.
Otázka: Jaké jsou bezpečnostní aspekty při práci s wolframovými elektrodami obsahujícími thorium?
Wolframové elektrody s thoriem jsou radioaktivní, proto je nutné používat ochranné pomůcky a pracovat v dobře větraném prostoru, aby se minimalizovala expozice.
Jak správně sušit a skladovat elektrody?
Kvalita svaru přímo závisí na obsahu vlhkosti v obalu. Zvýšená vlhkost způsobuje pórovitost svaru a trhliny, což je kritické zejména u bazických elektrod. Před zahájením práce musíte elektrody vysušit, aby svařovací proud mohl stabilně hořet a zajistil pevný spoj.
- Příprava sušicí pece – nastavte teplotu přesně na 300 °C pro dosažení optimálních výsledků.
- Sušení elektrod – vložte bazické elektrody do pece na dobu 2 hodin, čímž odstraníte veškerou absorbovanou vlhkost.
- Skladování elektrod – uchovávejte vysušené elektrody v uzavřených obalech nebo vyhřívaných termoboxech při teplotě nad 50 °C.
Odborná rada: Častá chyba spočívá v sušení rutilových elektrod při vysokých teplotách, které mohou poškodit jejich obal. Rutilové elektrody vyžadují nižší teploty kolem 100 až 120 °C. Tento postup sušení se hodí pro profesionální dílny, zatímco pro občasné domácí sváření postačí skladování v suchém prostředí bez přímého kontaktu s vlhkostí. Správné dodržení těchto parametrů zajistí, že i při běžném označení elektrod dosáhnete vždy špičkového výsledku.
Jaké bezpečnostní aspekty jsou důležité u wolframových elektrod s thoriem?
Wolframové elektrody legované thoriem (obvykle 1 až 2 % ThO2) vykazují mírnou radioaktivitu. Při broušení těchto elektrod vzniká jemný prach, který představuje riziko při vdechnutí. Bezpečnost práce vyžaduje použití odsávání a ochranných pomůcek, aby nedošlo k akumulaci radioaktivních částic v organismu.
Rizika a bezpečné alternativy
- Častá chyba: broušení thoriových elektrod bez respirátoru a lokálního odsávání prachu.
- Omezení: thoriové elektrody se nehodí pro svařování v uzavřených prostorách s nedostatečnou ventilací.
- Alternativy: využívejte elektrody s oxidy vzácných zemin (například lanthanem či cerem), které nabízejí srovnatelný svařovací proud bez radioaktivní zátěže.
Pro koho se hodí: Thoriové elektrody jsou vhodné pro profesionály vyžadující extrémní stabilitu oblouku při DC svařování. Pro začátečníky a hobby svářeče se však z bezpečnostních důvodů jednoznačně doporučují bezpečnější alternativy s oxidy vzácných zemin.
Časté dotazy k označení elektrod a jejich významu
Otázka: Co znamená označení elektrody?
Označení elektrody obsahuje průměr v mm, délku v mm, polaritu proudu (DC+, DC-, AC), počet kusů v balení a typ obalu elektrod. Identifikace těchto údajů je klíčová pro správné nastavení svařovacího stroje.
Otázka: Jaký je rozdíl mezi bazickou a rutilovou elektrodou?
Bazické elektrody mají obal z vápence a kazivce, jsou vhodné pro namáhané konstrukce a vyžadují sušení při 300 °C po 2 hodinách. Rutilové elektrody mají lepší zapalování a jsou ideální pro tenčí materiály.
Otázka: Jak poznat rutilovou elektrodu podle označení?
Rutilové elektrody jsou označeny písmenem R nebo RB a mají obal obsahující minerál rutil. Na štítku naleznete informaci o doporučené polaritě proudu a průměru elektrody.
Otázka: Jak správně svařovat elektrodou?
Udržujte vzdálenost elektrody od materiálu odpovídající jejímu průměru, například 2,4 mm. Používejte proud 35 až 45 A na 1 mm průměru elektrody a vždy dodržujte polaritu proudu dle specifikace výrobce.
Otázka: Co znamenají barevné kódy na wolframových elektrodách?
Barevné značení určuje příměsi v elektrodě, například zelená značí čistý wolfram (WP), červená thorium 2 % (WT20) a zlatá lanthan 1,5 % (WLa15). Správný výběr ovlivňuje stabilitu oblouku a životnost hrotu.
Otázka: Jaké jsou doporučené průměry wolframových elektrod pro různé proudy?
Pro 1,0 mm elektrodu volte 15 až 80 A DC, pro 1,6 mm 70 až 150 A DC a pro 2,4 mm 140 až 230 A DC. Překročení těchto hodnot vede k rychlé degradaci hrotu.
Otázka: Jak číst číselné kódy elektrod ESAB?
První dvojčíslí označuje skupinu materiálu, zatímco další čísla a písmena specifikují typ obalu a svařitelnost. Například OK 46.00 je běžná rutilová elektroda pro konstrukční oceli.
Otázka: Jak správně sušit bazické elektrody?
Bazické elektrody sušte při teplotě 300 °C po dobu 2 hodin. Tento proces odstraňuje vlhkost a zabraňuje vzniku pórů ve svarovém kovu.
Otázka: Jaké jsou základní svařovací polohy?
Polohy se značí písmeny, kde PA znamená vodorovnou polohu shora a PF svislou polohu zdola nahoru. Každá poloha vyžaduje specifickou techniku vedení elektrody a nastavení proudu.
Otázka: Jak ovlivňuje vlhkost kvalitu svaru?
Vlhkost v obalu elektrody způsobuje vznik vodíku, což vede k pórovitosti a prasklinám ve svaru. Skladujte proto elektrody v originálním balení v suchém prostředí.
Otázka: Jaký je význam číselného kódu na elektrodách ESAB?
Kód typu 7018 značí pevnost 70 ksi a bazický obal s obsahem železného prášku. Toto označení vám napoví, pro jakou pevnostní třídu materiálu je elektroda určena.
Otázka: Jaké jsou hlavní typy obalů elektrod a jak ovlivňují svařování?
Základními typy jsou rutilový, bazický a kyselý obal. Bazický obal zajišťuje vysokou houževnatost svaru, zatímco rutilový usnadňuje manipulaci a zlepšuje vzhled svarové housenky.
Otázka: Jak vybrat správnou elektrodu podle materiálu a typu proudu?
Pro běžnou ocel volíme rutilové elektrody typu E6013 pro střídavý proud. Pro vysoce namáhané díly použijte bazické elektrody E7018 vyžadující stejnosměrný proud s kladným pólem na elektrodě.
Otázka: Jak správně skladovat a sušit bazické elektrody?
Skladujte bazické elektrody v suchu při teplotě nad 20 °C. Před samotným svařováním je vždy vysušte v peci podle pokynů na obalu výrobce.
Otázka: Jaké jsou bezpečnostní aspekty při práci s wolframovými elektrodami obsahujícími thorium?
Wolframové elektrody s thoriem jsou mírně radioaktivní, proto při broušení hrotu používejte odsávání a respirátor. Pro běžné aplikace doporučuji raději ekologické a bezpečnější elektrody s příměsí lanthanu nebo ceru.
Odborná rada: Častá chyba je záměna polarity u bazických elektrod, která vede k nestabilnímu oblouku. Vždy si ověřte doporučení výrobce na štítku balení.
Tip: Výběr elektrody se hodí pro zkušené svářeče i začátečníky, pokud respektují technické listy. Pro specifické materiály, jako jsou nerezové oceli nebo slitiny hliníku, vždy konzultujte postup s technologem svařování.