Technologie pájení měděných trubek a praktické příklady
Kvalitní spojení měděných rozvodů vyžaduje správný výběr nářadí na pájení měděných trubek a precizní dodržení teplotních parametrů. Správně zvolená pasta na pájení měděných trubek spolu s výkonným hořákem zajišťuje dlouhodobou těsnost instalace v rozvodech vody i vytápění. Následující postup vám ukáže, jak efektivně provádět měkké i tvrdé pájení měděných trubek pro dosažení trvanlivých výsledků.
Co si zapamatovat
- Tvrdé pájení měděných trubek probíhá při teplotách nad 450 °C, měkké pod 450 °C.
- Optimální šířka štěrbiny mezi trubkami pro kapilární zatékání je 0,02-0,4 mm podle DN trubek.
- Pro měkké pájení se používají pájky s teplotou tání 230-240 °C, tvrdé pájení vyžaduje pájky typu BAg nebo BCuP.
- Maximální tlak při měkkém pájení je 16 bar při 30 °C pro menší DN, tvrdé pájení snese až 25 bar.
- Při tvrdém pájení je důležité vyhnout se přehřátí trubek, aby se zabránilo žíhání a snížení pevnosti spoje.
Základní technologie pájení měděných trubek
Technologie pájení měděných trubek se dělí na měkké a tvrdé pájení podle provozní teploty a požadované odolnosti spoje, přičemž standardy pro postupy definuje norma ČSN EN 1775. Rozhodujícím faktorem pro volbu mezi těmito metodami je účel instalace, požadovaná pevnost a fyzikální namáhání potrubního systému.
Jak pájet měděné trubky: základy technologie a teploty pájení
Základní technologie pájení měděných trubek spočívá v difuzi roztavené pájky do kapilární mezery mezi spojovanými díly. Měkké pájení probíhá při teplotách 230-240 °C s využitím slitin na bázi cínu, což vyhovuje rozvodům pitné vody do DN 28 a teplovodnímu vytápění. U instalací s vyšším tepelným nebo mechanickým namáháním, jako jsou plynovody, horkovodní vytápění či chladicí systémy, se volí tvrdé pájení měděných trubek vyžadující teploty nad 450 °C. Pro dosažení kapilárního efektu musí být šířka štěrbiny mezi trubkami přesně kalibrována podle průměru, například u DN 6-18 mm na 0,02-0,20 mm a u DN 64-108 mm na 0,03-0,41 mm.
Při výběru metody je nutné zohlednit normu ČSN EN 1775, která specifikuje požadavky na těsnost a mechanickou integritu spojů. Zatímco měkké pájení je méně náročné na vybavení, tvrdé pájení využívající pájky typu BAg nebo BCuP nabízí vyšší pevnost v tahu a odolnost vůči vibracím.
- Měkké pájení: pracovní teplota 230-240 °C, vhodné pro vodu a topení do DN 28.
- Tvrdé pájení: pracovní teplota nad 450 °C, určeno pro plynovody a vysokotlaké systémy.
- Norma ČSN EN 1775: závazný předpis pro technologie pájení měděných trubek v plynových instalacích.
- Častá chyba: nedostatečné očištění trubky ocelovým kartáčem nebo rounem před aplikací, což vede k oxidaci a netěsnosti spoje.
Odborná rada: Pro začátečníky je klíčové vlastnit kvalitní nářadí na pájení měděných trubek, zejména odpovídající hořák na pájení měděných trubek s regulací plamene, který umožňuje rovnoměrný ohřev bez lokálního přehřátí mědi, jež by způsobilo žíhání a ztrátu pevnosti materiálu.
Čím pájet měděné trubky, aby bylo spojení pevné a spolehlivé
Výsledná pevnost spoje závisí na správné volbě pájky a přípravě povrchu. Pro měkké pájení se používá cín na pájení měděných trubek ve formě 3mm drátu, zatímco u tvrdého pájení se využívají pájecí tyče ze slitin mědi a bronzu (BCuP) nebo mědi a stříbra (BAg). Při práci vždy aplikujte vhodnou pastu na pájení měděných trubek v tenké vrstvě, která odstraňuje oxidy a umožňuje pájce dokonale zatéct do kapilární mezery.
Rozdíly mezi měkkým a tvrdým pájením měděných trubek:
| Parametr | Měkké pájení | Tvrdé pájení |
|---|---|---|
| Teplota tání | 230-240 °C | nad 450 °C |
| Typ pájky | Cín (slitiny Sn) | BAg, BCuP |
| Hlavní využití | Voda, topení do DN 28 | Plynovody, chladiva |
| Pevnost spoje | Standardní | Vysoká |
Tvrdé pájení měděných trubek přináší výhody v podobě extrémní odolnosti vůči tlakům až 25 bar, což je nezbytné u plynových rozvodů nebo průmyslových systémů. Naopak měkké pájení je ideální pro běžné instalace pitné vody, kde tlaky nepřesahují 16 bar při 30 °C.
Tip: Tvrdé pájení se hodí pro trvalé instalace v podlahách a stěnách, kde je vyžadována maximální životnost a odolnost vůči teplotám nad 130 °C. Pro běžné opravy v koupelně nebo výměnu radiátoru je však měkké pájení zcela dostačující a efektivnější. Pokud se rozhodujete mezi technikami, zvažte, zda instalace bude pod vysokým tlakem nebo vystavena teplotám nad 130 °C, pro které měkké pájení není vhodné.
Příprava měděných trubek na pájení: čištění, řezání a kalibrace
Kvalitní příprava měděných trubek je základním předpokladem pro dokonalý spoj, ať už volíte měkké pájení, nebo tvrdé pájení měděných trubek. Správná geometrie spojovaných částí a čistota povrchu přímo ovlivňují kapilární efekt, díky kterému pájka rovnoměrně vyplní prostor mezi trubkou a tvarovkou.
Řezání měděných trubek
Aby bylo spojení těsné a mechanicky odolné, musí být řezání trubek provedeno naprosto kolmo k její ose. Pro čistý řez bez deformací stěn doporučuji použít kvalitní řezák na měděné trubky s ostrým kolečkem. Při práci nástroj postupně přitahujte šroubem po každé otočce kolem trubky, nikoliv silovým zářezem, který by mohl trubku zploštit. Optimální šířka kapilární štěrbiny, která zajišťuje nejlepší zatékání pájky, se pohybuje v rozmezí 0,02 až 0,4 mm v závislosti na jmenovitém průměru trubky (DN 6 až 108 mm). Pokud je štěrbina příliš široká, kapilární vzlínavost klesá a spoj ztrácí pevnost. Častou chybou začátečníků je použití pilky na železo, která zanechává hrubé otřepy a nerovnoměrné hrany. Tyto nerovnosti brání správnému usazení trubky do tvarovky a mohou vést k netěsnostem v systému.
Čištění a použití tavidla
Po nařezání trubek na požadovanou délku je nutné vnitřní i vnější plochy zbavit veškeré oxidace a nečistot. Čištění trubek provádějte pomocí nerezového ocelového kartáče nebo brusného rouna, dokud měď nezíská typický lesklý vzhled. Povrch nesmí být mastný, proto se po očištění nedotýkejte konce trubky holými prsty.
- Odstranění otřepů – vnitřní a vnější hranu trubky začistěte odjehlovačem, aby nedocházelo k turbulencím proudícího média.
- Kalibrace trubek – zkontrolujte kruhovitost konce trubky, v případě potřeby použijte kalibrační trn pro dosažení přesného průměru.
- Nanesení tavidla – pasta na pájení měděných trubek se nanáší v tenké, rovnoměrné vrstvě na vnější stranu trubky a vnitřek tvarovky.
- Spojení dílů – trubku zasuňte do tvarovky až na doraz a mírným pootočením zajistěte rovnoměrné rozprostření pasty.
Odborná rada: Tavidlo nanášejte štětcem pouze na plochy určené k pájení. Nadbytečné množství pasty může uvnitř trubky vytvářet usazeniny, které časem způsobují korozi, což je detail, který technické normy (dostupné například přes portál eagri.cz) důrazně nedoporučují.
- Pasta na pájení měděných trubek zlepšuje smáčivost povrchu mědi.
- Ocelový kartáč zajistí odstranění vrstvy oxidů bránící spojení.
- Správně připravený spoj poznáte podle čistého kovového lesku před aplikací tepla.
Toto řešení se hodí pro instalace rozvodů vody a topení, kde je vyžadována vysoká životnost. Naopak pro opravy v extrémně stísněných prostorách, kde nelze použít hořák na pájení měděných trubek, je vhodnější zvážit lisování nebo pájení měděných trubek pomocí spojek typu press-fit.
Více informací k tématu najdete v oficiálním zdroji: Ministerstvo zemědělství ČR.
Postup pájení měděných trubek krok za krokem
Při instalaci rozvodů vody či topení je klíčové dodržet správný technologický postup, který zajistí těsnost a dlouhou životnost systému. Následující návod na pájení měděných trubek krok za krokem vám pomůže dosáhnout profesionálních výsledků bez ohledu na to, zda volíte lisování nebo pájení měděných trubek.
Jak pájet měděné trubky: krok za krokem návod
Základem úspěchu je precizní příprava povrchu a správné nahřátí materiálu, které umožní kapilární zatékání pájky do mezery mezi trubkou a tvarovkou.
- Začištění konců – Odstraňte otřepy z řezu trubky pomocí vnitřního a vnějšího odhrotovače, aby byla hrana hladká.
- Očištění povrchu – Místo spoje očistěte čisticím rounem nebo jemným smirkem tak, aby měď byla lesklá bez oxidace.
- Nanesení tavidla – Rovnoměrně rozetřete štětečkem tenkou vrstvu, kterou tvoří pasta na pájení měděných trubek, na konec trubky i vnitřek tvarovky.
- Sestavení spoje – Zasuňte trubku do tvarovky nadoraz, čímž vytvoříte optimální kapilární štěrbinu pro pevné spojení.
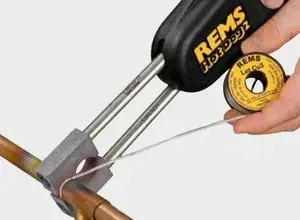
- Zahřívání spoje – Použijte hořák na pájení měděných trubek a plamenem rovnoměrně nahřívejte spoj po celém obvodu, dokud materiál nedosáhne teploty tání pájky.
- Aplikace pájky – Přiložte drát, tedy cín na pájení měděných trubek, k okraji štěrbiny a nechte jej vlivem kapilárního jevu zatéct dovnitř.
- Chlazení spoje – Po zatavení nechte spoj přirozeně vychladnout v klidu, bez ofukování nebo prudkého zchlazení vodou, které by mohlo způsobit mikrotrhliny.
- Čištění spoje – Po úplném vychladnutí odstraňte zbytky tavidla vlhkým hadrem, protože agresivní zbytky by mohly způsobit korozi mědi.
Odborná rada: Častou chybou je přímé míření plamene na drát pájky místo na trubku. Pájka musí tát dotykem o nahřátou měď, nikoliv plamenem hořáku.
Jaký cín na pájení měděných trubek použít?
Výběr správného materiálu závisí na provozních podmínkách a typu rozvodu. Pro běžné instalace se rozlišuje měkké a tvrdé pájení měděných trubek, přičemž každá metoda vyžaduje jiný typ přídavného materiálu.
- Měkké pájení – Používá se pro rozvody pitné vody a vytápění do teploty 110 °C. Zde se využívá cín na pájení měděných trubek, obvykle slitiny cínu s mědí nebo stříbrem, které mají nízkou teplotu tání (kolem 230 až 250 °C).
- Tvrdé pájení – Je nezbytné pro instalace s vyššími nároky na pevnost spoje, jako jsou plynovody nebo solární systémy. Zde se používají pájky BCuP (měď-fosfor) nebo BAg (stříbrné pájky), které vyžadují zahřátí na teploty nad 600 °C.
Tip: Tvrdé pájení měděných trubek se hodí pro spoje namáhané vyšším tlakem a teplotou, zatímco měkké pájení je plně dostačující pro běžné instalace v domácnosti. Pokud nejste vybaveni odpovídajícím nářadím na pájení měděných trubek pro vysoké teploty, doporučuji zůstat u měkkého pájení, které je pro začátečníky bezpečnější. Na co si dát pozor: při tvrdém pájení mědi s obsahem fosforu na spojích s mosaznými prvky vždy používejte tavidlo, jinak spoj nebude držet.
Výběr a použití hořáků pro pájení měděných trubek
Kvalitní hořák na pájení měděných trubek představuje základní prvek, který určuje výslednou pevnost a těsnost spoje. Pro měkké pájení, při němž teplota nepřesahuje 450 °C, si vystačíte s běžným hořákem s nasáváním atmosférického vzduchu. Naopak tvrdé pájení měděných trubek vyžaduje podstatně vyšší tepelný výkon, aby došlo k roztavení přídavného materiálu a správnému prohřátí spoje v celém průřezu.
Výkon hořáku a volba paliva
Při výběru vybavení sledujte jmenovitý příkon páječky, který se u standardních ručních hořáků pohybuje v rozmezí 900 až 2200 W. Pro tvrdé pájení měděných trubek doporučuji využívat plyn MAPP, který dosahuje vyšší výhřevnosti než běžný propan-butan. Vyšší teplota plamene umožňuje rychlejší prohřátí trubky, což minimalizuje riziko oxidace vnitřního povrchu kovu.
- Nástavce s označením 1 až 2 jsou ideální pro trubky malých průměrů do 15 mm.
- Nástavce 2 až 4 využijete pro standardní rozvody vody a topení v rozsahu 15 až 28 mm.
- Nástavce 4 až 6 jsou určeny pro trubky velkých průměrů nad 28 mm, kde je nutný vysoký plošný výkon.
Praktické tipy pro manipulaci
Při práci s hořákem vždy udržujte plamen v neustálém pohybu, aby nedošlo k lokálnímu přehřátí a následnému vypálení tavidla. Častá chyba začátečníků spočívá v přímém míření plamene na pájku místo na spojovaný materiál. Pamatujte, že správně zvolené nářadí na pájení měděných trubek musí zajistit rovnoměrné prohřátí obou trubek po celém obvodu.
Odborná rada: Tvrdé pájení měděných trubek technologie a výhody se projeví zejména v instalacích topení, kde spoj musí odolat vyšším teplotám a tlakovým rázům. Toto řešení se hodí pro systémy s vysokou tepelnou zátěží, zatímco pro běžné rozvody pitné vody je často dostačující měkké pájení. Pokud si nejste jisti pevností spoje, vždy zvažte, zda není vhodnější lisování nebo pájení měděných trubek pomocí certifikovaných lisovacích systémů.
Na co si dát pozor: Před zapálením hořáku vždy zkontrolujte těsnost ventilů a kartuše. Nikdy nepájejte v blízkosti hořlavých materiálů a zajistěte si dostatečné odvětrání prostor, protože při zahřívání může docházet k uvolňování zbytků pasty na pájení měděných trubek.
Časté chyby a jak se jim vyhnout při pájení měděných trubek
Při práci s měděnými rozvody se začátečníci často ptají, jak zabránit častým chybám při pájení měděných trubek, které mohou vést k netěsnostem systému. Základem úspěchu je precizní příprava materiálu a dodržení technologických postupů. Pokud podceníte přípravu povrchu, pájka na měděné trubky nepřilne ke stěnám a spoj bude netěsný.
Nejčastější nedostatky v technologickém postupu
Mezi kritické faktory patří zejména šířka štěrbiny, která musí být v rozmezí 0,02 až 0,4 mm. Pokud je mezera širší, kapilární vzlínání nefunguje a pájka do spoje správně nezateče. Naopak příliš těsný spoj neumožní rovnoměrnou distribuci tavidla. Dalším častým problémem je nedostatečné čištění trubek, kdy zbytky oxidů nebo mastnoty brání metalurgickému propojení mědi a pájky.
Následující seznam shrnuje hlavní technické chyby, kterým se při pájení vyhýbejte:
- Nedostatečné čištění trubek a tvarovek: Povrch musí být před aplikací pasty na pájení měděných trubek zbaven všech nečistot a oxidů pomocí čisticího rouna.
- Nesprávná aplikace tavidla: Pasta na pájení měděných trubek se nanáší v tenké, rovnoměrné vrstvě pouze na vnější stranu trubky, nikoliv dovnitř tvarovky, aby nedošlo ke znečištění rozvodu.
- Přehřívání trubek: Příliš intenzivní nahřívání pomocí hořáku na pájení měděných trubek způsobuje žíhání mědi, což vede k jejímu měknutí a tvorbě nadměrné oxidace, která oslabuje výsledný spoj.
- Rychlé ochlazování: Po dokončení pájení nikdy neochlazujte spoj vodou ani mokrým hadrem; prudký tepelný šok způsobuje pnutí v materiálu a vznik mikrotrhlin.
Odborná rada: Při volbě mezi metodami lisování nebo pájení měděných trubek mějte na paměti, že tvrdé pájení měděných trubek vyžaduje mnohem vyšší teploty než měkké pájení. Pokud se rozhodnete pro tvrdé pájení, musíte použít odpovídající nářadí na pájení měděných trubek, které zvládne teploty nad 450 °C.
Častá chyba začátečníků spočívá v příliš dlouhém setrvání plamene na jednom místě. Jak používat hořák při pájení měděných trubek efektivně? Plamenem pohybujte rovnoměrně kolem celého obvodu trubky, abyste dosáhli rovnoměrného prohřátí spoje. Správná teplota je dosažena, když tavidlo změní barvu na čirou a pájka se při kontaktu se spojem začne okamžitě roztékat. Tento postup je ideální pro instalace jako pájení měděných trubek topení, kde je mechanická odolnost spoje prioritou. Pokud si nejste jisti pevností spoje, vždy vizuálně zkontrolujte, zda cín na pájení měděných trubek vytvořil souvislý prstenec po celém obvodu tvarovky.
Kontrola kvality a testování pájených spojů
Pevnost a těsnost rozvodů závisí na precizním provedení spoje. Kvalitní spoj poznáte podle rovnoměrného prstence pájky po celém obvodu tvarovky. Kontrola kvality zahrnuje vizuální inspekci a následné testování spojů pod tlakem. Správná technologie pájení měděných trubek vyžaduje dodržení kapilární šířky štěrbiny mezi trubkou a tvarovkou v rozmezí 0,02 až 0,4 mm. Pokud je mezera širší, pájka nevyplní prostor dostatečně a pevnost spoje klesá.
Metody ověření integrity spojů
Častá chyba začátečníků spočívá v přehřátí materiálu nebo nedostatečném očištění trubky před aplikací pasty na pájení měděných trubek. Na co si dát pozor: pokud vidíte na spoji černé oxidy nebo „studený spoj“, kde pájka pouze leží na povrchu, musíte spoj rozebrat a přepájet. Pro začátečníky: tvrdé pájení měděných trubek je technologicky náročnější na přesnou teplotu než měkké pájení, proto vždy kontrolujte barvu mědi při nahřívání hořákem na pájení měděných trubek.
Pro zajištění bezpečnosti provozu doporučuji provádět následující kroky:
- Vizuální kontrola – ověřte, zda je pájka rovnoměrně rozlita po celém obvodu a zda nevytvořila kapky nebo ostré výstupky.
- Tlaková zkouška – po vychladnutí spoje natlakujte systém vzduchem nebo vodou na 1,5násobek provozního tlaku a sledujte manometr po dobu minimálně 30 minut.
- Mechanická zkouška – u kritických spojů lze provést kontrolu pevnosti spoje jemným poklepem nebo mechanickým namáháním, které odhalí případné trhliny v pájeném kovu.
- Detekce netěsností – při tlakové zkoušce použijte pěnotvorný prostředek na spoje, který okamžitě odhalí i mikroskopickou netěsnost.
Pokud se ptáte, jak dlouho trvá pájení měděných trubek a jak kontrolovat kvalitu spoje, počítejte s tím, že samotný proces nahřátí a zapájení jednoho spoje trvá 1 až 3 minuty podle průměru trubky. Časová náročnost však neomlouvá vynechání zkoušky těsnosti. Tato kontrola je klíčová zejména u rozvodů skrytých v podlahách nebo stěnách. Pamatujte, že správné nářadí na pájení měděných trubek a kvalitní cín na pájení měděných trubek tvoří 80 procent úspěchu. Pokud si nejste jistí svou zručností, zvažte, zda není pro danou aplikaci vhodnější lisování nebo pájení měděných trubek, přičemž lisované spoje nevyžadují tak náročnou tepelnou kontrolu.
Praktické příklady a použití pájení měděných trubek
Technologie pájení měděných trubek představuje základní dovednost při budování spolehlivých rozvodů v rodinných domech i komerčních objektech. Výběr mezi měkkým a tvrdým pájením závisí primárně na provozním tlaku, teplotě média a typu rozváděné látky. Pro běžné instalace využíváte nářadí na pájení měděných trubek, které zahrnuje především vhodný hořák, řezák a čisticí prostředky pro přípravu povrchu.
Měkké pájení pro rozvody vody a tepla
Měkké pájení je ideální volbou pro instalace pitné vody a teplovodní vytápění, kde teploty nepřesahují 110 stupňů Celsia. Podle technických norem se měkké pájení používá pro měděné trubky do dimenze DN 28. Jako spojovací materiál slouží cín na pájení měděných trubek, který se taví při teplotách pod 450 stupňů Celsia. Pro dosažení dokonalého spoje vždy naneste tenkou vrstvu, kterou tvoří pasta na pájení měděných trubek, jež zbavuje povrch oxidů.
Tvrdé pájení měděných trubek technologie a výhody
Tvrdé pájení měděných trubek je nezbytné v situacích, kdy instalace vyžaduje vyšší mechanickou odolnost a tepelnou stabilitu. Tato metoda je striktně vyžadována pro plynovody a vysokotlaké rozvody, kde spoje musí odolat vibracím a extrémním provozním podmínkám. Při tomto procesu se používají stříbrné pájky a hořák na pájení měděných trubek s vyšším výkonem, aby bylo možné dosáhnout pracovní teploty nad 450 stupňů Celsia.
Mezi praktické příklady spoje měděných trubek pomocí pájení patří:
- Rozvody pitné vody v novostavbách realizované měkkým pájením do průměru 28 mm.
- Pájení měděných trubek topení v podlahových i radiátorových systémech s dlouhou životností.
- Plynové instalace v interiéru, kde je z bezpečnostních důvodů nutné výhradně tvrdé pájení.
- Opravy stávajících měděných systémů, kde je volba mezi lisování nebo pájení měděných trubek dána dostupností místa pro lisovací kleště.
Odborná rada: Častá chyba při pájení spočívá v přehřátí mědi, což vede k jejímu vyžíhání a ztrátě pevnosti. Na co si dát pozor: vždy zajistěte čistý a lesklý povrch trubky před aplikací tavidla, jinak spoj nebude těsnit. Tato technologie se hodí pro zkušené kutily a instalatéry, zatímco pro osoby bez praxe s otevřeným ohněm může být riziková. Pokud si nejste jisti pevností spoje v plynovém potrubí, vždy přizvěte certifikovaného plynaře.
Časté dotazy k pájení měděných trubek
Výběr správné technologie a nářadí na pájení měděných trubek je základem pro dlouhou životnost rozvodů vody či topení. Následující odpovědi vám pomohou lépe porozumět technologickým postupům a zásadám bezpečné práce.
Otázka: Jaký je správný postup při pájení měděných trubek?
Spojte trubky nadoraz, očistěte je kartáčem, naneste tavidlo, rovnoměrně zahřejte spoj na teplotu pájky 230-240 °C (měkké) nebo nad 450 °C (tvrdé), přiložte pájku a nechte ji zatéct, nechte vychladnout přirozeně. Pokud hledáte návod na pájení měděných trubek krok za krokem, vždy dodržujte toto pořadí úkonů, abyste předešli vzniku studených spojů.
Otázka: Jaký cín se používá na pájení měděných trubek?
Na měkké pájení se používá pájka s teplotou tání 230-240 °C, nejčastěji na bázi cínu a olova; pro tvrdé pájení jsou vhodné pájky typu BAg (měď-stříbro) a BCuP (měď-bronz). Správný cín na pájení měděných trubek topení zvolte vždy s ohledem na provozní teploty a tlaky v systému.
Otázka: Jaká je optimální šířka štěrbiny mezi trubkami před pájením?
Šířka štěrbiny by měla být v rozmezí 0,02-0,4 mm v závislosti na jmenovitém průměru trubek DN 6-108 mm, aby bylo zajištěno správné kapilární zatékání pájky.
Otázka: Jaké jsou bezpečnostní opatření při pájení měděných trubek?
Používejte ochranné rukavice, pracujte v dobře větraném prostoru, vyhýbejte se přímému kontaktu s horkými trubkami, mějte po ruce hasicí prostředek a dodržujte bezpečnostní normy. Bezpečnostní opatření jsou nezbytná zejména při práci s otevřeným plamenem v uzavřených prostorách.
Otázka: Jak poznám, že je pájený spoj kvalitní?
Kvalitní spoj je hladký, bez trhlin a mezer, pájka je rovnoměrně rozlitá, po chlazení je pevný a netěsní; kvalitu lze ověřit tlakovou zkouškou a vizuální kontrolou. Častá chyba: nedostatečné očištění trubky vede k nekvalitnímu spoji, který může po čase začít korodovat.
Otázka: Lze pájet měděné trubky doma bez zkušeností?
Ano, ale doporučuje se absolvovat kurz pájení a dodržovat přesné postupy a bezpečnostní opatření, aby byl spoj pevný a trvanlivý. Tato práce se hodí pro technicky zručné jedince, nicméně pro začátečníky je vhodná základní sada na pájení měděných trubek, která obsahuje vše potřebné včetně tavidla.
Otázka: Jak dlouho trvá pájení jednoho spoje?
Pájení spoje trvá obvykle několik minut – příprava a čištění 5-10 minut, samotné pájení 2-5 minut v závislosti na průměru trubek a typu pájení.
Otázka: Jaký hořák je vhodný pro pájení měděných trubek?
Pro měkké pájení se používají hořáky s výkonem okolo 900 W s nástavci 1-2, pro tvrdé pájení jsou vhodné hořáky s výkonem až 2200 W a nástavci 4-6, případně s použitím plynu MAPP. Kvalitní hořák na pájení měděných trubek zajistí rovnoměrný ohřev bez lokálního přehřátí materiálu.
Otázka: Co dělat, když spoj netěsní?
Spoj je třeba znovu opracovat – odstranit starou pájku, důkladně očistit a připravit trubky, správně nanést tavidlo a zopakovat pájení s dodržením správné teploty a štěrbiny.
Otázka: Jak zabránit přehřívání trubek při tvrdém pájení?
Používejte vhodný hořák s regulací plamene, zahřívejte rovnoměrně, vyhněte se přímému dlouhodobému ohřevu jednoho místa a nechte spoj přirozeně vychladnout bez ofukování nebo ponoření do vody.
Otázka: Jaký je rozdíl mezi měkkým a tvrdým pájením měděných trubek?
Měkké pájení probíhá při teplotě do 450 °C a používá cínové slitiny, zatímco tvrdé pájení vyžaduje teplotu nad 450 °C a používá slitiny na bázi stříbra pro pevnější spoj. Tvrdé pájení měděných trubek technologie a výhody spočívají především ve vyšší mechanické odolnosti spoje, což je klíčové pro plynovody či rozvody s vysokým tlakem.
Otázka: Jak správně připravit měděné trubky před pájením?
Povrch trubek je třeba očistit do leskla pomocí brusného papíru nebo ocelové vlny, následně odmastit a aplikovat tavidlo, aby byl spoj pevný a bez oxidace. Pokud si nejste jisti pevností spoje, doporučuji konzultaci s odborníkem, zejména při instalaci rozvodů pod omítku. Pro koho se tato metoda hodí: pro instalatéry a kutily s vybavením. Pro koho se NEhodí: pro osoby bez základních znalostí práce s otevřeným plamenem a tlakovými nádobami.