Jak efektivně spojovat optická vlákna: nástroje, metody a tipy
Kvalitní spojení optických vláken vyžaduje precizní přípravu čela skleněného jádra, která minimalizuje nežádoucí útlum optického vlákna v místě sváru. Správná volba mezi technologií tavného sváru a mechanickým spojováním přímo ovlivňuje přenosové parametry, a to bez ohledu na to, zda pracujete s jednovidovým nebo vícevidovým optickým vláknem.
🔑 Hlavní body
- Pro správné spojení je třeba odstranit ochranné vrstvy na délku 40-50 mm bez poškození jádra.
- Mechanické spojky mají vložný útlum menší než 0,5 dB, fúzní svařování dosahuje přibližně 0,1 dB.
- Fúzní svařování probíhá při teplotách kolem 2000 °C a přesném oříznutí vláken na úhel 90° s tolerancí ±0,5°.
- Po spojení se spoje chrání tepelně smrštitelnou trubičkou dlouhou cca 40 mm zahřívanou na 120 °C po 60 sekund.
- Měření kvality spoje se provádí optickým reflektometrem (OTDR) s přijatelným útlumem do 0,1 dB.
Jak připravit optická vlákna na spojování
Kvalitní příprava optického vlákna vyžaduje precizní odstranění primární a sekundární ochranné vrstvy, proces známý jako stripping, v délce 40 až 50 mm. Při fúzním svařování se standardně nastavuje délka holého vlákna na držáku v rozmezí 3 až 20 mm, přičemž celková délka očištěného úseku se často pohybuje kolem 40 mm. Důkladné očištění obnaženého skla isopropylalkoholem (IPA) a bezprašnými utěrkami je nezbytné pro odstranění nečistot a olejů, které přímo zvyšují útlum spoje. Pokud vás zajímá, jak správně připravit optické vlákno před spojením, klíčem k úspěchu je mechanická šetrnost, která zabrání poškození jádra. I mikroskopické nečistoty nebo poškrábání povrchu při manipulaci vedou k nárůstu ztrát, což je kritické zejména u vícevidových optických vláken s vysokou numerickou aperturou.
Základní nástroje pro přípravu
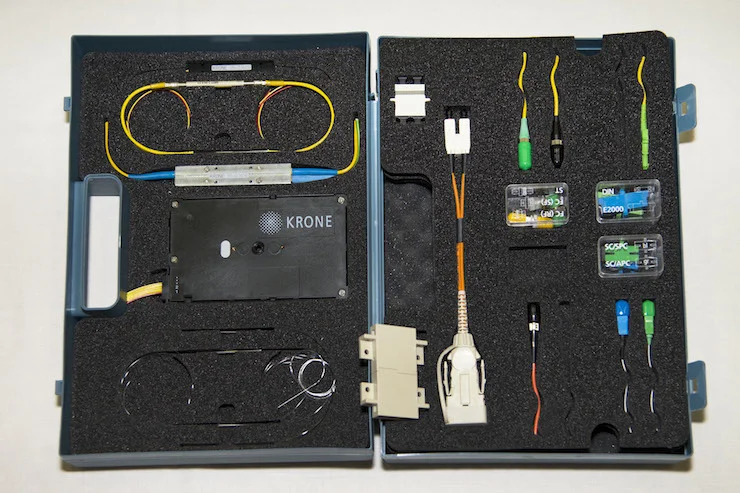
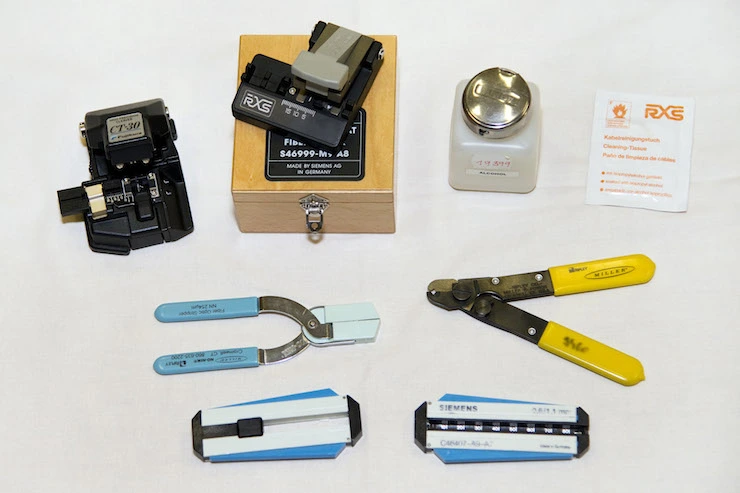
Pro správné spojování optických vláken budete potřebovat sadu specializovaných pomůcek, které zajistí čistý řez a eliminují nečistoty:
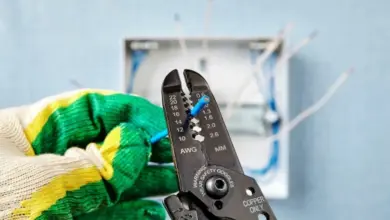
- Odizolovací kleště (stripper) – určené pro odstranění ochranné vrstvy bez narušení skleněného jádra o průměru 125 µm.
- Isopropylalkohol (IPA) s čistotou nad 99 % – slouží k chemickému odstranění zbytků akrylátového laku a mastnoty.
- Bezprašné utěrky – pro otření vlákna bez zanechání sekundárních nečistot či vláken.
- Přesná lámačka vláken – pro vytvoření kolmého čela vlákna s tolerancí úhlu ±0,5° až 1°.
Odborná rada: Častou chybou při přípravě je příliš velký tlak při čištění vlákna, který může způsobit mikroskopické praskliny nebo dokonce zlomení. Čištění provádějte vždy tahem od místa řezu směrem ke konci vlákna, aby se nečistoty neusazovaly zpět na připravenou plochu. Tato příprava se hodí pro techniky provádějící instalaci optických vláken v terénu, ale není vhodná pro neodborníky bez základního vybavení, neboť vyžaduje vysokou manuální zručnost a stabilitu ruky.
| Parametr přípravy | Hodnota / Standard |
|---|---|
| Délka holého vlákna | 40 – 50 mm |
| Tolerance lomu vlákna | ±0,5° až 1° |
| Čistící prostředek | Isopropylalkohol (IPA) |
| Časová náročnost | 5 – 10 minut |
Při manipulaci s vlákny pamatujte, že rezerva optických kabelů by měla být minimálně 30 cm pro umožnění manipulace a oprav. Spojovací rámy a skříně musí umožňovat bezpečné uložení vláken bez ostrých ohybů, přičemž minimální poloměr ohybu vlákna je 30 mm. Nedodržení těchto parametrů vede k nežádoucímu útlumu optického vlákna a ovlivňuje celkovou stabilitu přenosu dat.
Mechanické spojování optických vláken: nástroje a postup
Mechanické spojování optických vláken představuje rychlé řešení pro instalace v terénu, kde není dostupná drahá svářečka. Princip spočívá v mechanickém ustavení dvou vláken proti sobě do přesné V-drážky, která zajišťuje jejich souosost. Uvnitř spojky se nachází gel s indexem lomu blízkým křemennému sklu, který eliminuje odrazy světla na čelech vláken. Tyto mechanické spojky dosahují vložného útlumu obvykle pod 0,5 dB a jsou standardně určeny pro vlákna s průměrem pláště 125 µm.
Které nástroje jsou nejvhodnější pro spojování optických vláken v terénu
Pro úspěšnou instalaci potřebujete specifické nástroje pro spojování optických vláken, které zaručí čistý lom a správnou přípravu:
- Přesná lámačka optických vláken pro vytvoření kolmého čela.
- Odizolovací kleště pro odstranění primární ochrany bez poškození skla.
- Čisticí ubrousky a isopropylalkohol s čistotou minimálně 99 %.
- Vizuální lokátor poruch pro kontrolu průchodu světla spojem.
Odborná rada: Častá chyba při mechanickém spojování spočívá v nedostatečném očištění vlákna, což vede k nečistotám v gelu a zvýšení útlumu. Tato metoda se hodí pro nouzové opravy a rychlé instalace koncových účastníků, avšak není vhodná pro trasy s vysokými nároky na extrémně nízký útlum, kde preferujeme tavný svár. Mechanické spojky vykazují vyšší náchylnost k degradaci vlivem teplotních výkyvů oproti fixním svárům.
Fúzní svařování optických vláken: vybavení a kroky
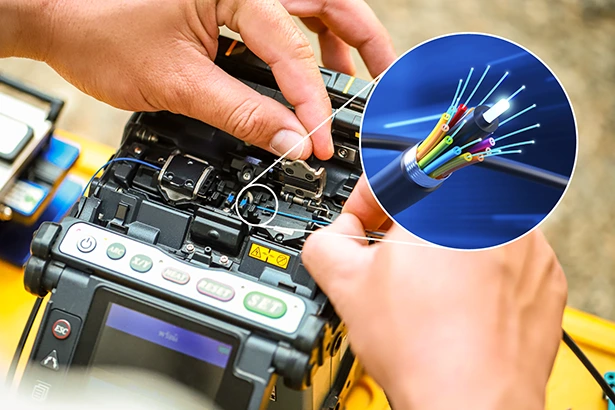
Fúzní svařování představuje nejpřesnější metodu spojování optických vláken, která minimalizuje útlum optického vlákna díky přímému propojení jader pomocí elektrického oblouku. Pro dosažení optimálních parametrů při instalaci optických vláken vyžaduje tento postup vysokou čistotu prostředí a precizní zacházení s materiálem, přičemž časová náročnost přípravy a spojování jednoho vlákna se pohybuje v rozmezí 5 až 10 minut.
Příprava vláken
- Stripping – pomocí stripperu odstraňte ochrannou vrstvu v délce 40 až 50 mm, abyste obnažili skleněné jádro bez jeho mechanického poškození.
- Očištění povrchu – otřete obnažené vlákno bezprašnou utěrkou napuštěnou v isopropylalkoholu (IPA), čímž odstraníte zbytky akrylátu, oleje a nečistoty zvyšující útlum.
- Přesnost oříznutí – pomocí optické řezačky zkraťte vlákno na úhel 90° s maximální tolerancí ±0,5°, což je kritické pro následné zarovnání vláken v přístroji.
Svařovací proces
- Vložení do spliceru – umístěte připravená vlákna do slotů fusion spliceru, který zajistí automatické zarovnání vláken s přesností ±1 µm pomocí systému PAS nebo podobných technologií.
- Vytvoření spoje – zahajte svařování elektrickým obloukem, při kterém teplota svařování dosahuje přibližně 2000 °C, čímž dojde k roztavení konců vláken a vzniku kontinuálního spoje.
- Kontrola integrity – po spojení vznikne homogenní skleněný spoj o délce 10 až 20 mm, který vykazuje nízké vložné ztráty přibližně 0,1 dB.
Kontrola a dokončení
- Nasazení ochrany – na hotový spoj opatrně nasuňte tepelně smrštitelnou trubičku o délce cca 40 mm, která mechanicky chrání citlivý bod spoje.
- Tepelná fixace – vložte spoj do vyhřívací pece svářečky a zahřejte na teplotu 120 °C po dobu 60 sekund, aby se zajistilo pevné spojení trubičky s pláštěm kabelu.
- Měření kvality – ověřte výsledný útlum spoje pomocí optického reflektometru (OTDR), přičemž maximální přípustný útlum by měl být do 0,1 dB.
Odborná rada: Častá chyba spočívá v nedostatečném očištění vlákna nebo nesprávném úhlu řezu, což vede k nečistotám v jádře a vysokému útlumu. Tato metoda se hodí pro trvalé instalace v páteřních sítích, zatímco pro dočasné spoje nebo rychlé opravy jsou vhodnější mechanické spojky s vložným útlumem pod 0,5 dB. Na co si dát pozor: při instalaci vždy ponechte rezervu optického kabelu minimálně 30 cm pro případnou budoucí manipulaci či opravu spoje.
Ochrana spoje a jeho dlouhodobá odolnost
Správná ochrana sváru je klíčová pro dlouhodobou životnost spojů a stabilitu přenosu dat v síti. Pečlivé zabezpečení mechanicky citlivého místa přímo ovlivňuje útlum optického vlákna v celém systému.
Materiály ochrany spoje
Základním prvkem pro mechanickou ochranu je tepelně smrštitelná trubička o délce 40 mm, která zpevňuje křehké místo sváru. Pro dosažení maximální stability se používá varianta s vnitřní výplní, kterou tvoří silikonová kapalina nebo tavné lepidlo. Tato výplň dokonale obklopí vlákno, vytěsní vzduchové kapsy a pomáhá minimalizovat útlum při spojování optických kabelů pod hranici 0,3 dB.
Vliv prostředí na životnost
Dlouhodobá odolnost spoje závisí na izolaci před vnějšími vlivy, jako jsou vysoká vlhkost nebo extrémní teplota prostředí. Při instalaci v terénu vždy dbejte na dodržení minimálního poloměru ohybu 30 mm, aby nedošlo k degradaci přenosových vlastností.
- Používejte tepelně smrštitelné trubičky zahřívané na 120 °C po dobu 60 sekund.
- Zajistěte fixaci kabelu v kazetě tak, aby tahové síly nepůsobily přímo na svár.
- Instalaci provádějte v bezprašném prostředí pro zamezení kontaminace.
Odborná rada: Častou chybou je nedostatečné zahřátí trubičky, což vede k pronikání vlhkosti k vláknu a následné oxidaci spoje. Metoda ochrany se hodí pro trvalé instalace v rozvaděčích, zatímco pro časté rozpojování v terénu volte raději mechanické konektory.
Měření kvality spoje a diagnostika útlumu
Kvalita spoje přímo ovlivňuje útlum optického vlákna v celé trase, proto je kontrola po instalaci nezbytná. Pro zajištění stability sítě musí být útlum spoje ideálně pod hodnotou 0,1 dB, přičemž jak fúzní svařování, tak kvalitní mechanické spojky dosahují v praxi hodnot okolo 0,05 dB.
Princip OTDR měření
Optický reflektometr (OTDR) vysílá do trasy krátké světelné pulzy a analyzuje zpětně odražené světlo. Tento přístroj graficky znázorňuje útlum optického vlákna podél celé délky kabelu. Pomocí metody vložných ztrát identifikuje místa, kde dochází k úniku signálu. Pokud se ptáte, jak správně spojovat optické vlákno, právě OTDR je klíčovým nástrojem pro ověření výsledku vaší práce.
Další metody měření
Při samotném procesu spojování využívají moderní svářečky technologie PAS (profilové vyrovnávání jader) nebo LID (detekce úniku světla) pro přesné ustavení vláken. Metoda RTC (Real Time Control) průběžně monitoruje kvalitu svaru v reálném čase. Tyto technologie jsou zásadní pro začátečníky i profesionály, protože eliminují chyby při instalaci optických vláken.
| Metoda měření | Typická aplikace | Hlavní přínos |
|---|---|---|
| OTDR | Diagnostika trasy | Detekce přesné polohy závady |
| PAS | Fúzní svařování | Přesné ustavení jader vláken |
| LID | Optimalizace spoje | Měření ztrát přímo při svařování |
Odborná rada: Častá chyba při měření spočívá v znečištění konektorů, což vede k falešně vysokým hodnotám útlumu. Před každým měřením proto pečlivě očistěte čela vláken bezprašnou utěrkou s izopropanolem. Tato diagnostika se hodí pro ověření trasy u všech druhů optických vláken, avšak pro vícevidové optické vlákno vyžaduje specifické nastavení parametrů OTDR.
Bezpečnostní opatření při práci s nástroji
Bezpečnost práce s nástroji pro spojování optických vláken vyžaduje přísné dodržování pravidel, zejména kvůli manipulaci s mikroskopickými úlomky skla a těkavými chemikáliemi. Při používání svářečky, která jakožto vysokoteplotní zařízení vytváří elektrický oblouk o teplotě kolem 2000 °C, vždy dbejte na dostatečný odstup od hořlavých materiálů. Častá chyba začátečníků spočívá v podcenění rizik při čištění vláken, kdy isopropylalkohol (IPA) vyžaduje zajištění větrání pracovního prostoru pro zamezení vdechování koncentrovaných výparů.
- Ostré nástroje pro úpravu vláken, zejména lámačky, vyžadují manipulaci v ochranných rukavicích, aby se předešlo zapíchnutí úlomků skla do pokožky.
- Používejte výhradně uzavíratelné nádoby na odpad, kam bezpečně uložíte odřezky vláken, které mohou při průniku do měkké tkáně vyvolat silný zánět.
- Při práci s vícevidové optické vlákno zajistěte ochranu zraku, protože neviditelné infračervené záření používané v měřicích přístrojích může způsobit trvalé poškození sítnice.
- Na co si dát pozor: Při práci s lámačkou vždy dbejte na to, aby úhel ořezu vlákna nepřekročil toleranci ±0,5° až 1°, což je klíčové pro dosažení vložného útlumu pod 0,1 dB.
Odborná rada: Profesionální fúzní svařování je vhodné pro venkovní trasy a páteřní sítě, kde je vyžadován minimální útlum optického vlákna a vysoká mechanická odolnost spoje. Pro rychlé opravy v interiéru nebo dočasné instalace, kde není dostupná svářečka, jsou vhodnější mechanické spojky, které nevyžadují práci s elektrickým obloukem o teplotě 2000 °C.
| Rizikový faktor | Preventivní opatření |
|---|---|
| Úlomky skla | Použití uzavíratelné nádoby na odpad |
| Výpary IPA | Zajištění dostatečného větrání prostoru |
| Vysoká teplota | Odstup od hořlavin při provozu svářečky |
| Infračervené záření | Použití ochranných brýlí při měření |
Specifika spojování vláken různých průměrů
Při propojování optických vláken s odlišnými parametry jádra a pláště dochází k výraznému ovlivnění přenosových vlastností. Hlavním rizikem je vznik difrakčního útlumu, který přímo souvisí s nesouosostí a rozdílnou numerickou aperturou optického vlákna. Pokud řešíte, jak správně spojovat optická vlákna různých rozměrů, musíte vždy dbát na precizní kalibraci svářečky podle typu vlákna.
Zde jsou klíčové tolerance vzdálenosti čelních ploch pro minimalizaci ztrát signálu:
- U standardního vlákna o průměru 100 µm nesmí tolerance vzdálenosti čelních ploch překročit 10 µm.
- U svazku o celkovém průměru 1 mm je přípustná tolerance vzdálenosti čelních ploch až 100 µm.
Odborná rada: Častou chybou při spojování je podcenění odlišného složení optického vlákna, což vede k nestabilitě svaru. Mechanické spojování optických vláken se pro tyto případy nehodí, protože nedokáže kompenzovat rozdíly v geometrii jádra. Tato metoda je vhodná pouze pro rychlé opravy u identických vícevidových optických vláken, kde je útlum optického vlákna méně kritický než u dálkových tras. Pokud jsou průměry výrazně odlišné, doporučuji využít specializované adaptéry místo přímého sváru.
Údržba a kalibrace fusion splicerů
Pravidelná kalibrace fusion splicerů je klíčová pro dosažení minimálního útlumu optického vlákna při každém svaru. Správná údržba svářečky na optická vlákna zaručuje přesnost svařování v toleranci ±1 µm, což je nezbytné pro správné propojení jader, zejména u vícevidové optické vlákno. Čištění optiky vnitřních kamer a elektrod zabraňuje chybám při vyhodnocování polohy vláken, které by jinak vedly ke zbytečným ztrátám signálu.
- Čištění čoček – použijte čistý izopropylalkohol a bezprašné tyčinky pro odstranění prachu z optických senzorů.
- Kontrola elektrod – vyměňte elektrody po dosažení limitu 2000 až 5000 svarů podle doporučení výrobce.
- Spuštění autokalibrace – aktivujte v menu přístroje proces obloukové kalibrace, která přizpůsobí výkon výboje aktuálním atmosférickým podmínkám.
Odborná rada: Častá chyba spočívá v ignorování chybových hlášení o znečištění, což vede k nekvalitním svarům i při správně nastavených parametrech. Údržba se hodí pro profesionální techniky sítě, nikoliv pro občasné uživatele bez kalibračních sad.
Časté chyby a jak se jim vyhnout
Při práci s optikou se často setkáváme s chybami, které přímo ovlivňují útlum optického vlákna. Mezi nejčastější chyby při spojování optiky patří nedostatečné čištění, které na čelech vláken ponechává nečistoty zvyšující útlum spoje. Dalším kritickým bodem je nepřesné oříznutí vlákna, jež vede k deformaci čela a následným poruchám spoje. Tato poškození narušují strukturu, kterou definuje složení optického vlákna a jeho numerická apertura.
- Čištění povrchu vlákna provádějte výhradně bezprašnými utěrkami a izopropanolem s čistotou minimálně 99 procent.
- Přesné oříznutí zajistěte kvalitní lámačkou, kterou pravidelně servisujete, abyste předešli mikroskopickým trhlinám.
- Ochrana spoje pomocí smršťovací bužírky musí být provedena ihned po svaření, aby se zabránilo mechanickému namáhání křehkého spoje.
Odborná rada: Pro minimalizaci útlumu při spojování optických kabelů vždy kontrolujte čistotu držáků ve svářečce. Častá chyba spočívá v podcenění vlivu prachu, který se při vysokém napětí oblouku vypálí do čela vlákna. Tato metoda se hodí pro techniky s precizním vybavením, avšak pro začátečníky bez zkušeností se svářečkou může být náročná. Správná příprava a čistota pracovního prostředí jsou základními pilíři, které určují životnost a propustnost celého optického systému.
Časté dotazy
Jak dlouhá má být holá část optického vlákna před spojením?
Obvykle 40-50 mm, přičemž přesná délka závisí na použité metodě spojování a nástroji.
Jaký je rozdíl mezi mechanickým a fúzním spojováním?
Mechanické spojení je rychlé s útlumem pod 0,5 dB, fúzní svařování nabízí nižší útlum cca 0,1 dB a trvalejší spoj.
Jak se měří kvalita spoje optických vláken?
Pomocí optického reflektometru OTDR, který měří útlum spoje s přesností do 0,1 dB.
Jak se chrání spoj optických vláken po svaření?
Používá se tepelně smrštitelná trubička dlouhá cca 40 mm, zahřívaná na 120 °C po dobu 60 sekund.
Jak často je třeba kalibrovat fusion splicer?
Kalibrace by měla být prováděna pravidelně dle návodu výrobce, obvykle před většími pracemi nebo při podezření na nepřesnosti.
Jak ovlivňuje vlhkost prostředí kvalitu spoje?
Vysoká vlhkost může zvýšit útlum spoje, proto je vhodné pracovat v suchém prostředí nebo použít ochranné kryty.
Jaká je tolerance pro vzdálenost čelních ploch u vláken o průměru 100 µm?
Maximální vzdálenost čelních ploch je 10 µm, aby se minimalizoval difrakční útlum.
Jaké bezpečnostní opatření platí při práci s fusion splicerem?
Používejte ochranné rukavice, zajistěte větrání při použití IPA a nepřibližujte se k horkým částem zařízení.
Jak minimalizovat útlum spoje při mechanickém spojování?
Použijte mechanické spojky s přesnou v-drážkou a vyplňte spoj tekutinou s indexem lomu podobným vláknu.
Jaké chyby se nejčastěji dělají při spojování optických vláken?
Nedostatečné čištění, nepřesné oříznutí a neadekvátní ochrana spoje vedou k vyšším ztrátám a poruchám spoje.
Jakým způsobem se spojují optická vlákna s různými průměry?
Při spojování vláken s různými průměry se doporučuje použít adaptéry nebo speciální spojky, které kompenzují rozdíl, aby nedošlo k nadměrnému útlumu; přesný typ adaptéru závisí na rozdílu průměrů, například 125 µm k 200 µm vyžaduje speciální spojku.
Jaké nástroje jsou nezbytné pro přípravu optického vlákna před fúzním svařováním?
K přípravě vlákna je potřeba striper na odstranění pláště, čistící ubrousky s isopropylalkoholem a precizní řezačka vlákna, která zajistí čelní plochu s úhlem 90° pro optimální svaření; správná příprava snižuje útlum spoje až o 0,1 dB.