Kompletní průvodce označením svařovacích elektrod a jejich typy
Správné označení elektrod pro svařování usnadňuje výběr vhodného typu a zajišťuje kvalitní svar. Znalost značení, druhů elektrod a parametrů obalů pomáhá při správném zapojení a efektivní práci s bazickými nebo dalšími svařovacími elektrodami. Naučte se rozpoznat klíčové informace na štítcích a vyhněte se častým chybám při výběru.
Hlavní poznatky
- Elektrody se dělí na rutilové, bazické, rutil-bazické, kyselé, celulózové a speciální s různými vlastnostmi.
- Bazické elektrody vyžadují přesušení při 300-350 °C po dobu 1-2 hodin, jinak hrozí porézní svar.
- Doporučený svařovací proud pro elektrodu 2,5 mm je 70-110 A, pro 3,2 mm alespoň 130 A.
- Na štítku elektrody najdete údaje o průměru, délce, polaritě proudu (AC, DC+ nebo DC-), normách a pevnosti svaru.
- Svařovací polohy jsou označeny zkratkami jako PA, PB, PC, PD, PE, PF a PG, každá s doporučeným úhlem elektrody.
Co znamená označení elektrod na svařování a jak je číst
Označení elektrod obsahuje klíčové informace o jejich typu, obalu, pevnosti svaru a polaritě svařovacího proudu. Písmena udávají typ obalu elektrody – například R znamená rutilový obal, B bazický obal a RB kombinaci rutilového a bazického obalu. Číslice v označení vyjadřují minimální pevnost svaru v megapascalech (MPa) a také další vlastnosti, například polohu svařování nebo druh obalu.
Polarita svařovacího proudu je rovněž součástí označení, kde se rozlišuje proud střídavý (AC), stejnosměrný s kladnou elektrodou (DC+) nebo zápornou elektrodou (DC-). Toto rozdělení ovlivňuje kvalitu svaru a vhodnost elektrody pro konkrétní typ svařování, například invertorové zdroje často vyžadují specifické typy elektrod.
Rozbor označení elektrod pro svařování
| Symbol | Význam | Příklad |
|---|---|---|
| R | Rutilový obal | E 42 0 R 3 |
| B | Bazický obal | E 46 1 B 12 |
| Číslice | Minimální pevnost svaru | 42 (420 MPa) |
Tip: Pro svařování na invertoru se nejčastěji používají elektrody s označením R nebo RB, které zajišťují stabilní oblouk a snadnější zapálení. Na co si dát pozor: nesprávná polarita může způsobit slabý svar nebo zvýšené stříkání.
Druhy obalů elektrod a jejich vlastnosti
Pro správné označení elektrod je klíčové znát jejich základní druhy podle typu obalu, který výrazně ovlivňuje vlastnosti svaru i manipulaci při svařování. Typy elektrod se liší složením obalu a požadavky na přípravu, což se promítá do jejich použití a výsledné kvality svaru.
Jaké jsou hlavní typy obalů elektrod?
Existují tři základní druhy elektrod podle obalu: rutilové, bazické a rutil-bazické. Rutilové elektrody umožňují snadné zapálení oblouku a plynulou manipulaci díky vysokému obsahu oxidu titaničitého. Bazické elektrody poskytují pevnější svar a lepší mechanické vlastnosti, ale vyžadují přesušení před použitím. Rutil-bazické elektrody kombinují výhody obou typů – stabilní oblouk rutilových a pevnost bazických. Dále se setkáte s kyselými elektrodami, které mají specifické využití, celulózovými pro svařování ve vertikální poloze a speciálními elektrodami určenými pro konkrétní materiály nebo podmínky svařování.
- Rutilové elektrody – snadné zapálení, hladký svar
- Bazické elektrody – pevný svar, nutnost přesušení
- Rutil-bazické elektrody – vyvážené vlastnosti
- Celulózové elektrody – vhodné pro vertikální svařování
- Kyselé a speciální elektrody – specifické aplikace
Jak správně skladovat a připravovat bazické elektrody?
Bazické elektrody jsou citlivé na vlhkost, proto je nezbytné je skladovat v suchu a těsně uzavírat balení po každém použití. Navlhčení vede k tvorbě pórů a snížení kvality svaru. Před svařováním je třeba bazické elektrody přesušit při teplotě 300-350 °C po dobu 1-2 hodin, čímž se obnoví jejich optimální svařovací vlastnosti. Tento proces zabraňuje poréznosti a zajišťuje správné zapálení oblouku, což je zásadní zejména při použití na invertoru, kde je citlivost na kvalitu elektrody větší. Správná příprava bazických elektrod je proto klíčová pro dosažení kvalitního a pevného svaru.
- Skladovat v suchu, chránit před vlhkostí
- Přesušení elektrody při 300-350 °C po 1-2 hodinách
- Uzavírat balení po každém použití
- Nutnost dodržet postup pro použití na invertoru
Doporučené parametry svařování podle typu elektrody
Doporučené parametry svařování podle typu elektrody zahrnují správný proud, polaritu a další technické hodnoty, které jsou klíčové pro kvalitní svár. Při použití elektrody 2,5 mm je třeba zvolit odpovídající svařovací proud a správně nastavit polaritu podle typu obalu elektrody.
Doporučené proudy pro běžné průměry elektrod
Pro elektrody s průměrem 2,5 mm se doporučuje svařovací proud v rozmezí 70-110 A, což zajišťuje stabilní oblouk a dostatečné tavné vlastnosti. Elektrody o průměru 3,2 mm vyžadují vyšší hodnotu, zpravidla minimálně 130 A. Optimální proud pro elektrodu 2,5 mm závisí také na materiálu a typu elektrody, přičemž invertorové svařování umožňuje přesnější regulaci těchto parametrů.
| Průměr elektrody | Doporučený proud (A) | Poznámka |
|---|---|---|
| 2,5 mm | 70-110 | Nejčastější volba |
| 3,2 mm | 130+ | Vhodné pro silnější materiály |
| 4,0 mm | 160-200 | Pro hrubé konstrukce |
Polarita proudu a její vliv
Polarita proudu je zásadní pro správné zapojení bazických a rutilových elektrod. Bazické elektrody vyžadují zapojení na DC+ (kladný pól na elektrodě), což zlepšuje pronikání svaru a snižuje množství strusky. Naproti tomu rutilové elektrody se sváří na DC- (záporný pól na elektrodě), což přispívá k stabilnějšímu oblouku a menšímu rozstřiku. Při použití střídavého proudu (AC) polarita není rozhodující, což usnadňuje práci s některými typy elektrod.
Tabulka polarity podle typu elektrody
| Typ elektrody | Polarita svařování | Vliv na svar |
|---|---|---|
| Bazické elektrody | DC+ | Lepší pronikání, méně strusky |
| Rutilové elektrody | DC- | Stabilní oblouk, méně rozstřiku |
| AC svařování | Není rozhodující | Vhodné pro speciální aplikace |
Tip: Chyba při svařování často vzniká nesprávným zapojením polarity bazických elektrod, což vede k porušení svaru. Pro svářeče začátečníky doporučuji vždy zkontrolovat označení elektrod a odpovídající polaritu před započetím práce.
Svařovací polohy a jejich označení na elektrodách
Svařovací polohy představují základní údaj v označení elektrod, který určuje směr a polohu svaru. Nejčastěji se používají zkratky PA až PG, přičemž například PA označuje svařování v poloze „na plochu“, kdy je svár veden horizontálně zdola nahoru. Poloha PB znamená vodorovné svařování šikmo shora, přičemž elektroda je držena pod úhlem 30-60° k pracovní ploše. Tento úhel elektrody je klíčový pro správnou svařovací techniku a kvalitní svar. Další polohy jako PC, PD nebo PE určují různé směry a úhly svařování (například PC je vodorovné svařování zespodu, PD svislé shora dolů).
Tabulka přehledně ukazuje nejčastější svařovací polohy a jejich charakteristiku:
| Poloha | Popis | Doporučený úhel elektrody |
|---|---|---|
| PA | Plochá (horizontální zdola) | 30-60° |
| PB | Vodorovná šikmo shora | 30-60° |
| PC | Vodorovná zdola | 30-60° |
Tip: Pro začátečníky je důležité dodržovat správný úhel elektrody a pomalý pohyb, aby se zabránilo nedostatečnému průvaru nebo přehřívání svaru. Správné značení elektrod zahrnuje i tuto informaci o svařovacích polohách a umožňuje zvolit vhodný typ elektrody, například bazické nebo rutilové elektrody, podle požadavků svařování a použitého invertoru.
Jak správně svařovat elektrodou krok za krokem
Při svařování je třeba držet elektrodu pod správným úhlem odpovídajícím poloze svaru a postupovat pomalu a rovnoměrně. Dodržení svařovacích poloh a značení elektrod usnadňuje správný výběr a zabraňuje chybám při svařování elektrodou a zajišťuje kvalitní a pevný svar.
Skladování a příprava elektrod před svařováním
Správné skladování elektrod je klíčové pro zajištění kvalitního svaru bez vad jako je porézní svar nebo praskání. Bazické elektrody vyžadují speciální péči – po otevření balení je nutné je uchovávat v suchu a balení vždy pevně uzavřít, aby se minimalizovala vlhkost. Přesušení elektrod je nezbytné zejména u bazických typů, které při vlhkosti ztrácejí své vlastnosti a mohou způsobit nekvalitní svar.
Bazické elektrody je třeba přesušit při teplotě 300-350 °C po dobu 1-2 hodin. Tento postup opraví případnou vlhkost a zajistí spolehlivé zapojení elektrod, což je zásadní pro stabilní elektrický oblouk a pevnost svaru. Naopak elektrody rutilové obvykle přesušení nevyžadují.
Jak rozdělit elektrody na svařování podle typu
- Skladování elektrod – udržujte elektrody v suchém prostředí, ideálně ve vyhřívané skříni nebo uzavřené nádobě.
- Uzavření balení – po každém použití vždy pečlivě uzavřete obal, aby nedošlo k proniknutí vlhkosti.
- Přesušení bazických elektrod – zahřejte elektrody na 300-350 °C po dobu 1-2 hodin před svařováním.
Odborná rada: Chyba při svařování elektrodou často spočívá v nedostatečném přesušení bazických elektrod, což vede k poréznímu svaru a snížení pevnosti spoje. Pro svařování na invertoru se doporučují elektrody s označením vhodným pro tento typ zdroje.
Praktické rady pro začínající svářeče
Pro správné zapálení oblouku a vedení elektrody při svařování je zásadní dodržovat přesné techniky, které zajistí stabilní svar a minimalizují chyby. Níže najdete návod na svařování elektrodou krok za krokem spolu s tipy na správné použití svařovacích elektrod, včetně doporučení pro práci s invertorem.
Jak správně zapálit oblouk
Elektrodu přiložte k materiálu a lehce ji škrtněte, čímž zapálíte oblouk. Poté elektrodu oddalte asi o průměr elektrody, například u elektrody 2,5 mm to znamená vzdálenost kolem 2,5 mm. Tento postup zajistí spolehlivé zapálení oblouku a stabilní hoření. Invertory často disponují funkcí HOT START, která usnadňuje zapálení oblouku i začátečníkům.
Správné držení a pohyb elektrody
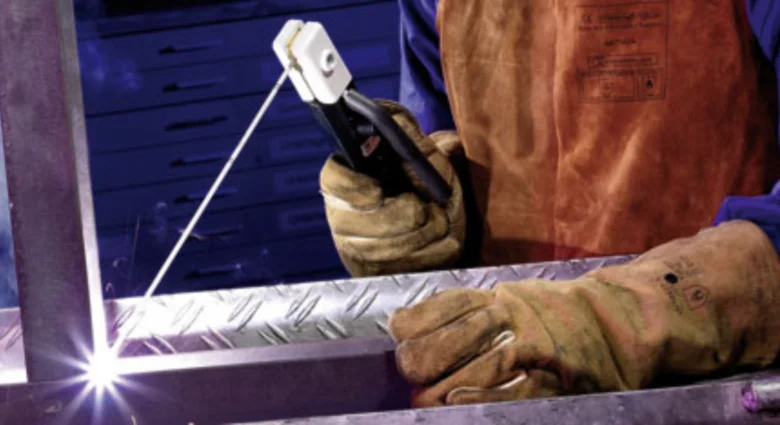
Elektrodu držte pod úhlem 30-60° vůči svařovanému povrchu. Pohybujte elektrodou vpřed s mírným kmitáním do stran, což pomáhá udržet rovnoměrný svar a zabraňuje přehřívání místa svaru. Při svařování elektrody bazické nebo rutilové je tento pohyb klíčový pro optimální výsledek. Funkce invertoru jako ANTISTICK a ARC FORCE dále podporují plynulost svařovacího procesu.
- Připravte bezpečnostní pomůcky – ochranný štít, rukavice a oděv odolný vůči jiskrám.
- Zapalte oblouk – přiložte a lehce škrtněte elektrodu.
- Držte elektrodu pod úhlem 30-60° – zajistěte správný úhel pro stabilní oblouk.
- Pohybujte elektrodou vpřed a do stran – udržujte rovnoměrný svar.
- Odstraňte strusku – po vychladnutí ji mechanicky očistěte.
Tip: Častá chyba začátečníků je držení elektrody příliš kolmo nebo příliš šikmo, což způsobuje nepravidelný svar a přilepení elektrody. Pro koho se to hodí: tento návod ocení začínající svářeči, kteří chtějí zvládnout základní techniku. Pro koho NE: profesionálové s pokročilými technikami a speciálními elektrodami budou potřebovat detailnější přístup.
Použití správných druhů elektrod, včetně označení elektrod, které odpovídá typu materiálu a invertorovým funkcím, výrazně zlepšuje kvalitu svaru a bezpečnost práce.
Časté dotazy
Jaké je základní označení rutilových elektrod?
Rutilové elektrody se označují písmenem R a jsou vhodné pro AC i DC proud s proudem přibližně 70-110 A pro 2,5 mm průměr.
Proč je nutné přesušit bazické elektrody?
Bazické elektrody je nutné přesušit při 300-350 °C po dobu 1-2 hodin, aby se zabránilo poréznímu svaru.
Jaký proud se doporučuje pro elektrodu 3,2 mm?
Pro elektrodu o průměru 3,2 mm se doporučuje proud alespoň 130 A s rozumným zatěžovatelem.
Co znamená polarita DC+ a DC- u elektrod?
Polarita DC+ znamená připojení držáku elektrody na plus, vhodné pro bazické elektrody; DC- je držák elektrody na minus, vhodné pro rutilové elektrody.
Jak správně držet elektrodu při svařování?
Elektrodu držte pod úhlem 30-60° a pohybujte jí mírně vpřed a do stran, aby byl svar rovnoměrný.
Co označují barvy na štítku elektrody?
Barvy označují pevnost svarového kovu u nelegovaných ocelí: černá do 340 MPa, bílá do 420 MPa, červená do 440 MPa, modrá do 480 MPa, zelená do 520 MPa, žlutá do 620 MPa.
Jaké jsou základní druhy obalů elektrod?
Základní druhy jsou rutilové (R), bazické (B), rutil-bazické (RB), kyselé (A), celulózové (C) a speciální (S).
Jak skladovat a připravit elektrody pro svařování?
Elektrody skladujte v suchu, otevřená balení uzavírejte, bazické elektrody přesušte při 300-350 °C po 1-2 hodinách.
Jaké jsou základní svařovací polohy?
Poloha PB je vodorovná šikmo shora s úhlem elektrody 45°, elektroda se drží pod úhlem 30-60°.
Jak zapálit oblouk při svařování elektrodou?
Elektrodu přiložte a lehce škrtněte, poté oddalte asi o průměr elektrody (např. 2,5 mm), aby se zabránilo přilepení.
Jaké jsou hlavní typy elektrod podle jejich obalu a použití?
Existují tři základní typy obalů elektrod: rutilové, bazické a kyselé, každý s odlišnými vlastnostmi a vhodností pro různé materiály a polohy svařování.
Jaký proud se doporučuje pro elektrodu o průměru 2,5 mm?
Optimální proud pro elektrodu 2,5 mm se pohybuje mezi 70 a 110 ampéry, v závislosti na typu elektrody a materiálu.
Jak se správně čte označení svařovacích elektrod podle ČSN normy?
Označení obsahuje čísla a písmena, která udávají typ elektrody, pevnost svaru a polohu svařování, například E42 0 R znamená elektrodu s pevností 420 MPa a rutilovým obalem.
Jaké jsou základní svařovací polohy a jak se označují na elektrodách?
Existují čtyři základní polohy: PA (vodorovná), PB (vodorovná svislá), PC (svislá) a PD (nad hlavou), které jsou uvedeny v označení elektrody pro správný výběr.
Jaké bezpečnostní opatření je nutné dodržovat při svařování elektrodou?
Je nutné používat ochranné pomůcky jako svařovací kuklu, rukavice a oděv, a zajistit dostatečné větrání pro ochranu před kouřem a UV zářením.