Jak správně pájet hliník: postup s tavidlem a speciální pájkou
Pájení hliníku vyžaduje správný postup, speciální pájku a vhodné tavidlo, které zajistí pevný a trvanlivý spoj. Použití kalafuny nebo mikropájky významně ovlivňuje kvalitu výsledku, proto je důležité znát správné techniky a materiály pro efektivní pájení tohoto náročného kovu.
🔑 Klíčové body
- Povrch hliníku je nutné mechanicky očistit a zbavit oxidové vrstvy těsně před pájením.
- Pro pájení hliníku se používají speciální tavidla na bázi chloridu zinečnatého nebo fluoridová tavidla.
- Doporučené pájky obsahují slitiny cínu a zinku, například Indalloy #201 s 91 % cínu a 9 % zinku.
- Výkon páječky by měl být minimálně 100 W kvůli vysoké tepelné vodivosti hliníku.
- Doba pájení se pohybuje mezi 1,5 až 5 sekundami, delší čas vede ke vzniku studeného spoje.
Jak připravit hliník na pájení tavidlem a pájkou
Rychlé shrnutí přípravy hliníku na pájení tavidlem a pájkou
Povrch hliníku je nutné před pájením důkladně očistit a odstranit oxid hlinitý mechanicky i chemicky. K tomu slouží smirkový papír, ocelová vlna nebo kartáč z nerezové oceli a následné očištění acetonem či isopropylalkoholem.
Pájení hliníku postup vyžaduje precizní přípravu, protože oxid hlinitý vytváří na povrchu hliníku pevnou vrstvu, která brání přilnavosti pájky. Tuto vrstvu je třeba odstranit těsně před samotným pájením. Mechanické očištění je základní krok, kterým zajistíte, že tavidlo a pájka budou mít přímý kontakt s čistým kovem, nikoli s oxidovaným povrchem.
Jak správně připravit hliník na pájení tavidlem a pájkou
- Mechanické odstranění oxidu – použijte jemný smirkový papír (zrnitost kolem 400-600), ocelovou vlnu nebo kartáč z nerezové oceli a povrch hliníku zbavte viditelné oxidové vrstvy. Tento krok musí proběhnout těsně před pájením.
- Chemické očištění – po mechanickém očištění setřete povrch hadříkem namočeným v acetonu nebo isopropylalkoholu. Tyto rozpouštědla odstraní zbytky mastnoty, prachu a jemné nečistoty.
- Okamžité pájení – připravený povrch je třeba pájet co nejdříve, aby se oxid znovu nevytvořil.
Tipy pro pájení hliníku tavidlem a pájkou: Při práci s kalafunou se ujistěte, že používáte tavidlo určené speciálně pro hliník. Běžná kalafuna na měď není vhodná. Také při pájení mikropájkou dbejte na dostatečný výkon, protože hliník rychle odvádí teplo.
Častou chybou je příliš dlouhé odkládání pájení po očištění, což vede k rychlému vzniku nové oxidové vrstvy. Pro někoho, kdo potřebuje spojovat drobné hliníkové dráty nebo konektory, je tento postup ideální, ale pro silnější hliníkové díly bez speciálního vybavení nemusí být pájení tavidlem dostatečně pevné.
Pájení hliníku cínem s použitím tavidla správně připraveného povrchu výrazně zvyšuje kvalitu spoje a zlepšuje elektrickou i mechanickou vodivost, což je zásadní zejména u hliníkových konektorů a jemných vodičů.
Výběr správného tavidla pro pájení hliníku
Typy tavidel vhodných pro pájení hliníku
Pro pájení hliníku je nezbytné použít speciální tavidla na bázi chloridu zinečnatého nebo fluoridová (fluoroboritanová) tavidla, která chemicky rozrušují pevnou oxidovou vrstvu hlinitého oxidu. Chlorid zinečnatý aktivně rozkládá oxid hlinitý, čímž umožňuje přilnutí pájky k čistému kovovému povrchu. Fluoroboritany navíc podporují tvorbu trvanlivého spoje s vysokou odolností vůči korozi a mechanickému namáhání.
Mezi ověřené komerční produkty patří například tavidlo Superior č. 1260 s obsahem chloridu zinečnatého a Harris AL Flux, které obsahuje fluoroboritany. Obě tavidla jsou určena přímo pro hliníkové spoje a výrazně zvyšují pevnost i životnost pájeného spoje.
Tip: běžná kalafuna (rosin flux) není schopná odstranit oxid hlinitý a vede k nekvalitnímu spoji, proto se pro pájení hliníku nepoužívá.
Jak aplikovat tavidlo na hliník před pájením
Povrch hliníku musí být před nanesením tavidla mechanicky očištěn od oxidové vrstvy a mastnoty. Doporučuje se použití jemného smirkového papíru, ocelové vlny nebo kartáče z nerezové oceli těsně před aplikací tavidla, aby se zabránilo rychlé reoxidaci povrchu, která nastává během několika sekund. Povrch je vhodné také odmastit acetonem nebo isopropylalkoholem.
Tavidlo nanášejte rovnoměrně v tenké vrstvě, ideálně štětcem nebo kapilárním nanášením, těsně před samotným pájením. Tenká vrstva zajistí efektivní chemickou reakci s oxidem bez nadměrných zbytků, které by mohly způsobit korozi nebo snížit mechanickou pevnost spoje.
Při pájení použijte speciální hliníkové pájky na bázi cínu a zinku, případně s přídavkem hliníku, které mají optimální smáčivost a odolnost. Pro kontrolu teploty a přesnost doporučuji mikropájku s výkonem minimálně 100 W a regulací teploty, aby nedošlo k přehřátí hliníku a vzniku studených spojů.
- Mechanicky očistěte povrch hliníku bezprostředně před aplikací tavidla
- Odmaštěte povrch acetonem nebo isopropylalkoholem
- Naneste tenkou, rovnoměrnou vrstvu speciálního tavidla (chlorid zinečnatý nebo fluoroboritan)
- Pájejte do 10 sekund po aplikaci tavidla, aby se zabránilo reoxidaci
- Používejte speciální hliníkovou pájku s vhodnou slitinu (cín-zinek, hliník-cín)
Návod na pájení hliníku s tavidlem a pájkou vyžaduje přesnou přípravu povrchu a rychlou práci s vhodnými materiály pro dosažení pevného a trvanlivého spoje.
Volba vhodné pájky pro hliník a její složení
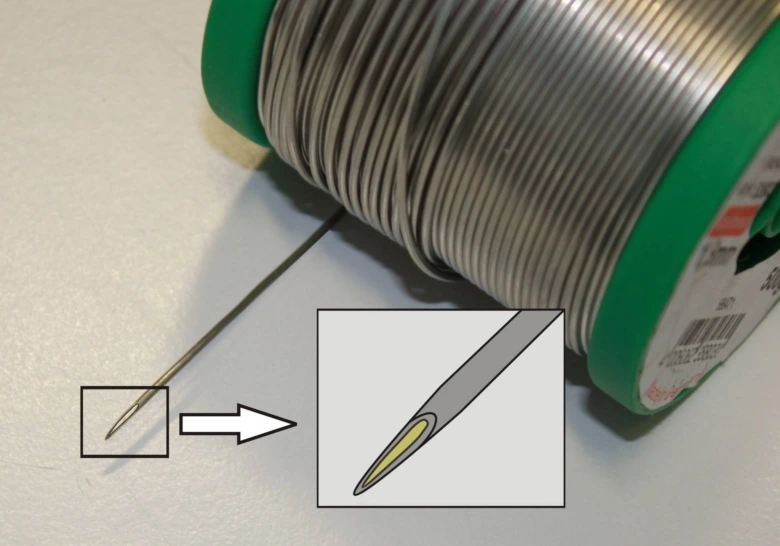
Při pájení hliníku je klíčové použít pájku, která zajistí spolehlivý a trvanlivý spoj. Vhodné typy pájek pro pájení hliníku s tavidlem jsou obvykle založeny na slitinách cínu a zinku, jejichž složení ovlivňuje smáčivost a odolnost spoje vůči korozi.
Složení vhodných pájek pro hliník
Nejčastěji používané pájky obsahují slitiny cínu a zinku, které mají vysokou smáčivost a dobrou odolnost vůči oxidaci. Typickým příkladem je pájka Indalloy #201, která obsahuje zhruba 91 % cínu a 9 % zinku. Vyšší obsah zinku zlepšuje smáčivost pájky na hliníkovém povrchu a zároveň podporuje její přilnavost k oxidované vrstvě, která je pro hliník přirozená. Dalšími variantami jsou pájky Alusol, KappAloy 15 a ALUSAC-35, které jsou specializované na tvrdé pájení hliníku a nabízejí optimální teplotu tavení pro pevné spoje. Tyto slitiny zajišťují, že pájení hliníku postup bude efektivní a spoj odolný vůči mechanickému namáhání i korozi.
| Pájka | Složení (%) | Teplota tavení (°C) | Vlastnosti |
|---|---|---|---|
| Indalloy #201 | 91 % cín, 9 % zinek | 300 – 320 | Vysoká smáčivost, odolná vůči korozi |
| Alusol | cín-zinek-aluminium | 280 – 310 | Dobrá přilnavost k hliníku |
| KappAloy 15 | cín-zinek | 295 – 325 | Vysoká pevnost spoje |
| ALUSAC-35 | cín-zinek | 290 – 315 | Určená pro tvrdé pájení |
Jak vybrat pájku podle typu hliníkových dílů
Při výběru pájky je nezbytné zohlednit typ hliníkových dílů a jejich zamýšlené použití. Pro pájení tenkých plechů je vhodné zvolit pájky s nižší teplotou tavení, které minimalizují riziko přehřátí a deformace materiálu. Naopak u silnějších nebo mechanicky namáhaných dílů doporučuje se pájka s vyšší pevností a odolností vůči teplotním změnám a mechanickému namáhání. Správná volba pájky tak ovlivňuje nejen pevnost spoje, ale i jeho dlouhodobou životnost. Pro pájení hliníkových dílů pomocí tavidla a pájky je důležité dodržet doporučený pájení hliníku postup a používat vhodné tavidlo, protože oxidová vrstva na povrchu hliníku brání přilnavosti bez správné chemické aktivace.
Tip: Častou chybou je použití běžných pájek určených pro cínování mědi, které na hliníku nevytvoří pevný spoj. Pro úspěšné pájení hliníku používejte výhradně speciální slitiny cínu a zinku s odpovídajícím tavidlem.
Pro pájení hliníku se tedy nejlépe hodí speciální pájky založené na slitinách cínu a zinku, které zaručují vysokou smáčivost, pevnost a odolnost proti korozi. Výběr pájky by měl respektovat tloušťku a použití hliníkových dílů, aby bylo dosaženo optimálního výsledku.
Technika pájení hliníku krok za krokem
Pro správné pájení hliníku tavidlem a speciální pájkou je nezbytné dodržet přesný postup zahrnující přípravu nástrojů, správné nanášení tavidla, zahřátí spoje a následné přidání pájky s vhodným chlazením. Tento návod na pájení hliníku s použitím tavidla a pájky pomůže dosáhnout pevného a kvalitního spoje.
Příprava nástrojů a materiálů
K úspěšnému pájení hliníku potřebujete páječku s výkonem minimálně 100 W, která umožní dostatečné zahřátí spoje během krátké doby. Dále je třeba zvolit tavidlo speciálně určené pro hliník, které pomáhá odstranit povrchový oxid hlinitý bránící přilnavosti pájky. Tavidlo je klíčové pro správné navázání pájky na kovový povrch. Připravte si také vhodnou pájku, obvykle slitinu na bázi cínu, která má dobrou tekutost a pevnost spoje. Pro očištění povrchu hliníku používejte jemný brusný papír nebo ocelovou vatu, aby se odstranily nečistoty a oxidace.
- Výběr páječky – použijte minimálně 100 W pro dostatečné zahřátí
- Příprava tavidla – zajistěte tavidlo vhodné pro hliník
- Očištění povrchu – odstraňte oxid hlinitý a nečistoty brusným papírem
- Výběr pájky – ideálně cínová slitina pro pevný spoj
Nanášení tavidla a zahřátí spoje
Před samotným pájením naneste tenkou vrstvu tavidla na očištěný hliníkový povrch, kde bude spoj probíhat. Tavidlo snižuje povrchové napětí a umožňuje lepší rozprostření pájky po kovu. Předehřátí masivních hliníkových dílců doporučuji, protože snižuje odvod tepla a zkracuje dobu zahřátí spoje. Po přiložení hrotu páječky s výkonem kolem 100 W zahřejte spoj přibližně 1,5 až 5 sekund, což je ideální doba pro rovnoměrné roztavení pájky bez přepálení materiálu. Rychlá doba pájení zabraňuje poškození povrchové struktury hliníku a tvorbě nekvalitních spojů. Tavidlo pomáhá rozbít vrstvu oxidu hlinitého, aby pájka mohla správně navázat.
- Nanesení tavidla – rovnoměrná tenká vrstva na spojovaný povrch
- Předehřátí dílců – u masivních částí pro snížení tepelného úniku
- Zahřátí spoje – přiložení páječky na 1,5-5 sekund pro optimální teplotu
- Kontrola rozpuštění tavidla – tavidlo by mělo správně reagovat s hliníkem
Přidání pájky a chlazení spoje
Jakmile je spoj dostatečně zahřátý a tavidlo aktivní, přiložte pájku k místu spoje. Pájka by měla okamžitě začít tát a rovnoměrně se rozlévat po povrchu. Pohyb pájkou držte plynulý a rychlý, aby nedošlo k přehřátí a poškození spoje. Po nanesení pájky nechte spoj zchladnout bez jakéhokoliv pohybu, aby vznikla mechanicky pevná a chemicky stabilní vazba. Chlazení trvá přibližně 2-4 minuty v závislosti na tloušťce materiálu a okolní teplotě. Při chlazení neodstraňujte díly násilím, jinak hrozí prasknutí nebo špatné propojení.
- Přiložení pájky – okamžité roztavení a rozlití po spoji
- Plynulý pohyb – zabránění přehřátí a tvorbě studených spojů
- Nehybné chlazení – stabilizace spoje bez deformací
- Kontrola pevnosti – po vychladnutí spoj musí být pevný a bez trhlin
Odborná rada: Častá chyba při pájení hliníku je nedostatečné předehřátí dílců, což vede k rychlému odvodu tepla a nedokonalému rozpuštění pájky. Tento postup se hodí pro díly do tloušťky 5 mm, u silnějších materiálů je třeba předehřátí výrazně prodloužit. Pro jemné spoje a elektroniku se doporučuje mikropájka, kde platí odlišné parametry.
Tímto postupem pájení hliníku tavidlem a speciální pájkou docílíte kvalitních a trvanlivých spojů s minimem chyb a optimálním využitím materiálů.
Použití nástrojů a výkon páječky při pájení hliníku
Pájení hliníku vyžaduje specifické nástroje kvůli vysoké tepelné vodivosti tohoto kovu, která dosahuje přibližně 237 W/m·K. Proto je nutné použít páječku s minimálním výkonem 100 W, která dokáže rychle a rovnoměrně ohřát spoj, aby se pájka správně roztavila a vytvořila pevný spoj. Páječky s nižším výkonem často nedosahují potřebné teploty kolem 350 °C, což vede k nedostatečnému navlhčení spoje a vzniku studených spojů.
Pro silnější nebo masivnější hliníkové díly je vhodné použít propanbutanový hořák s plamenem regulovatelným na teploty mezi 1200 až 1500 °C. Tento hořák umožňuje rovnoměrné předehřátí materiálu, čímž se snižuje tepelný odvod a zvyšuje kvalita spoje. Propanbutanový hořák je ideální například pro pájení hliníkových konektorů nebo silnějších drátů, kde běžná páječka nedostačuje.
Kromě výkonu páječky je nezbytné použít kvalitní kleště z nerezové oceli pro pevné a stabilní uchycení dílů během pájení. Pohyb spoje během chlazení může způsobit vznik studených spojů, které mají matný a zrnitý povrch a nízkou mechanickou pevnost. Stojánek na pájedlo je nutný pro bezpečné odložení hrotu během přestávek, aby se zabránilo popálení nebo poškození pracovního prostoru.
Tipy pro pájení hliníku tavidlem a pájkou
- Používejte pájky na bázi cínu a zinku, například Indalloy #201 (91 % cín, 9 % zinek), které mají dobrou smáčivost a odolnost proti korozi
- Aplikujte speciální tavidla obsahující chlorid zinečnatý nebo fluoroboritany, například Harris AL Flux, která chemicky odstraňují pevnou oxidovou vrstvu hlinitého oxidu
- Při práci s mikropájkou volte výkon alespoň 100 W a vyhýbejte se přehřívání okolních částí, aby nedošlo k deformaci nebo poškození součástek
Tip: Pro efektivní pájení hliníku s kalafunou je nezbytné použít tavidlo a pájku určené speciálně pro hliník, protože běžné kalafunové tavidlo neodstraní pevnou oxidovou vrstvu, která se na hliníku obnovuje během několika sekund.
Použití správných nástrojů a dostatečného výkonu páječky je klíčové pro rychlé dosažení teploty spoje a zabránění oxidaci pájky. Výběr kvalitního tavidla a pájky přímo ovlivňuje pevnost a trvanlivost spoje, proto doporučuji věnovat pozornost jejich chemickému složení a vhodnosti pro hliník.
Bezpečnostní opatření při pájení hliníku
Při pájení hliníku tavidlem a speciální pájkou je zásadní dodržovat bezpečnostní pravidla, která minimalizují riziko úrazu a zajišťují efektivní práci. Správná ventilace prostoru zlepšuje bezpečnost práce, protože odstraňuje škodlivé výpary vznikající při zahřívání tavidla a pájky. Vždy pracujte v dobře větrané místnosti nebo použijte odsávání.
Použití stojánku na pájedlo představuje základní ochranu proti popálení i požáru. Stojánek zajistí bezpečné odložení hrotu pájky, který může dosahovat teplot až 400 °C. Po každém použití doporučuji pečlivé čištění pájecího hrotu, aby se odstranily zbytky kalafuny nebo oxidů, což usnadní další pájení a prodlouží životnost nástroje.
Pracujte mimo dosah dětí a chraňte ruce vhodnými rukavicemi. Při pájení hliníku je navíc potřeba znát správný postup pájení hliníku tavidlem a speciální pájkou, který zahrnuje i správné dávkování tavidla, jehož aplikace pomáhá odstranit oxidy z povrchu a zajišťuje lepší spojení.
- Zajistěte dostatečnou ventilaci pracovního prostoru
- Používejte stojánek na pájedlo pro bezpečné odložení hrotu
- Chraňte ruce proti vysokým teplotám
- Pracujte mimo dosah dětí
- Pravidelně čistěte pájecí hrot od kalafuny a oxidů
Tip: Nezapomeňte, že správné použití tavidla při pájení hliníku výrazně usnadňuje spojení a snižuje riziko vzniku studených spojů, což je častá chyba začátečníků.
Péče o pájený spoj a odstranění zbytků tavidla
Po dokončení pájení hliníku tavidlem a pájkou je nutné věnovat pozornost odstranění zbytků tavidla, které mohou způsobit korozi spoje. Zbytky tavidla totiž obsahují chemikálie podporující oxidaci, což snižuje životnost pájeného spojení. Správný postup péče o spoj prodlouží jeho funkčnost a odolnost vůči vnějším vlivům.
- Opláchnutí horkou vodou – ihned po vychladnutí spoje použijte horkou vodu k rozpuštění a odstranění zbytků tavidla. Tento krok je klíčový pro prevenci koroze.
- Čištění drátěným kartáčem – jemně odstraňte usazeniny tavidla a oxidů drátěným kartáčem, přičemž dávejte pozor, abyste nepoškodili pájený spoj nebo okolní materiál.
- Důkladné vysušení – po očištění spoj osušte pomocí čisté utěrky nebo stlačeného vzduchu, aby nezůstala vlhkost, která by mohla podpořit korozi.
- Kontrola spoje – zkontrolujte kvalitu spoje, zda nedošlo k prasklinám nebo nedostatečnému navázání pájky, což může ovlivnit pevnost a elektrickou vodivost.
Pro správné pájení hliníkových drátů tavidlem a pájkou je tento návod na péči nezbytný, protože právě po pájení často dochází k zanedbání odstranění tavidla, což vede k rychlému poškození spoje. Tento postup souvisí s dalšími zásadami, například jak správně pájet mikropájkou nebo jak pájet s kalafunou, kde také hraje čištění a ochrana spoje důležitou roli.
Tip: Na co si dát pozor – příliš agresivní čištění drátěným kartáčem může poškodit povrch hliníku a snížit kvalitu spoje. Proto používejte jemné kartáče a vždy postupujte s rozmyslem. Pro profesionální výsledek je péče o spoj stejně důležitá jako samotný pájení hliníku postup.
Doporučené značky a typy pájek dostupné v ČR
Pro úspěšné pájení hliníku tavidlem a speciální pájkou je klíčové zvolit správný typ pájky. V České republice jsou dostupné zejména značky Indalloy #201, Alusol, KappAloy 15 a ALUSAC-35, které jsou vyvinuty přímo pro pájení hliníkových materiálů. Tyto pájky obsahují speciální slitiny, často na bázi hliníku a zinku, případně s přídavkem křemíku či hořčíku, což zajišťuje dobrou přilnavost a pevnost spoje.
Cena pájky se pohybuje mezi 300 až 600 Kč za 100 gramů v závislosti na značce a složení. Například Indalloy #201 má orientační cenu kolem 400 Kč za 100 g. Vyšší cena patří k nevýhodám těchto specializovaných pájek, stejně jako někdy omezená dostupnost v běžných hobby obchodech. Přesto se doporučené pájky pro hliník vyplatí používat, protože běžné cínové pájky bez speciálního složení obvykle nesplňují požadavky na pevnost a odolnost spoje.
Jaké typy pájek jsou vhodné pro pájení hliníku s tavidlem
Níže uvedená tabulka shrnuje základní parametry a orientační cenu dostupných typů pájek vhodných k pájení hliníku tavidlem:
| Značka | Složení | Cena za 100 g (Kč) | Nevýhody |
|---|---|---|---|
| Indalloy #201 | Al-Zn slitina | 400 | Vyšší cena, omezená dostupnost |
| Alusol | Hliník-zinek-křemík | 350 | Vyšší cena |
| KappAloy 15 | Al-Zn slitina s hořčíkem | 600 | Náročnější nákup |
| ALUSAC-35 | Al-Zn slitina | 300 | Nižší tvrdost spoje |
Tip: Pro pájení hliníkových konektorů tavidlem a pájkou doporučuji vybírat pájky s vyšším podílem zinku, které lépe pronikají oxidickou vrstvu hliníku. Přitom je třeba dbát na správný pájení hliníku postup – např. použití kvalitního tavidla a dostatečné teploty.
Velmi často se zaměňuje letování vs pájení, přičemž u hliníku je preferováno právě pájení s využitím speciálních pájek a tavidel, které zajistí pevný a elektricky vodivý spoj. Jak pájet s kalafunou běžnou na měď při hliníku, není vhodné; kalafuna na hliník nestačí. Stejně tak je důležité vědět, jak správně pájet mikropájkou a dráty z hliníku, protože teplota a doba ohřevu musí být přesné, aby nedošlo k poškození materiálu.
Metody kontroly kvality pájeného spoje
Kontrola kvality pájeného spoje je nezbytná pro zajištění pevnosti a spolehlivosti spoje při pájení hliníku tavidlem a speciální pájkou. Vizuální kontrola jako první pomáhá odhalit praskliny, studené spoje nebo nedostatečné navlhčení materiálu, což jsou časté problémy při pájení hliníku. Po dokončení pájení by měl být povrch spoje hladký, lesklý a bez jakýchkoliv viditelných vad, protože hrubé nebo matné místo může signalizovat nekvalitní spojení.
Mechanický test spoje se používá k ověření jeho pevnosti. Nejčastěji jde o jednoduché ruční ohýbání nebo tahové testy, které odhalí, zda pájení vydrží plánovanou zátěž. Tento způsob je vhodný zejména při pájení hliníkových konektorů tavidlem a pájkou, kde je pevnost spoje kritická.
Pro komplexní ověření lze využít i měření odporu spoje, protože správně provedený pájený spoj má minimální elektrický odpor. Takové metody pomáhají při porovnání výsledků s předcházejícími spoji a jsou vhodné v průmyslové praxi.
- Vizuální kontrola odhaluje praskliny, studené spoje a vady povrchu
- Mechanický test měří pevnost spoje v tahu nebo ohybu
- Měření elektrického odporu hodnotí kvalitu vodivosti spoje
Tip: Kontrolu kvality pájeného spoje provádějte vždy po dokončení pájení, protože i drobné vady mohou způsobit selhání v provozu. Správně provedený postup pájení hliníku s tavidlem a pájkou výrazně snižuje riziko těchto problémů.
Časté chyby a jak se jim vyhnout
Při pájení hliníku tavidlem a pájkou patří mezi nejčastější chyby nedostatečné očištění povrchu od oxidu hlinitého. Tento oxid se obnovuje během několika sekund a brání správnému navázání pájky, což vede ke vzniku studeného spoje s matným, zrnitým povrchem a nízkou mechanickou pevností. Proto je nezbytné mechanicky odstranit oxid pomocí jemného smirkového papíru nebo nerezového kartáče těsně před aplikací tavidla a pájky. Použití rozpouštědel jako aceton nebo isopropylalkohol pomůže odstranit mastnotu, která také snižuje přilnavost pájky.
Další častou chybou je přehřívání spoje. Při pájení hliníku by doba působení tepla měla být maximálně 2 až 5 sekund v závislosti na výkonu páječky (minimálně 100 W) a tloušťce materiálu. Delší zahřívání degraduje tavidlo, způsobuje oxidaci pájky a může poškodit hliník, což opět vede ke vzniku studeného spoje. Pájka se nesmí nejprve roztavit na hrotu a poté nanášet na spoj – pájka a tavidlo musí působit současně, aby tavidlo aktivně odstraňovalo oxid a zajistilo rovnoměrný tok pájky.
Nesprávné nanášení tavidla a pájky rovněž snižuje kvalitu spoje. Tavidlo je třeba aplikovat rovnoměrně v dostatečném množství na dokonale očištěný povrch před zahřátím. Použití tavidel na bázi chloridu zinečnatého nebo fluoridových sloučenin, například Superior č. 1260 nebo Harris AL Flux, je klíčové pro chemické odstranění oxidu hlinitého. Pro pájení je vhodné používat speciální pájky obsahující cín a zinek, například Indalloy #201 nebo Alusol, které mají optimální smáčivost a odolnost proti korozi.
Nevhodné chlazení spoje po pájení je další častou chybou. Rychlé ochlazování vodou nebo stlačeným vzduchem může způsobit vznik trhlin a vnitřní pnutí v materiálu, což výrazně snižuje životnost spoje. Doporučuje se nechat spoj chladnout přirozeně při pokojové teplotě bez jakéhokoliv mechanického pohybu.
| Častá chyba | Dopad na spoj | Jak se vyhnout |
|---|---|---|
| Nedostatečné očištění povrchu | Studený spoj, nízká pevnost | Mechanické odstranění oxidu, čištění acetonem |
| Přehřívání spoje | Degradace tavidla, oxidace pájky | Doba pájení max. 2-5 sekund, výkonná páječka |
| Nesprávné nanášení tavidla | Nedostatečná aktivace oxidu, špatná přilnavost | Rovnoměrná aplikace speciálního tavidla |
| Prudké chlazení spoje | Trhliny, vnitřní pnutí | Přirozené ochlazení bez pohybu |
Tip: Pro úspěšné pájení hliníku používejte výkonnou páječku (minimálně 100 W), speciální tavidla na bázi chloridu zinečnatého nebo fluoridů a pájky s obsahem cínu a zinku. Dodržujte rychlý, ale pečlivý postup s mechanickým odstraněním oxidu těsně před pájením a nechte spoj po dokončení přirozeně vychladnout. Vyvarujte se srovnávání pájení s letováním bez odpovídající přípravy, protože každá metoda vyžaduje specifický přístup.
Tento postup se hodí především pro pájení hliníkových drátů, konektorů a tenkých plechů. Naopak pro masivní hliníkové díly bez předehřátí nebo s použitím nevhodného tavidla a pájky je riziko neúspěchu vysoké.
Časté dotazy
Jaký typ tavidla je nejlepší pro pájení hliníku?
Speciální tavidla na bázi chloridu zinečnatého nebo fluoroboritany, jako Superior č.1260 nebo Harris AL Flux, jsou vhodná pro odstranění oxidu hlinitého.
Jak dlouho trvá správné pájení hliníku?
Doba pájení by měla být mezi 1,5 až 5 sekundami, delší čas způsobuje vznik studeného spoje.
Jaký výkon by měla mít páječka na pájení hliníku?
Páječka by měla mít výkon minimálně 100 W kvůli vysoké tepelné vodivosti hliníku.
Proč nelze používat běžnou kalafunu pro pájení hliníku?
Kalafunové tavidlo není schopné prorazit pevnou oxidovou vrstvu hlinitého oxidu na hliníku.
Jak odstranit zbytky tavidla po pájení?
Zbytky tavidla se odstraní horkou vodou a drátěným kartáčem, což zabraňuje korozi spoje.
Jak poznám kvalitní pájený spoj na hliníku?
Kvalitní spoj má hladký, lesklý povrch bez prasklin a zrnité struktury, mechanické testy potvrzují pevnost.
Jak správně nanést tavidlo na hliník?
Tavidlo nanášejte rovnoměrně na očištěný a odmastěný povrch těsně před pájením pomocí štětce nebo vhodného aplikátoru.
Co dělat, pokud vznikne studený spoj?
Studený spoj je matný a zrnitý, je nutné spoj znovu mechanicky očistit a opakovat pájení s dostatečnou rychlostí.
Jaké jsou nejčastější chyby při pájení hliníku?
Nedostatečné očištění povrchu, příliš dlouhý ohřev spoje, nesprávné nanášení tavidla a pájky a nedostatečné chlazení spoje.
Je nutné předehřívat masivní hliníkové dílce před pájením?
Ano, předehřátí sníží odvod tepla a umožní rovnoměrné dosažení teploty spoje, což zlepšuje kvalitu pájení.
Jaký je správný postup přípravy hliníku před nanesením tavidla?
Hliník je potřeba nejprve odmastit acetonem a mechanicky očistit jemným brusným papírem o zrnitosti 400, aby se odstranil oxid a zajistila lepší přilnavost tavidla.
Jaký typ pájky je vhodný pro tvrdé pájení hliníku a jaký má bod tavení?
Pro tvrdé pájení hliníku se používá pájka na bázi hliníku s bodem tavení kolem 600 °C, což umožňuje pevné a odolné spoje.