Jak správně připojit měděné trubky pájením a tvarovkami – návod
Správné spojení měděných trubek vyžaduje precizní kalibraci konců a použití kvalitní pájecí pasty na měď pro zajištění dokonalé těsnosti spoje. Ať už volíte měkké pájení nebo tvrdé pájení mědi pomocí výkonného hořáku, klíčem k trvanlivosti rozvodů je čistota styčných ploch a správná teplota materiálu. Tento postup vám umožní vytvořit profesionální instalaci, která spolehlivě odolá tlaku i dlouhodobému namáhání.
Hlavní poznatky
- Měděné trubky se musí před pájením přesně zkrátit a očistit ocelovým kartáčem, aby se zajistila přilnavost pájky.
- Měkké pájení je vhodné pro trubky do DN 28 mm, tvrdé pájení pro větší průměry a náročnější média.
- Pájka se přikládá na ohřátý spoj, ne přímo do plamene, teplota pájení tvrdou pájkou přesahuje 450 °C.
- Šířka štěrbiny mezi trubkami by měla být dle DN 0,02-0,41 mm pro správnou kapilární akci.
- Po pájení je důležité nechat spoj přirozeně vychladnout a odstranit zbytky tavidla, aby se zabránilo korozi.
Jak připravit měděné trubky a tvarovky pro pájení
Správná příprava měděných trubek a tvarovek je kritickým krokem, který rozhoduje o těsnosti rozvodu. Aby bylo možné spojit dvě měděné trubky pomocí pájení, musí být jejich povrch zbaven oxidů a řez musí být dokonale kolmý pro zachování optimální šířky kapilární štěrbiny.
Řezání měděných trubek
K přesnému zkrácení měděných trubek používejte výhradně kvalitní řezačku na měď, která zajistí čistý a rovný řez bez deformace stěn. Při práci postupně utahujte šroub řezačky a otáčejte ji kolem trubky, dokud není řez hotový. Vyhněte se řezání pilkou na kov, která vytváří hrubé hrany a piliny, jež mohou kontaminovat vnitřek systému. Správně provedený řez je základem pro to, jak správně pájet měděné trubky bez rizika vzniku netěsností.
Odstranění otřepů a čištění
Po řezání vznikají na koncích trubek kovové otřepy, které musíte odstranit vnitřním i vnějším odhrotovačem. Následně očistěte konec trubky a vnitřní plochu tvarovky ocelovým kartáčem nebo jemným brusným rounem, dokud se neobjeví typický měděný lesk.
- Odstraňte veškeré mastnoty a oxidy.
- Čistý povrch zajistí správnou přilnavost pájky.
- Po očištění se povrchu trubky již nedotýkejte rukama.
Odborná rada: Častá chyba je vynechání čištění vnitřní strany tvarovky, což vede k nekvalitnímu spojení bez ohledu na to, zda provádíte měkké pájení trubek nebo tvrdé pájení mědi.
Kalibrace trubek pro správný spoj
Kalibrace měděných trubek pomocí vnitřního trnu a vnějšího kalibru je nezbytná pro dosažení přesné geometrie. Tento úkon zajistí ideální šířku štěrbiny mezi trubkou a tvarovkou, která se pohybuje v rozmezí 0,05 až 0,2 mm. Pokud je štěrbina příliš velká, kapilární vzlínavost nebude dostatečná a spoj neudrží tlak. Pokud je naopak příliš malá, pájecí pasta na měď se do spoje nedostane v potřebném množství.
Tip: Kalibrace se hodí pro každého, kdo vyžaduje maximální životnost instalace, zatímco pro provizorní opravy bez tlaku je méně kritická.
Jak vybrat správný typ pájky a tavidla pro měděné trubky
Správná volba spojovacího materiálu je základem pro dlouhou životnost rozvodů a zajišťuje, že se měděné trubky spojují pájením bez rizika budoucích netěsností. Výběr mezi měkkým a tvrdým pájením závisí především na průměru potrubí a provozním tlaku média v systému.
Rozdíl mezi měkkým a tvrdým pájením
Měkké pájení trubek představuje standard pro rozvody pitné vody a vytápění u trubek do průměru DN 28 mm, přičemž cínová pájka dosahuje teploty tání pod 450 °C. Pro tyto spoje využíváte běžný hořák na pájení trubek, který materiál prohřeje rovnoměrně. Oproti tomu tvrdé pájení mědi vyžaduje použití stříbrné slitiny a teploty nad 450 °C, což je nezbytné u rozměrů nad DN 28 mm nebo v systémech s vysokým tepelným namáháním. Zatímco měkké pájení je rychlé a nenáročné na vybavení, tvrdé pájení zajišťuje vyšší mechanickou odolnost celého spoje.
Výběr tavidla a jeho funkce
Tavidlo plní klíčovou roli, neboť během procesu zabraňuje oxidaci povrchu mědi, která by jinak znemožnila kvalitní přilnutí kovu. Kvalitní pájecí pasta na měď musí být po dokončení práce z potrubí odstraněna, aby se předešlo vnitřní korozi materiálu. Pro správné pájení měděných trubek vždy volte přípravek určený přímo pro měď, který neobsahuje agresivní kyseliny poškozující stěny trubek. Častá chyba: nanášení příliš velkého množství pasty, která při zahřátí steče dovnitř trubky a může ucpat jemné armatury. Před aplikací je nezbytná kalibrace měděných trubek, aby byla zajištěna optimální šířka štěrbiny trubek pro vzlínání pájky.
| Typ pájení | Teplota tání | Doporučený průměr | Typické využití |
|---|---|---|---|
| Měkké | pod 450 °C | do DN 28 mm | Pitná voda, topení |
| Tvrdé | nad 450 °C | nad DN 28 mm | Plynovody, chlazení |
Odborná rada: Tvrdé pájení se hodí pro instalace v komerčních provozech nebo systémech s vysokým tlakem, zatímco pro běžné domácí opravy je měkké pájení díky nižší tepelné náročnosti vhodnější volbou.
Krok za krokem: technika pájení měděných trubek s tvarovkami
Správné spojování měděných rozvodů vyžaduje pečlivost a dodržení technologického postupu, aby byla zajištěna dlouhodobá těsnost systému. Následující postup pájení měděných trubek s tvarovkami vám poskytne jasný návod, jak dosáhnout kvalitního spoje bez rizika úniku média.
Příprava spoje před pájením
Kvalitní spoj začíná důkladnou přípravou, která je pro měkké pájení trubek naprosto klíčová. Trubky nejprve zkraťte řezačkou na měď a odstraňte vnitřní i vnější otřepy, aby nedocházelo k turbulentnímu proudění a erozi stěn. U měkkých trubek proveďte kalibraci měděných trubek pomocí vnitřního trnu a vnějšího kalibrovacího kroužku, čímž zajistíte správnou šířku štěrbiny trubek v rozmezí 0,02 až 0,41 mm podle průměru. Povrch trubky i vnitřek tvarovky očistěte ocelovým kartáčem nebo brusnou vlnou, dokud není měď jasná a lesklá. Následně aplikujte tenkou vrstvu tavidla, konkrétně pájecí pastu na měď, na konec trubky. Suchost spoje je naprosto nezbytná, protože vlhkost brání správnému zatékání pájky. Po zasunutí trubky do tvarovky ji mírně pootočte, čímž zajistíte rovnoměrné rozprostření tavidla po celém obvodu.
Odborná rada: Častá chyba spočívá v nedostatečném očištění konců trubek, což vede k nedokonalému zatékání pájky a následným netěsnostem.
Zahřívání spoje a přikládání pájky
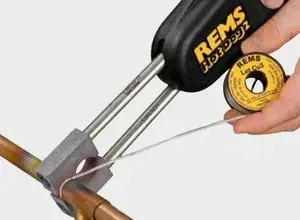
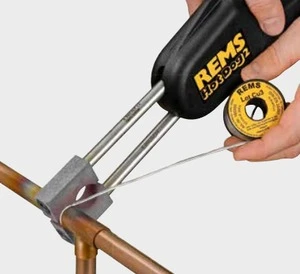
Pro efektivní ohřev využijte plynový hořák na pájení trubek, kterým rovnoměrně zahřívejte tvarovku i trubku v místě spoje. Sledujte změnu barvy tavidla, které začne při dosažení pracovní teploty lehce bublat. Pájku nikdy neaplikujte přímo do plamene, ale přikládejte ji k okraji tvarovky mimo přímý žár.
- Zahřívání spoje – pohybujte plamenem rovnoměrně kolem trubky a tvarovky, dokud tavidlo nezačne bublat.
- Přikládání pájky – přiložte drát pájky ke spoji, kde se vlivem kapilárního jevu sama vtáhne do štěrbiny.
- Kontrola naplnění – jakmile uvidíte souvislý prstenec pájky po celém obvodu tvarovky, přerušte přívod tepla.
Tento postup pájení měděných trubek s tvarovkami se hodí pro instalace vody a topení do DN 28 mm, zatímco pro větší průměry nebo vysokotlaké rozvody plynů je nutné provádět tvrdé pájení mědi za použití stříbrných pájek s teplotou tání nad 450 °C.
Chladnutí a kontrola spoje
Po dokončení pájení ponechte spoj v klidu, dokud pájka zcela neztuhne a neztratí svůj lesk. Chladnutí spoje musí probíhat přirozeně na vzduchu, nikdy jej neurychlujte poléváním vodou, protože rychlá změna teploty způsobuje pnutí a následné popraskání spoje. Po úplném vychladnutí proveďte odstranění tavidla navlhčeným hadrem a potrubí propláchněte, protože zbytky aktivních látek mohou dlouhodobě korodovat měď. Údržba pájených spojů zahrnuje vizuální kontrolu, zda je prstenec pájky celistvý a nevykazuje známky trhlin či bublin.
Odborná rada: Tato technika se hodí pro měděné instalace v interiéru, ale není vhodná pro spoje vystavené extrémním vibracím nebo agresivnímu chemickému prostředí.
Technické parametry a normy pájení měděných trubek
Kvalitní spoje měděných trubek vyžadují dodržení přesných technických parametrů definovaných normami ČSN EN 1775 a ČSN EN 1245-1. Tyto normy určují přípustné tolerance a provozní limity, které zajišťují těsnost a dlouhou životnost potrubních systémů.
Šířka štěrbiny mezi trubkami
Optimální šířka štěrbiny mezi trubkou a tvarovkou je klíčová pro vzlínání pájky. Hodnota se odvíjí od DN trubky a pohybuje se v rozmezí 0,02 až 0,41 mm. Pokud je štěrbina příliš úzká, pájka nepronikne do celého spoje, u příliš široké štěrbiny dochází k oslabení pevnosti. Přesná kalibrace měděných trubek před samotným procesem je proto nezbytná. Častá chyba: podcenění důkladného očištění konce trubky, což vede k nehomogennímu rozlití materiálu.
Maximální tlak a teplota podle normy
Parametry pájení měděných trubek se liší podle použité metody. Měkké pájení probíhá při teplotách do 450 stupňů Celsia a je vhodné pro systémy s maximálním tlakem do 16 bar při 30 stupních Celsia. Tvrdé pájení mědi vyžaduje teploty nad 450 stupňů Celsia a umožňuje provoz při tlacích až 25 bar při 30 stupních Celsia. S rostoucí teplotou média se nosnost spoje snižuje, což definuje ČSN EN 1245-1.
| Metoda pájení | Teplotní rozsah | Max. tlak při 30 °C |
|---|---|---|
| Měkké pájení | do 450 °C | 16 bar |
| Tvrdé pájení | nad 450 °C | 25 bar |
Odborná rada: Tvrdé pájení se hodí pro rozvody plynu a vysokotlaké instalace, zatímco měkké pájení trubek plně dostačuje pro běžné rozvody vody a vytápění. Před zahájením práce vždy zkontrolujte, zda máte správný hořák na pájení trubek a kvalitní pájecí pastu na měď.
Bezpečnostní opatření a doporučení při pájení měděných trubek
Při práci s otevřeným ohněm a chemickými látkami je bezpečnost při pájení měděných trubek absolutní prioritou. Správná příprava a dodržování pracovních postupů podle normy ČSN EN 1775 minimalizují riziko požáru i zdravotních obtíží.
Použití hořáku a jeho nastavení
Pro spolehlivé měkké pájení trubek zvolte plynový hořák na pájení trubek s jemnou regulací plamene. Kvalitní hořák umožňuje přesné dávkování tepla, což je klíčové, protože při teplotách nad 450 °C u tvrdého pájení nebo při nadměrném přehřátí u měkkého pájení dochází k degradaci pájecí pasty na měď. Častá chyba spočívá v přílišném zaměření plamene na jeden bod, což vede k deformaci tvarovky a snížení pevnosti spoje. Vždy pracujte s čistým a suchým materiálem, aby nedocházelo k nežádoucí oxidaci během ohřevu, která brání kapilárnímu vzlínání pájky.
Ochranné pomůcky a větrání
Při manipulaci s hořákem a chemikáliemi používejte vždy certifikované ochranné brýle a žáruvzdorné rukavice. Tavidla při zahřátí uvolňují dráždivé výpary, proto zajistěte intenzivní větrání pracovního prostoru, zejména v uzavřených interiérech.
- Ochrana očí brání zasažení kapkami roztaveného kovu při nečekaném prsknutí.
- Rukavice chrání pokožku před kontaktem s horkou trubkou, jejíž teplota může při tvrdém pájení mědi přesáhnout 450 °C.
- Průvan nebo ventilace odvádí zplodiny mimo dýchací zóny, čímž snižujete riziko podráždění sliznic.
Likvidace zbytků tavidel a pájek
Zbytky pájecí pasty a úlomky kovů představují zátěž pro životní prostředí. Ekologická likvidace tavidel a zbytků pájek musí probíhat v souladu s místními předpisy pro nebezpečný odpad, nikdy je nevylévejte do kanalizace ani nevyhazujte do běžného směsného odpadu. Po dokončení práce provádějte údržbu pájených spojů očištěním od zbytků kyselých látek vlhkým hadříkem, které by mohly dlouhodobě narušit integritu potrubí a způsobit korozní defekty.
Odborná rada: Pájení měděných trubek se hodí pro trvalé rozvody vody a topení, ale není vhodné pro plastové komponenty nebo materiály citlivé na vysoké teploty v bezprostřední blízkosti spoje. Na co si dát pozor: při přechodech mezi mědí a ocelí vždy používejte mosazné nebo bronzové přechodové tvarovky, aby se zabránilo elektrochemické korozi, přičemž směr proudění vody musí být od oceli směrem k mědi.
Alternativní metody připojení měděných trubek
Pokud hledáte alternativy pro spoje měděných trubek pájením, existuje několik osvědčených technologií pro specifické instalace. Zatímco klasické měkké pájení trubek vyžaduje hořák na pájení trubek, kvalitní pájecí pastu na měď a dodržení šířky štěrbiny trubek v rozmezí 0,02 až 0,41 mm, moderní postupy často upřednostňují rychlost a čistotu montáže.
Moderní metody spojování měděných rozvodů
- Lisování měděných trubek využívá speciální lisovací tvarovky osazené O-kroužky, které po mechanickém zalisování zajistí trvalou těsnost systému bez nutnosti použití otevřeného ohně.
- Elektrické svařování mědi vyžaduje ochrannou atmosféru a použití speciálních elektrod, což je proces častý spíše u průmyslových aplikací s velkými průměry potrubí nad DN 54 mm.
- Svěrné spoje představují mechanickou metodu, kde těsnost zajišťuje mosazný kroužek, avšak tyto spoje vyžadují pravidelnou kontrolu a občasné dotahování matic v rámci údržby pájených spojů a jiných systémů.
Při výběru metody zvažte náročnost instalace a provozní parametry. Lisování je ideální pro rychlou montáž v bytových rozvodech, zatímco tvrdé pájení mědi zůstává standardem tam, kde potrubí čelí vysokým teplotám nad 110 °C a tlakům přesahujícím 10 bar.
Odborná rada: Při použití svěrných spojů nikdy nepoužívejte těsnicí pastu na závity, která by mohla poškodit těsnicí kroužek, a vždy dbejte na precizní kalibraci měděných trubek před jejich zasunutím do tvarovky. Tato metoda se hodí pro snadno přístupná místa, kde je možná pravidelná revize, nikoliv však pro spoje zazděné v konstrukcích.
Častá chyba: Nedostatečné očištění konců trubek před montáží, které u lisovaných spojů může vést k poškození O-kroužku a následné netěsnosti systému.
| Metoda spojování | Vhodné pro | Hlavní omezení |
|---|---|---|
| Lisování | Rychlá montáž, stísněné prostory | Vyžaduje lisovací kleště |
| Tvrdé pájení | Vysoké tlaky a teploty | Nutnost otevřeného ohně |
| Svěrné spoje | Snadno přístupná místa | Nutná pravidelná kontrola |
Údržba a kontrola pájených spojů po instalaci
Správná údržba pájených spojů prodlužuje životnost celého systému a zabraňuje vzniku nákladných škod způsobených únikem vody. Pravidelná péče o potrubí je klíčová pro dlouhodobou stabilitu instalace.
Pravidelná vizuální kontrola
Kontrola spoje na netěsnosti a praskliny by měla proběhnout minimálně jednou ročně, ideálně před zahájením topné sezóny. Zaměřte se na jakékoliv známky vlhkosti nebo oxidace v okolí tvarovky, které indikují počínající netěsnosti. Častou chybou při pájení měděných trubek je nedostatečná kalibrace měděných trubek, což vede k nerovnoměrné šířce štěrbiny a následným mikrotrhlinám. Pokud objevíte zelený povlak, spoj vyžaduje okamžitou pozornost.
Prevence koroze a čištění
Koroze může způsobit netěsnosti ve spoji, proto ihned po montáži odstraňte zbytky tavidla navlhčeným hadříkem. Zbytková pájecí pasta na měď je agresivní a při kontaktu s vlhkostí urychluje degradaci kovu. Udržování suchého prostředí v technických místnostech výrazně snižuje riziko plošné koroze.
- Očistěte povrch spojů od zbytků tavidla ihned po vytvrdnutí pájky.
- Sledujte stav potrubí v místech, kde se měď dotýká jiných kovů.
- Zajistěte, aby izolace trubek byla těsná a nekondenzovala pod ní vlhkost.
Odborná rada: Kontrola a údržba pájených spojů se hodí pro každého majitele nemovitosti s měděnými rozvody, ale není náhradou za odborný servis při větších změnách tlaku v systému. Pokud při kontrole zjistíte trhlinu, nesnažte se ji pouze přelakovat, ale spoj raději odborně opravte novým pájením.
Časté dotazy
Jaký typ pájky je nejlepší pro pájení měděných trubek do DN 28 mm?
Pro trubky do DN 28 mm se doporučuje měkká pájka na bázi cínu s teplotou tání do 450 °C.
Jaká je správná šířka štěrbiny mezi pájenými měděnými trubkami?
Šířka štěrbiny by měla být podle DN trubky v rozmezí 0,02 až 0,41 mm, například pro DN 6-18 mm je to 0,02-0,20 mm.
Proč je důležité nechat spoj po pájení přirozeně vychladnout?
Přirozené vychladnutí zabraňuje popraskání spoje, které by mohlo vzniknout při ochlazování vodou.
Jak správně připravit měděné trubky před pájením?
Trubky je nutné přesně zkrátit, odstranit otřepy, očistit ocelovým kartáčem a kalibrovat, aby byla zachována správná šířka spoje.
Jaké bezpečnostní pomůcky je třeba používat při pájení měděných trubek?
Používejte ochranné brýle, rukavice a zajistěte dostatečné větrání prostoru kvůli dráždivým výparům tavidla.
Jak likvidovat zbytky tavidel a pájek po práci?
Zbytky tavidel a pájek sbírejte do speciálních nádob a likvidujte je ekologicky dle místních předpisů, nepatří do běžného odpadu.
Jaký plynový hořák je vhodný pro pájení měděných trubek?
Vhodný je plynový hořák s regulací plamene, který umožňuje přesné nastavení teploty podle průměru trubek.
Jak často by se měly kontrolovat pájené spoje?
Doporučuje se provádět vizuální kontrolu spojů minimálně jednou ročně, zejména hledat netěsnosti a praskliny.
Jaké jsou alternativy k pájení měděných trubek?
Alternativy zahrnují elektrické svařování, lisování s O-kroužky a svěrné spoje s pravidelnou údržbou.
Jaké teploty dosahuje tvrdé pájení měděných trubek?
Tvrdé pájení probíhá při teplotách nad 450 °C, což zajišťuje pevné spoje pro náročnější média a větší trubky.
Jaká pájecí pasta je nejvhodnější pro měděné trubky a jak ji správně aplikovat?
Použijte pájecí pastu na bázi fluoridů, naneste ji rovnoměrně na očištěné spoje v tenké vrstvě před zahřátím; zabrání oxidaci a zlepší přilnavost pájky.
Jak správně spojit měděnou trubku s železnou pomocí pájení?
Použijte speciální přechodové tvarovky a tvrdou pájku s vyšším bodem tání, nejčastěji stříbrnou, a důkladně očistěte obě spoje před pájením.